Nekovové ochranné nátěry. Elektrochemické metody ochrany proti korozi.
Metody ochrany proti korozi lze seskupit do následujících skupin:
1) aplikace ochranných nátěrů a filmů;
2) změna elektrochemického potenciálu chráněného materiálu ve vztahu k médiu na fázovém rozhraní;
3) úprava korozního prostředí.
Boj proti korozi pomocí ochranných nátěrů je nejběžnější metodou. Jako ochranné nátěry se používají kovové a nekovové povlaky.
Kovové povlaky mohou být vyrobeny z kovu více či méně ušlechtilého než substrát. V tomto ohledu se dělí do dvou skupin: katodové a anodické povlaky.
Mezi katodové povlaky patří povlaky, jejichž elektrochemický potenciál je za daných podmínek větší než potenciál chráněného kovu. Hliník je téměř vždy potažen katodickými povlaky. Stejný charakter mají povlaky drahých kovů na oceli. Katodické povlaky chrání kov pouze tím, že jej izolují od útočícího prostředí. Svou roli tedy plní pouze tehdy, pokud existuje úplná kontinuita. Pokud se v katodovém povlaku vytvoří mezera, pak se za podmínek koroze stane katodou a otevřená část chráněného kovu se stane anodovým prvkem. Anodický povrch je výrazně menší než katodický povrch. Elektrochemická destrukce kovu je soustředěna na malé ploše. Vezmeme-li v úvahu nebezpečí skrytá v případných nespojitostech katodových povlaků, jsou vyrobeny z relativně velké tloušťky.
Anodické povlaky jsou povlaky vyrobené z kovu, jehož elektrodový potenciál je nižší než potenciál chráněného kovu. Pro železo pracující v mírně kyselých nebo neutrálních roztocích jsou anodické povlaky zinek a hliník. Ochranné vlastnosti anodických povlaků nespočívají pouze v mechanické izolaci kovu od korozního prostředí. Skládají se také z elektrochemických účinků. Pokud dojde k poškození povlaku a vzniku korozivního prvku, nedochází k destrukci chráněného kovu, kterým je katoda. Malé nespojitosti v anodických povlakech nejsou nebezpečné.
Kovové povlaky se nanášejí elektrolytickým nanášením, ponořením do roztavených kovů, pokovováním naprašováním, chemickým nanášením solí, difúzí atd. V poslední době se stále častěji používá vakuové pokovování.
Nekovové povlaky se používají v případě chemické reakce kovu ve vhodných prostředích. Patří sem zejména povlaky z oxidu hlinitého získané speciálním elektrolytickým procesem. Fosfátové povlaky se používají ve většině případů s dalšími ochrannými prostředky, jako jsou barvy, laky apod. Fosfátování oceli spočívá v ponoření výrobku do zředěného roztoku kyseliny fosforečné a kyselých fosforečnanů zinku nebo hořčíku. V důsledku reakce vzniká nerozpustný fosforečnan železitý, který během procesu hustě pokrývá povrch kovu. Do této skupiny patří také keramické povlaky a smalty. Tyto nátěry jsou poměrně odolné vůči minerálním a organickým kyselinám. Jejich nevýhodou je zvýšená křehkost a nízká odolnost v podmínkách náhlých změn teplot.
Jedním z nejoblíbenějších způsobů ochrany kovu před korozí je aplikace nekovových sloučenin. Může to být plast, keramika, pryž, bitumen, polyuretan, barvy a laky a mnoho dalšího. Navíc poslední jmenované představují nejširší rozsah a mohou být použity v závislosti na podmínkách prostředí, ve kterých bude produkt používán. Takto se rozlišují nátěry barev a laků, které jsou odolné vůči vodě, atmosféře, chemickým roztokům atd.
Organické nátěry zahrnují různé barvy a laky.
Znalost korozního mechanismu umožnila vytvořit metody protikorozní ochrany aplikací potenciálu na kov, při kterém se stává termodynamicky stabilní. Mezi takové způsoby patří katodická ochrana a snížení agresivity prostředí obklopujícího kovovou konstrukci.
Katodická ochrana spočívá v připojení anodového chrániče se zápornějším elektrochemickým potenciálem k chráněné struktuře. Chránič (lat. protector – patron, protektor) slouží jako taková anoda, zabraňující zničení chráněné slitiny; Samotný chránič se vlivem koroze postupně kazí.
Chráničem může být jakýkoli kov, který má ve vztahu k dané slitině negativnější potenciál. Rozdíl potenciálů by však neměl být příliš velký, aby elektrochemický proces nezpůsobil rychlou destrukci běhounu.
Chrániče jsou obvykle malé destičky připevněné k chráněné části pomocí nýtů nebo šroubů. Katodická nebo obětní ochrana je široce používána při ochraně proti mořské a podzemní korozi kovových konstrukcí, komunikací, potrubí, nádob atd. Slitiny hořčíku nebo zinku se obvykle používají jako ochranné anody pro ochranu ocelových výrobků. Ochrany lze také dosáhnout připojením chráněného kovu k zápornému pólu stejnosměrného proudu.
Pro snížení agresivity prostředí se do něj zavádějí přísady zvané inhibitory koroze, které buď přispívají k pasivaci kovu, nebo výrazně snižují rychlost jeho koroze. Podmínkou použití inhibitorů je provoz přípravku v uzavřeném prostředí stálého složení.
Existují anodické a katodické inhibitory. Jako inhibitory anodické koroze se používají různé látky, které tvoří nerozpustné sloučeniny v anodických oblastech. Jedním z těchto pasivátorů je chrom K2Cr207, přiváděný v množství 2 – 3 g/l do chladicího roztoku.
Katodové inhibitory inhibují katodický proces. Patří mezi ně různé leptací přísady přidávané v množství 1 – 2 % do kyselin k odstranění vodního kamene bez zničení základního kovu.
Těkavé inhibitory, jako je dusičnan sodný NaNO2, se používají k impregnaci papíru, ve kterém jsou zabaleny díly určené ke skladování nebo přepravě. Jak se odpařují, nasycují prostor obklopující části a vytvářejí prostředí ochranného plynu. Těkavé inhibitory jsou vysoce účinné. Ocelové výrobky zabalené do papíru ošetřeného NaNO2 v podmínkách relativní vlhkosti 85 % nerezaví po dobu 5 let. Výhodou těkavých inhibitorů je eliminace použití ochranných nátěrů, snadnost opětovné konzervace a stálá připravenost dílů k okamžitému použití bez dalšího zpracování.
Podstata elektrochemické ochrany
Na hotový kovový výrobek je zvenčí připojen stejnosměrný proud (stejnosměrný zdroj nebo chránič). Elektrický proud na povrchu chráněného výrobku vytváří katodickou polarizaci elektrod mikrogalvanických párů. Výsledkem toho je, že anodické oblasti na kovovém povrchu se stanou katodickými. A vlivem korozního prostředí se neničí kov konstrukce, ale anoda.
Líbil se vám článek? Přidejte si ji do záložek (CTRL+D) a nezapomeňte ji sdílet se svými přáteli:
Jak bylo uvedeno výše, při ochraně železa před korozí povlakem z jiných kovů je třeba se řídit polohou těchto kovů v napěťové řadě vůči železu, tj. je třeba vzít v úvahu, zda povlakový kov bude více elektronegativní nebo elektropozitivnější než železo.
Podle charakteru ochrany se nátěry dělí na anodické a katodické. Anodické povlaky budou takové, jejichž elektrodový potenciál je za daných podmínek zápornější než potenciál chráněného kovu. Katodické povlaky zahrnují ty kovy, jejichž potenciál je vyšší než potenciál kovu, který je chráněn.
Při pokrytí kovu více elektronegativním kovem bude krycí kov v případě koroze působit jako anoda, přejde do roztoku a bude zničen, a základní kov se stane katodou a tím bude chráněn před korozí.
Korozní obraz anodického povlaku je na obr. 6. Obr.
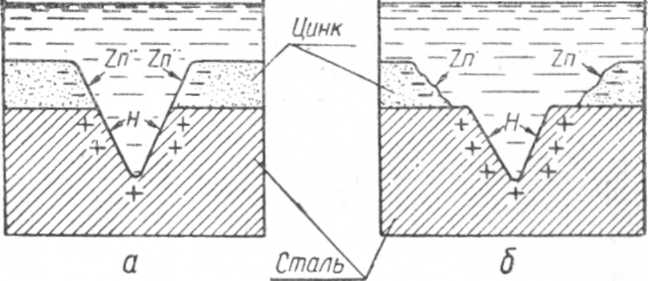
Obr. 6. Schéma koroze anodického povlaku: a – začátek koroze; b – výsledek koroze.
Další typ povlaku zahrnuje povlaky, kde je základní kov potažen elektropozitivnějším kovem. Například v případě nanesení chromového povlaku na ocel ve výsledném galvanickém páru bude chrom katodou a ocel, která je anodou ve vztahu k chromu, bude zničena, což povede k odlupování chromu.
Při povlakování elektropozitivním kovem lze získat pouze mechanickou ochranu, to znamená, že povlak bude železo dobře chránit pouze tehdy, pokud je souvislé a jeho vrstva není poškozena.
Ve vztahu k oceli budou katodové povlaky například povlaky z niklu, chrómu, cínu, olova, mědi, stříbra atd.
Korozní vzor katodového povlaku je znázorněn na Obr. 7.

Obr. 7. Schéma koroze katodového povlaku: a – začátek koroze; b – výsledek koroze.
V praxi se více používají katodické ochranné povlaky, využívající k tomuto účelu vysokou chemickou odolnost a dobré mechanické vlastnosti některých kovů. Hlavním požadavkem v tomto případě bude vytvoření souvislých, neporézních povlaků, které dobře izolují ocel (nebo jiný chráněný kov) od korozního prostředí.
Ke korozním procesům dochází také (zvláště často v průmyslových podmínkách), když jsou kovy ponořeny do roztoku elektrolytu obsahujícího ionty jiných kovů. V tomto případě vzniká elektrodový potenciál (nikoli však rovnovážný), jehož hodnota závisí na různých příčinách: na stavu kovového povrchu, teplotě atd. Povrch technických kovů, protože je fyzikálně a chemicky heterogenní, vede k vznik různých elektrodových potenciálů v určitých oblastech. Místa, kde se kov rozpouští, budou anodické sekce, místa, kde se budou vybíjet kladně nabité ionty, budou katodové sekce. Objeví se tak galvanické mikroprvky, které produkují elektrický proud a způsobí destrukci kovu, pokud se stane anodou.
Koroze kovů a slitin je podle elektrochemické teorie považována za destrukční proces způsobený působením obrovského množství mikroprvků – galvanických párů. [7]
Kvalita kovových povlaků. Kvalita kovového povlaku získaného galvanickými prostředky je charakterizována strukturou povlaku, tloušťkou a rovnoměrností jeho rozložení na povrchu výrobku a dalšími faktory.
Galvanické pokovování kovy je považováno za krystalizační jev, v jehož důsledku dochází vlivem proudu k nukleaci jednotlivých krystalů na povrchu kovu. Tyto krystaly pokračují v růstu a vytvářejí souvislý povlak na povrchu součásti nebo produktu. Struktura tohoto povlaku se vztahuje k velikosti a tvaru krystalů, stejně jako k jejich umístění vzhledem k povrchu potahovaného kovu. Velikost a tvar krystalů závisí především na rychlosti tvorby jednotlivých krystalů a jejich růstu.
Struktura kovových povlaků získaných galvanickou metodou je značně ovlivněna takovými faktory, jako je režim elektrolýzy. Zvýšení proudové hustoty vede ke zmenšení velikosti krystalů v ložisku. V některých případech je však takový vzor zaznamenán pouze při dosažení určité hustoty proudu. Proudovou hustotu lze zvýšit pouze do určité hranice, po jejímž překročení za normálních podmínek dochází k narušení procesu. V důsledku velkého ochuzení vrstvy blízko katody o kovové ionty je pozorováno usazování kovu na některých vyčnívajících částech katody, kde se tvoří tzv. dendrity. Při ještě vyšší proudové hustotě je katoda pokryta houbovitou práškovou hmotou sestávající z malých jednotlivých krystalů nebo jejich srůstů, volně spojených mezi sebou a základnou.
Pro ochrannou a dekorativní úpravu výrobků jsou nejvhodnější jemně krystalické nátěry, které mají nejmenší poréznost a tím lépe chrání výrobky před korozí. V posledním desetiletí našel způsob nanášení kovových nánosů pomocí proudů se střídavou polaritou uplatnění v galvanickém pokovování. Periodické změny směru proudu při zvýšených hustotách umožňují získat jemně krystalické hladké usazeniny. To je vysvětleno následovně: za prvé se tím eliminuje vyčerpání vrstvy blízké katodě v důsledku rozpouštění povlaku během přepínání katody na anodu a v souladu s tím klesá koncentrační polarizace. Za druhé se nejprve rozpouštějí ony mikrovýčnělky (vrcholy krystalů), které se na katodě tvoří díky vysoké rychlosti růstu krystalů na nich při přechodu na anodu, což zajišťuje tvorbu stejnoměrnějších, hladších a v některých případech i lesklých usazenin. [8]
Účel a tloušťka kovových povlaků. Podle účelu lze galvanické povlaky rozdělit do následujících hlavních skupin:
1) odolný proti korozi nebo ochranný;
Ochranné vlastnosti kovového povlaku odolného proti korozi jsou určeny:
a) velikost elektrodového potenciálu povlakového kovu ve srovnání s elektrodovým potenciálem chráněného kovu, tj. zda povlakový kov bude katodou nebo anodou, když se vytvoří galvanický pár. Výjimkou jsou kovy, které bývají potaženy pasivním filmem (hliník, chrom). Rozdíl mezi potenciálem povlakového kovu a potenciálem chráněného kovu a nechráněných kovů v kontaktu s ním by měl být co nejmenší;
b) chemická odolnost nátěrového kovu vůči vlivu prostředí, ve kterém se výrobek nachází. V tomto ohledu ochranné vlastnosti povlaku závisí na tom, jak bude povlakový kov svou chemickou povahou souviset s takovými chemickými činidly, jako je vlhký vzduch, mořská voda, kyseliny, zásady atd.;
c) dostatečná tloušťka, kontinuita a přilnavost povlaku, jakož i jeho tvrdost a odolnost proti mechanickému namáhání. Mimořádně velký význam pro antikorozní ochranu má kvalita přilnavosti nátěru k základnímu kovu, vyjádřená srůstem nátěru s podkladem po celé ploše výrobku. Přilnavost povlaku k povlakovanému kovu závisí na řadě podmínek, mezi něž patří chemické vlastnosti základního kovu a povlakového kovu, způsob a podmínky procesu depozice a především kvalita přípravy povrchu. výrobek v mechanických a galvanických dílnách.
Hlavním požadavkem na korozivzdorné a ochranně-dekorativní nátěry je přítomnost tloušťky nátěrové vrstvy dostatečné pro dané provozní podmínky výrobku.
Volba povlaků a jejich tloušťka závisí na účelu výrobků a jejich provozních podmínkách. Minimální hodnoty tloušťky povlaků po dokončení jsou stanoveny státními normami.
V závislosti na provozních podmínkách produktu se instalují tři skupiny nátěrů:
skupina L – pro lehké pracovní podmínky. Tato skupina je určena pro použití výrobků v uzavřených, suchých, vytápěných a větraných místnostech (podobných obytným);
skupina C – pro průměrné pracovní podmínky. Tato skupina je určena pro použití výrobků ve vnitřním i venkovním prostředí kontaminovaném průmyslovými plyny, prachem a také obsahujícími aerosoly nebo výpary mořské vody. V tomto případě by výrobky neměly být přímo vystaveny dešti nebo sněhu;
skupina F – pro náročné pracovní podmínky. Tato skupina je určena pro použití výrobků ve vnitřním i venkovním prostředí kontaminovaném značným množstvím průmyslových plynů a prachu, jakož i s přímým periodickým vystavením dešti, sněhu nebo postřiku mořskou vodou.
Tloušťku povlaku v řadě případů (např. pro účely ochrany proti korozi v kapalných médiích nebo agresivních plynech, při zvýšení odolnosti kovového povrchu proti opotřebení apod.) nelze standardizovat. V každém jednotlivém případě je nutné vzít v úvahu intenzitu vystavení koroznímu prostředí, konstrukční vlastnosti výrobku, životnost a požadavky na povrchovou úpravu dané technologií výroby dílů. [4]
PŘÍPRAVA POVRCHU KOVOVÝCH VÝROBKŮ PŘED NANÁŠENÍM GALVANICKÉHO POVLAKU
Povrch kovových výrobků a dílů musí být před aplikací galvanických povlaků důkladně připraven a očištěn od různých druhů nečistot. Oxidy kovů (okují a rez), minerální oleje, průmyslové tuky, stejně jako dříve nanesené nátěry, struskové vměstky, jinými slovy, všechny nečistoty, které brání usazování a silné přilnavosti nátěru ke kovu, musí být z povrchu odstraněny. produkty.
Odstranění nerovností, drsnosti, povlaků okují, struskových vměstků a dodání hladkého a lesklého vzhledu povrchu je dosaženo mechanickým opracováním – broušením a leštěním. Avšak povrch kovových výrobků a dílů, i když získává dekorativní vzhled v důsledku mechanického zpracování, stále není dostatečně čistý, aby mohl být podroben galvanickému nanášení. I malá kontaminace, jako jsou otisky prstů na povrchu výrobků, velmi zhoršuje kvalitu galvanických povlaků a vede k různým typům defektů. Proto je nutné kromě mechanického ošetření použít i chemické čištění povrchu od oxidů a mastných nečistot, dávající požadovaný stupeň čistoty pro galvanické nanášení. Toho se dosáhne leptáním povrchu v kyselinách a jeho odmaštěním v rozpouštědlech a alkalických roztocích s následným opláchnutím vodou. [1]


