Mlýny mouky používají především tři typy válcových strojů: ZM, BV a A1-BZN. Konstrukce válečkových strojů je v zásadě stejná, liší se pouze konstrukce jednotlivých jednotek.
Uvažujme provoz válečkového stroje na příkladu stroje A1-BZN (obr. 27).

Rýže. 27. Válcový stroj A1-BZN: 1,2—brusné válce; 3 – dávkovací válec; 4 – podávací šnek; 5 — výkonové senzory (záclony); 6 — výfukové potrubí; 7 – krk; 8—ukazatel hladiny; 9 – tlumič; 10 — regulátor mezery v zásobování; 11 — čističe nožů; 12 — výstupní násypka; 13 — čisticí kartáčky.
Válcové stroje se skládají ze dvou paralelních pracovních sekcí, oddělených podélnou přepážkou. Každá sekce je vybavena dvojicí válců, podávacím mechanismem, blatníkem-objímkovým zařízením, automatickým ovládáním (mechanickým, hydraulickým nebo elektropneumatickým), přijímacím a výfukovým zařízením.
Mletí zrna a meziproduktů ve válcových strojích se provádí v klínovitém prostoru tvořeném válcovými plochami dvou rovnoběžných válců otáčejících se k sobě různou rychlostí. K destrukci zrn dochází v důsledku kombinace tlakových a smykových deformací. Navíc převaha jednoho nebo druhého typu deformace závisí na poměru rychlostí válců a vzájemné poloze asymetrických drážek na povrchu válců.
Činnost stroje začíná spuštěním elektromotoru, ze kterého se rotace přenáší přes klínové řemeny na řemenici horního válce a z ní přes ozubená kola na spodní válec. Z náboje řemenice horního válce je rotace přenášena plochým řemenem na podávací válce. Se sacím potrubím naplněným produktem 6 kapacitní hladinový spínač (senzor) 8 zajišťuje uzavření okruhu elektropneumatického ventilu, jehož hnací mechanismus spojuje vedení stlačeného vzduchu s pracovní dutinou pneumatického válce. V tomto případě píst posune tyč nahoru a z ní se prostřednictvím systému pák otáčí excentrický hřídel, který zajišťuje zbytek mlecích válců. Pod vlivem hmotnosti produktu, překonávající odpor pružiny, snímač výkonu 5 prostřednictvím systému pák otočí tlumič 9, a skrz mezeru mezi ním a dávkovacím válcem 3 produkt začne proudit do mlecí zóny. Když se zastaví tok produktu do přijímacího potrubí stroje, elektronický obvod otevře okruh elektropneumatického ventilu a prostřednictvím soustavy pák odpadnou mlecí válce a zastaví se podávací mechanismus.
Forma provedení válcovacích strojů zahrnuje následující proměnné parametry:
kombinace polovin stroje pro konkrétní technologický systém;
charakter pracovní plochy brusných válců (parametry zvlnění nebo mikrodrsnosti);
poměr obvodových rychlostí brusných válců (2,5; 1,25);
způsob čištění brusných válců (nůž, kartáče);
možnosti podávacího mechanismu původního produktu;
výkon elektromotoru každé poloviny stroje;
průměry hnacích řemenic (150, 132 mm);
možnost instalace elektromotoru (nad stropem, pod ním);
způsob uzavírání válečkových strojů (skupinové, individuální);
způsob zavádění drceného produktu (nahoru, dolů).
Charakteristickým rysem válcovacího stroje je použití vodního chlazení pro horní rychle se otáčející válec (obr. 28).

Rýže. 28. Systém chlazení válců: 1 – válec; 2 – potrubí pro přívod chladicí vody; I – horká voda; II – studená voda.
Válec 1 je chlazen vodou vstupující potrubím 2, který se vkládá volným koncem do vnitřní dutiny válečku. Trubice má dva otvory pro rozstřikování vody uvnitř bubnu. V přívodním potrubí je instalován kohout, který reguluje přívod vody do dutiny bubnu. Odpadní voda vstupuje do odtokové komory, je vypouštěna potrubím do chladicího zařízení a vrací se do recirkulačního systému. Teplá voda se částečně používá k vlhčení obilí v oddělení čištění obilí mlýna na mouku.
Při běžném provozu chladicího systému by teplota rychle rotujícího bubnu neměla překročit 60 °C. Podle zkušebních údajů nepřesahuje povrchová teplota válce 36 °C a teplota produktu po broušení je -25 °C.
Chlazení válců má pozitivní vliv na technologický výkon broušení. Snížení teploty v mlecí zóně zabraňuje vysychání a nadměrnému mletí skořápek a také přehřívání produktů mletí. Spotřeba vody na chlazení nepřesahuje 0,2 m 3 /h na jeden válcový mlýn.
Ve výrobních podmínkách je nutné řídit teplotu ohřevu válců a drceného produktu. Při zvýšení teploty výrobku po průchodu válcovacím strojem je nutné identifikovat příčinu narušení technologického procesu (opotřebení pracovní plochy válců, nerovnoběžnost válců, nerovnoměrné vyplnění brusné mezery, narušení chladicího systému válců atd.).
Nastavení a operativní regulace režimu mletí každé poloviny stroje pod zátěží spočívá především v regulaci energetického systému a pracovní mezery mezi mlecími válci.
Jmenovitá produktivita poloviny stroje I atd. odrůdové mletí pšenice o vlhkosti 15 % s extrakcí 16 % (průchod sítem č. 30) je 19 t/s. Specifické zatížení na 84 cm délky spárovaných válečků je 1 kg/den.
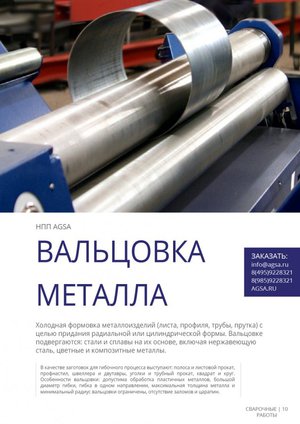
Válcování je proces ohýbání kovu pod tlakem, v důsledku čehož výrobek získává válcový tvar. Tato technologie se používá po mnoho staletí a za dobu své existence se výrazně zdokonalila. Objevily se nové nástroje, které usnadňují proces deformace pevných materiálů.
Aplikace
Proces válcování plechu je deformační metoda, která se provádí neprofilovaným rotačním nástrojem. Jedná se o operaci tváření za studena, při které kov nabývá tvaru kužele. Po opracování tímto způsobem se struktura obrobku stává hustší a zlepšují se jeho základní vlastnosti.
Deformace kovu se používá v mnoha případech a pro různé materiály. Například válcování je přípravným krokem pro lisování hotového výrobku. Stejná technologie se používá pro primární zpracování přířezů.
Tento postup lze aplikovat nejen na plechy, ale také na trubky, tyče a jiné profily, výrobky z pryžových směsí a plastů. Je důležité, aby byl materiál dostatečně tvárný.
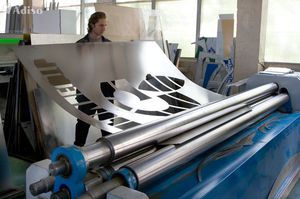
Často se používá válcování kovů pro zhutňování, mačkání a vyrovnávání obrobků, aby získaly jednotný lesk a tloušťku. Proces může probíhat jak ve studeném stavu, tak ve stavu zahřátém. Je možné ohřívat válce a měnit rychlost průchodu obrobku.
Dnes se válcování kovů provádí nejen ve výrobě, ale také doma, k čemuž používají speciální nástroj stejného jména. V podnicích se jedná o velké stroje s elektrickým a hydraulickým pohonem. Jednoduché designy, často vyráběné ručně, jsou vhodnější pro opravny.
Technologický proces deformace kovů Tato metoda se skládá z několika fází:
- Příprava zařízení – válečky.
- Válcování tyče nebo listu.
- Mezižíhání.
- Ošetření otřepů a prasklin.
- Konečné žíhání a válcování.
Žádné otřepy nebo praskliny – jedna z hlavních podmínek pro kvalitní válcování. Takové vady se mohou objevit v případě příliš silného stlačení tyče válečky nebo z nerovnoměrného namáhání a žíhání. Vady jsou identifikovány a odstraněny ve čtvrté fázi práce po mezižíhání. Pokud se tak nestane a válcování pokračuje, trhliny se zvětší.
Vady odstraňte třením prasklin pilníkem a odpilováním, okousáním otřepů. Poté, aby se uvolnilo napětí z kovu, je obrobek žíhán a pokračuje válcování kovu. Vzniklé prohlubně se vyrovnají.
Charakteristika procesu válcování
Základní vlastností válcování plechu je, že dochází k deformačnímu procesu po celé kontaktní ploše. To mírně snižuje produktivitu, ale zvyšuje životnost válcovacích pracovních válců. Mezi výhody válcování kovů patří:
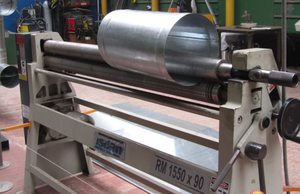
- Snížení provozních nákladů na nástroje a vybavení.
- Zvyšování životnosti nástrojů a strojů.
- Efektivní použití v jednorázové a malosériové výrobě.
- Snížení ztrát z manželství.
- Nízké náklady na válcovací stroj ve srovnání s hydraulickým nebo mechanickým lisem. Náklady na jeho pořízení se vrátí do šesti měsíců aktivního používání.
Během procesu válcování může operátor měnit rychlost deformace kovu. U jiných tvářecích a lisovacích operací to není vždy možné.
Válcování plechu lze provést několika způsoby:
- v příčném směru posuvu obrobku;
- v podélném směru;
- se šroubovým posuvem.
První možnost se používá k získání krátkých trubek, druhá – dlouhé.
Proces válcování plechu se vyznačuje následujícími vlastnostmi:
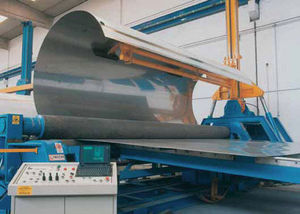
- Deformace je způsobena kroutícím momentem, nikoli silou. Hodnota točivého momentu závisí na podmínkách kontaktního tření, průměru pracovních válců a fyzikálních a matematických charakteristikách materiálu.
- Při provádění operace neovlivňuje rychlost válcování náklady na energii, naopak s rostoucím ukazatelem pracovní síla procesu klesá.
- Tření mezi válečky závisí přímo na povrchu. Snížená drsnost vede ke snížení tření. Proto je při nepřetržitém provozu válcovacích strojů nutné periodicky brousit povrch zařízení.
Při válcování ocelového výrobku do tloušťky 6 mm se původní kov zpracovává za studena. Pokud pracujete s díly vyrobenými ze silného plechového materiálu, používá se předehřev. V takových případech je válcovací stroj instalován v blízkosti pecí s neoxidačním topným systémem. Díky tomu se omezuje tvorba povrchového okují.
Pokud se za tepla válcovaný plech zdeformuje, plech se před válcováním narovná. To je stanoveno technickými požadavky GOST.
Typy válcovacích strojů
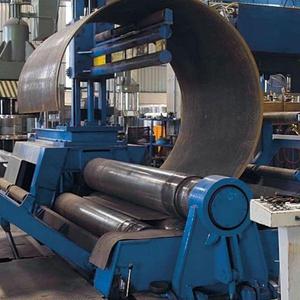
Zařízení používané při válcování vyznačuje se jednoduchostí a všestranností, takže si ho můžete vyrobit sami pro domácí použití. Výrobní dílny jsou vybaveny sériovými modely válečků, které jsou dnes na trhu prezentovány v široké škále.
Všechny stroje se v závislosti na počtu válců dělí na čtyř-, tří- a dvouválcové. Tříválce mohou být symetrické nebo asymetrické. Čtyřválcové stroje mají přídavnou hřídel, která zjednodušuje proces válcování. Všechny prvky jsou bezpečně propojeny, což minimalizuje pravděpodobnost sklouznutí listového materiálu a zvyšuje rychlost zpracování.
Podle typu použitého pohonu jsou válečky:
- hydraulické;
- manuál;
- elektrický.
Ručně poháněné válečky mají velmi jednoduchý design. Takové zařízení nevyžaduje k provozu další energii a má následující výhody:
- spolehlivost;
- kompaktnost a mobilita;
- nízké náklady;
- snadnost údržby a provozu.
Nevýhody tohoto typu zařízení zahrnují:
- nemožnost použití kovových výrobků o tloušťce větší než 2 mm při válcování;
- nízký výkon;
- ohýbání polotovaru listu bude vyžadovat značné fyzické úsilí.
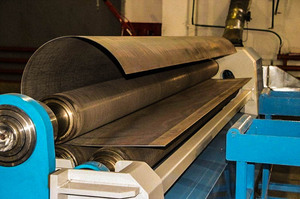
Elektricky poháněné stroje jsou efektivnější. Mohou být použity pro zpracování plechových výrobků značné tloušťky.
Hydraulicky poháněné válce jsou nejvýkonnější. Tento typ zařízení se vyznačuje velkými rozměry. Takové zařízení je zpravidla instalováno v průmyslových podnicích.
Komponenty válečků
Existují dva typy válcovacích zařízení:
- stroje s přítlačným válcem umístěným nejčastěji uprostřed;
- instalace s nástroji umístěnými excentricky.
První typ se používá pro válcování tlustého kovu. Druhá možnost se používá, když jsou obrobky deformovány maximálně o 2,5 mm.
V uvažovaném zařízení je podstatný rozdíl vzájemné uspořádání válců: symetrické nebo asymetrické. Asymetrické stroje jsou univerzálnější. Používají se nejen pro válcování válců, ale také pro různá provedení hran.
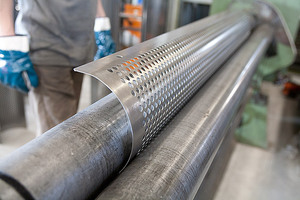
V praxi se častěji používá schéma se třemi symetricky umístěnými válci, protože je při údržbě technologicky vyspělejší. Tento typ válcovacího stroje s externím pohonem má následující uzly:
- elektrický motor;
- sklonoměrný převod nebo převodovka;
- hřídel s hlavním válcem umístěným na něm;
- boční stojany s ložiskovými sestavami: valivá ložiska se používají ve vysokorychlostních válcích a kluzná ložiska se používají pro napájení zařízení;
- dva poháněné spodní válce;
- postel se dvěma opěrnými sloupky;
- ochranný obal pro příjem polotovarů při provozu stroje;
- válečkový řídicí systém.
Technologické parametry zařízení se upravují změnou mezery mezi válci. U ručních modelů se to provádí pomocí šroubového nebo rohatkového mechanismu, u automatických strojů – programově.
Vlastní výroba zařízení na ohýbání plechu
K sestavení stroje na plech, potřebujete určité dovednosti, spotřební materiál a nástroje.
První věc, kterou potřebujete, je nakreslit si to sami nebo najít kresbu na internetu. Dále můžete začít připravovat materiály a sestavovat konstrukční jednotky, které zahrnují:
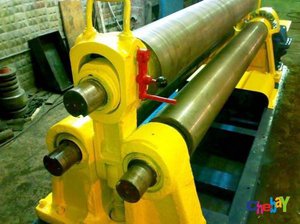
- válečkový rám;
- boční regály;
- ocelové válečky (jejich průměr a počet závisí na výkonu zařízení);
- rukojeť, která uvádí spodní válečky do pohybu;
- pohonná jednotka (převodovka nebo řetěz), která zajišťuje synchronní otáčení spodních válců;
- tlaková jednotka pružinového typu.
Montáž válečků začíná výrobou rámu. Lze jej svařit ze silných ocelových přířezů podle rozměrů uvedených na výkresech. Pro boční regály jsou vhodné výkonné kanály z nízkouhlíkové oceli, které jsou k rámu připevněny svařováním.
Prvky pohonné jednotky jsou upevněny na jednom z regálů, pro které jsou k dispozici speciální otvory. Po montáži bočních sloupků jsou do ložiskových jednotek instalovány válečky. Musí být nastaveny paralelně a zbývající uzly musí být nakonec upevněny.
Válcování je široce žádané kvůli jeho nesporným výhodám. Od tohoto metoda deformace za studena, při zpracování není materiál vystaven vysokým teplotám. Tato vlastnost ponechává vlastnosti materiálů nezměněné. Operace válcování umožňuje získat přesný obrobek, plnohodnotný díl nebo dekorativní prvek.


