Hlavní metodou získávání vnitřních válcových ploch pomocí čepelového nástroje je vrtání a nejběžnějšími metodami zušlechťování otvorů jsou zahlubování, vystružování, vyvrtávání a protahování.
2.1 Rozdělení nástrojů na výrobu otvorů.
2.1.1 Vrtáky.
Vrtáky jsou určeny k vytváření děr v plném materiálu a také ke zvětšování předtvarovaných děr kováním, lisováním, litím nebo vrtáním. Vrtáky zaujímají druhé místo z hlediska použití po frézách. Vrtání je jednou z nejstarších a nejběžnějších metod vytváření otvorů. Tvary a provedení moderních vrtaček jsou velmi rozmanité a vyvíjejí se v souladu s četnými technologickými úkoly v různých odvětvích strojírenství a výroby nástrojů.
Do cíle Vrtáky se dělí na: pro zpracování pravidelných a hlubokých otvorů.
Podle návrhu cvičení se dělí na:
– vrtáky vybavené tvrdokovovými břitovými destičkami;
-vrtáky pro hluboké vrtání s vnitřním přívodem chladicí kapaliny;
-vrtáky s vnitřním odvodem třísek a chladicí kapaliny;
-jednobřité vrtáky pro hluboké vrtání;
Jako nástrojové materiály se používají rychlořezné oceli, tvrdé slitiny a v některých případech i supertvrdé materiály včetně diamantu.
Twist vrtačky. Vrtání spirálovými vrtáky je hlavní technologická metoda pro výrobu slepých a průchozích otvorů do plného materiálu s přesností 10. 14 a drsností obrobeného povrchu Rz = 10. 80 um.
Nástrojárny vyrábějí především standardní spirálové vrtáky s válcovou stopkou v krátkých, středních a dlouhých sériích (obr. 2.1, a), dále spirálové vrtáky s kuželovou normální nebo zesílenou stopkou (obr. 2.1, b).
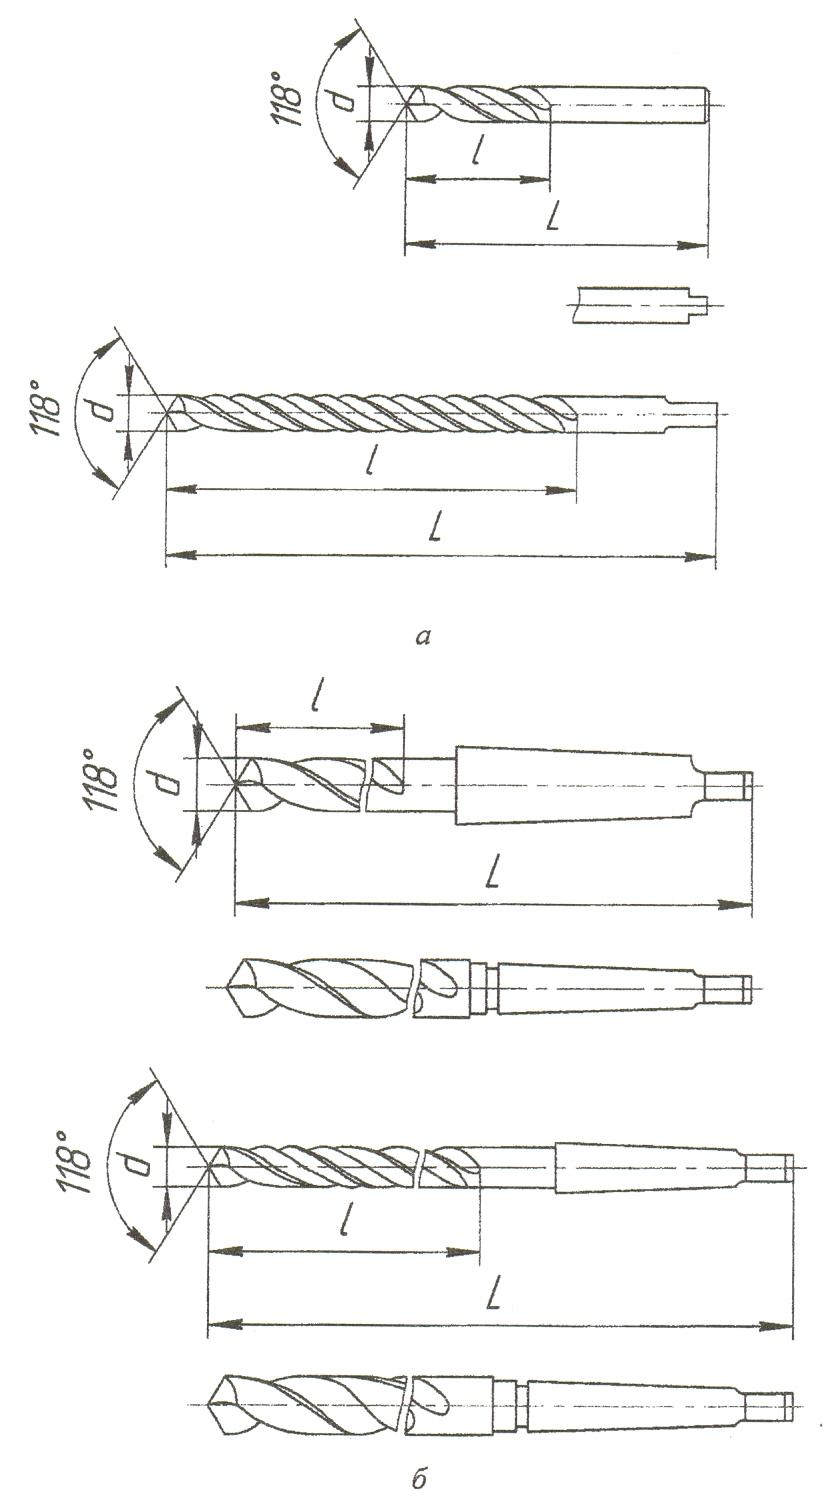
Rýže. 2.1. Spirálová vrtačka
Tvrdokovové vrtáky (obr. 2.2) jsou široce používány při vrtání litiny, neželezných kovů a nekovových materiálů (mramor, beton, cihla, plasty atd.).
Středící vrtáky Podle tvaru otvorů se dělí na válcové (obr. 2.1), kuželové a kombinované středící vrtáky (obr. 2.3.).
Péřové vrtáky (obr. 2.4.) mají oproti spirálovým jednodušší konstrukci a používají se zejména pro vrtání velkoprůměrových otvorů.
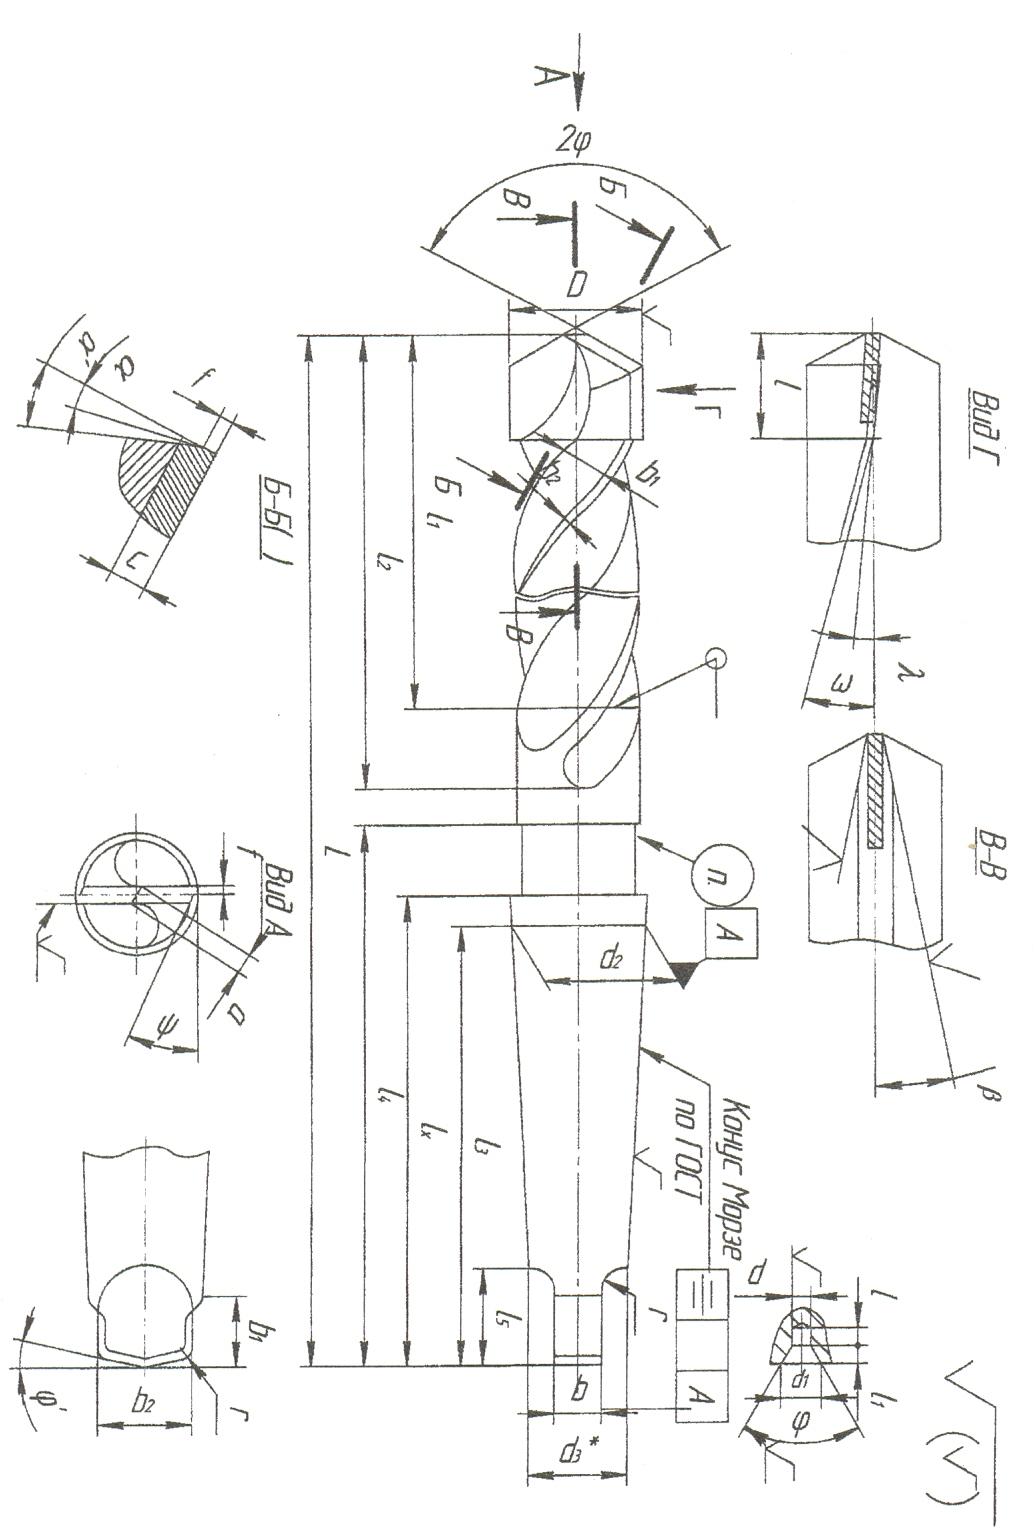
Rýže. 2.2. tvrdokovový vrták.
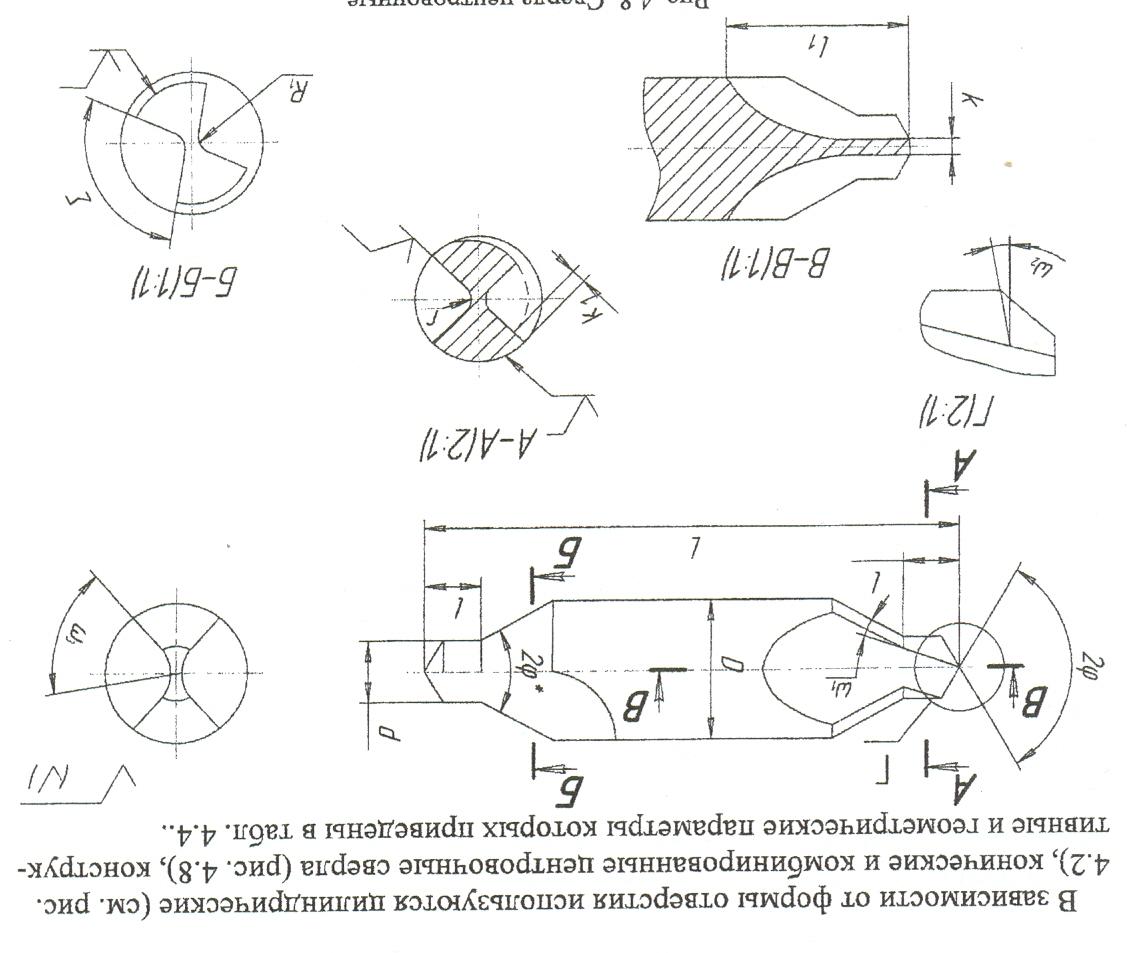
Rýže. 2.3. Středící vrták.
Dělová cvičení Široce se používá pro vrtání hlubokých děr. Dělí se na dělo (obr.2.5), puška (obr. 2.6), pistolové vrtáky s vnitřním odvodem třísek.
Vrtání hlubokých děr se vyznačuje potřebou zajistit stabilní chod nástroje spolehlivým odvodem třísek z obráběného otvoru a splněním požadavků na olovo, křivost a další ukazatele přesnosti polohy hluboké díry a jejího tvaru. Splnění těchto požadavků je zajištěno použitím nástrojů a strojů speciálních konstrukcí.
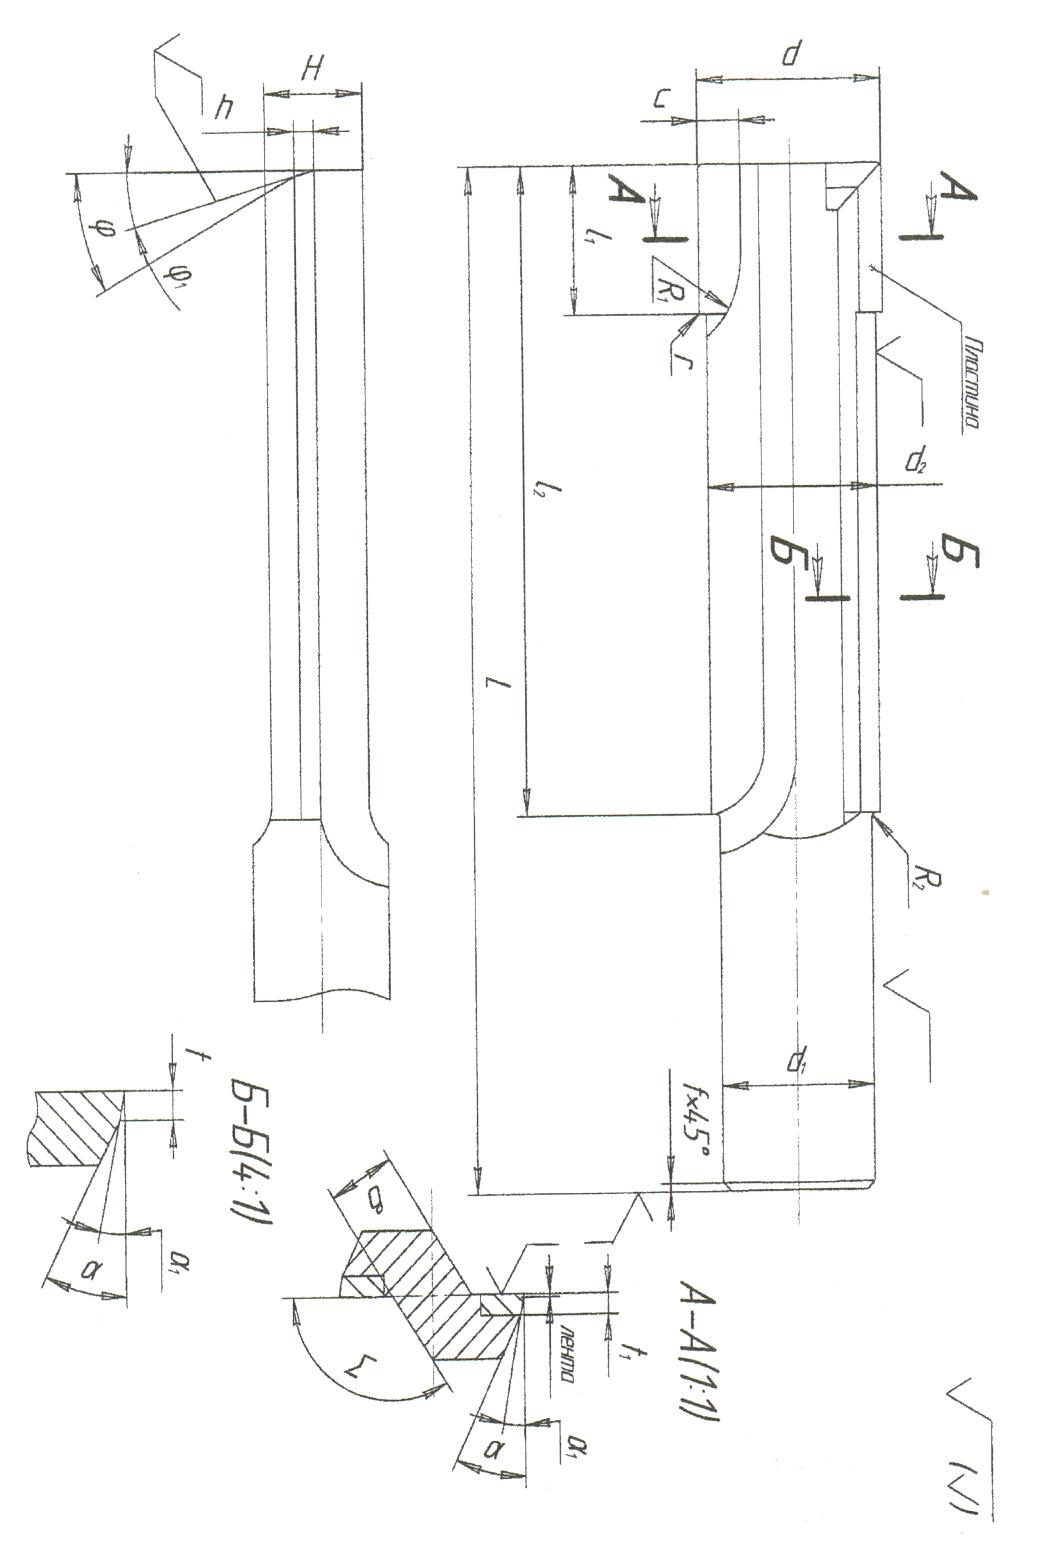
Rýže. 2.4. Vrták do peří.
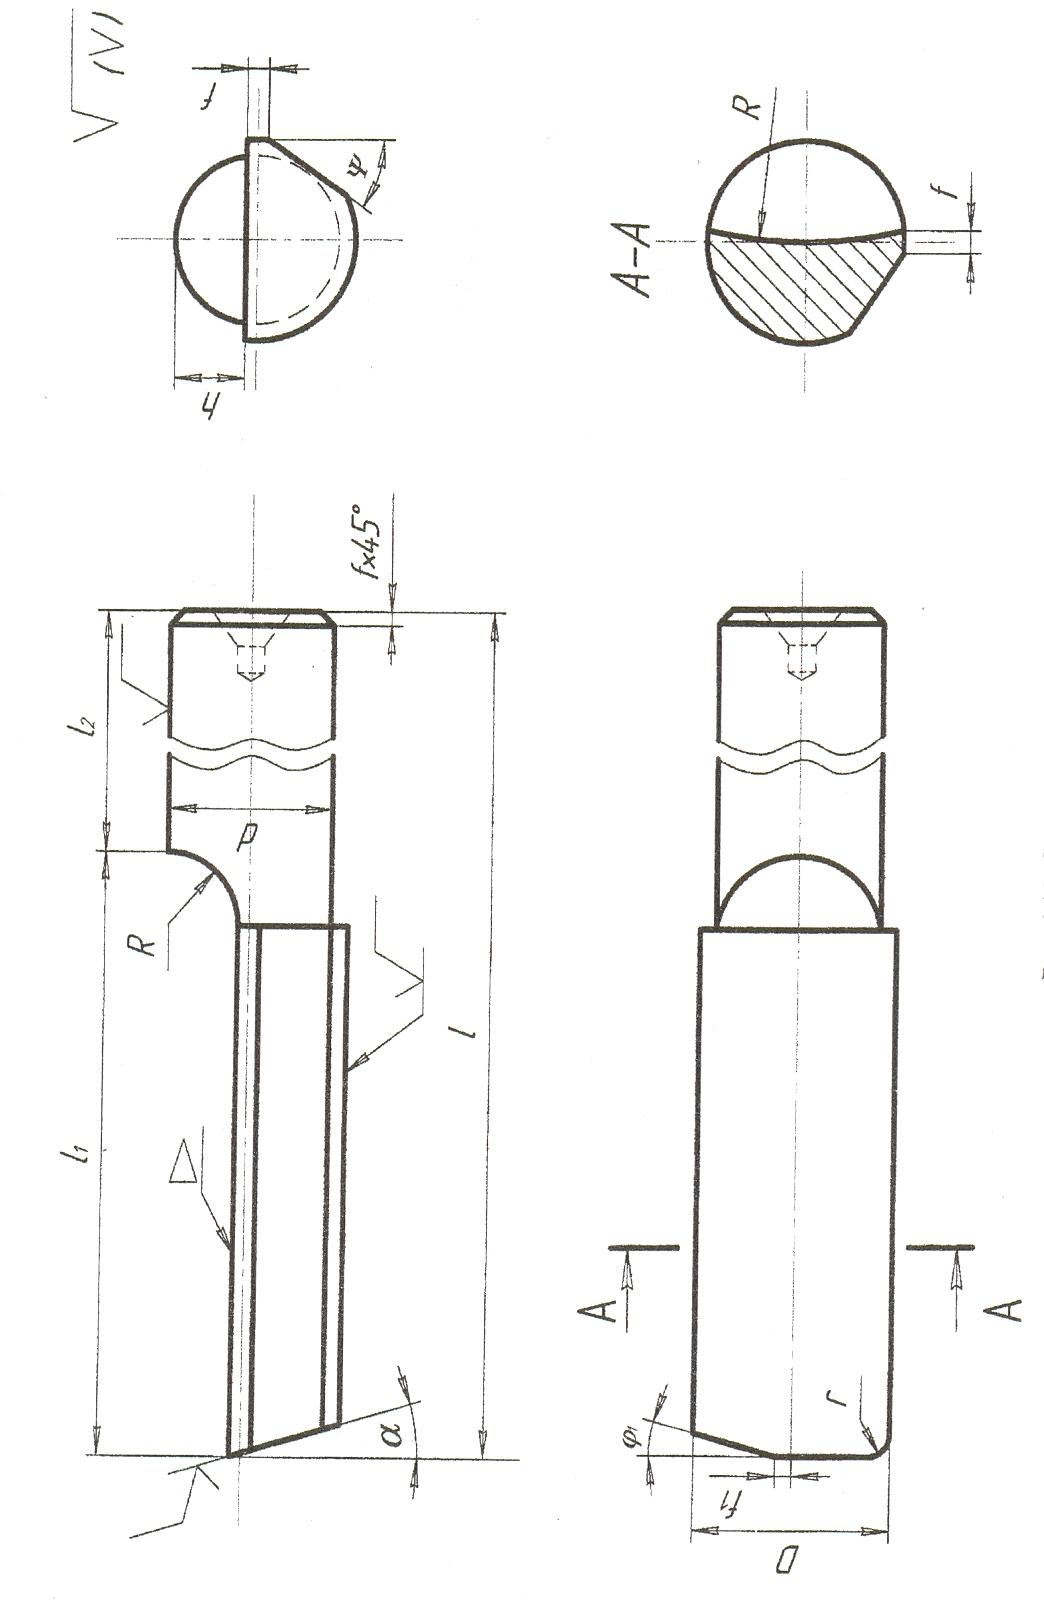
Rýže. 2.5. Pistolový vrták.
Pro nucený odvod třísek mají hydraulický systém přívodu chladicí kapaliny a jejího odvodu třískami. Pro zajištění efektivního chodu hydraulického systému u vrtáků s velkými průměry (více než 30mm) se používá speciální ostření břitů, které zajišťuje drcení třísek jak do šířky, tak do délky.
Vrtáky pro hluboké vrtání se dělí na vrtáky s venkovní (obr. 2.6), (vzhledem k vrtací stopce) a vnitřní odstranění třísek. Ty poskytují lepší podmínky pro přívod kapaliny a odvod třísek. V tomto případě se třísky nedostanou do kontaktu s obráběným povrchem. Kromě toho je možné zvětšit průměr vrtací tyče, tzn. jeho houževnatost.
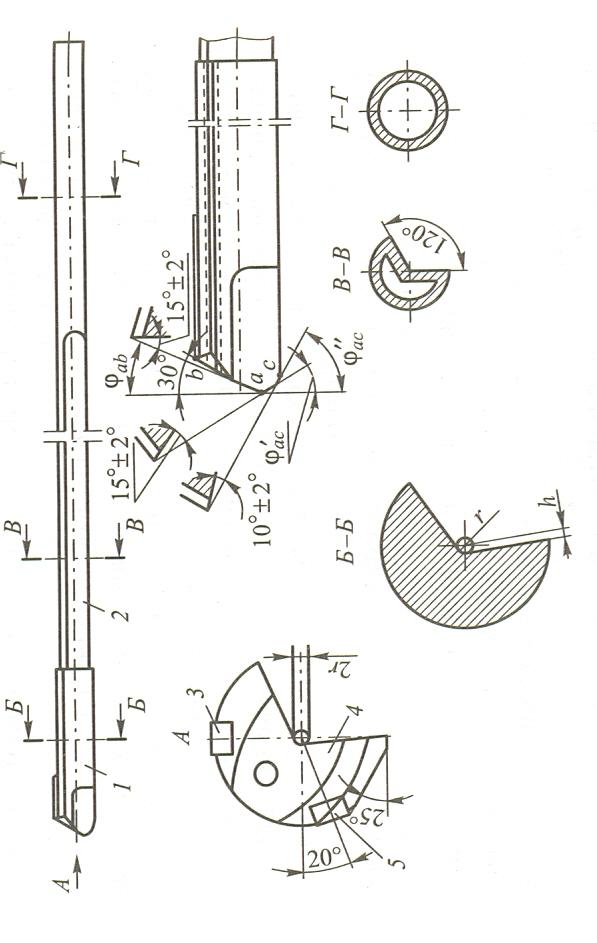
. Rýže. 2.6. Pistolový vrták.
Šnekové vrtačky s válcovou stopkou o průměru 5. 10mm jsou vyráběny dle TU 2-035-948-84 a s kuželovou stopkou o průměru 10. 14mm – dle TU 2-035-426- 75 z rychlořezných ocelí (R6M5, R9 atd.).

Rýže. 2.7. Šneková vrtačka
Šnekové vrtačky (obr. 2.7) mají konstrukční rozdělení pracovní části na řezné a transportní prvky. Charakteristickými rysy jejich konstrukce jsou: trojúhelníkový profil a zvýšený úhel sklonu (ω=60º) drážek, ploché ostření přední a zadní plochy, nezávislost úhlů řezné části vrtáku na úhlu sklonu spirálové drážky, stejně jako zadní strana pera, která jde přímo do vodicích lišt. To vše vytváří lepší podmínky než spirálové vrtáky pro řízení směru toku třísek a jejich odvod. Šnekové vrtáky umožňují vrtat otvory až do hloubky 20d.
Vyhazovací vrtáky.
Vývoj v 60. letech XX století. ejektorový nástroj byl způsoben tím, že vrtání spirálovými vrtáky neposkytovalo požadovanou přesnost a produktivitu. Použití šnekových vrtáků sice zvýšilo produktivitu, ale zároveň nezaručilo potřebnou přesnost a kvalitu obrobené plochy. A konečně, vrtání jednostrannými řeznými vrtáky poskytovalo vysokou produktivitu, přesnost a kvalitu zpracování, ale vyžadovalo speciální vybavení.
Ejektorové vrtání, které je typem hlubokého vrtání, s prakticky stejnou produktivitou, přesností a kvalitou zpracování jako v případě vrtání jednostrannými řeznými vrtáky, umožňuje vyrábět otvory na univerzálních strojích s přidáním čerpací stanice. Navíc při ejektorovém vrtání není potřeba utěsňovat mezery mezi obrobkem a pouzdrem, což zjednodušuje nastavení a údržbu stroje. Může být použit k výrobě otvorů o průměrech od 18,4 do 60 mm a délkách 1200 mm v široké škále dílů, včetně vrtání přerušovaných otvorů, klikových hřídelí, pásů atd.
Princip činnosti ejektorové vrtačky je znázorněn na Obr. 2.8. Proud chladicí kapaliny v takovém vrtáku je rozdělen následovně: přibližně dvě jeho části procházejí otvory v hlavě vrtáku, ochlazují břity a usnadňují odvod třísek, a přibližně jedna část prochází tryskami ve formě štěrbin, čímž vzniká vyhazovacím efektem. Při výstupu z trysek tvoří proudy kapalin vakuovou zónu. Tím je proud chladicí kapaliny s třískami nasáván do nízkotlaké zóny a tím se zlepšují podmínky pro odvod třísek.
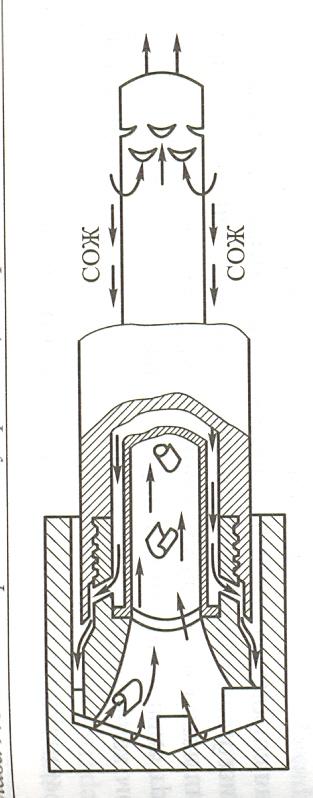
Rýže. 2.8. Princip činnosti ejektorové vrtačky.
Prstencové (trepanační) vrtáky.
Dříve diskutované metody se vyznačovaly tím, že veškerý materiál vzniklého otvoru byl přeměněn na třísky. Z hlediska účinnosti to není vždy vhodné, zvláště při výrobě otvorů o velkém průměru (d > 40 mm). Při prstencovém vrtání vzniká díky vytvoření prstencové drážky díra a jako odpad tedy zůstává relativně malé množství třísek a tyče, kterou lze později použít k výrobě dílů menšího průměru (obr. 2.9).
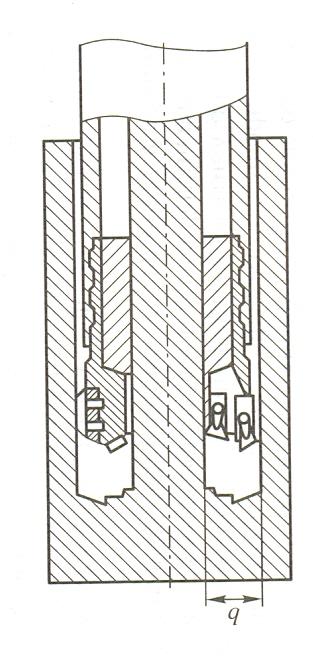
Rýže. 2.9 Prstencový vrták.
To je zvláště důležité při zpracování drahých materiálů, jako jsou slitiny zirkonia. Odstranění třísek spolu s chladicí kapalinou se provádí buď do mezery mezi tyčí a stopkou vrtáku, nebo mezi obrobenou plochou a stopkou.


