Materiály používané při svařování: vlastnosti, vlastnosti
Obsah:
Svařováním kovů se rozumí metalurgické procesy, které se vyznačují výrobou roztavené oblasti ohřevem elektrickým proudem nebo hořlavými plyny a následnou rychlou krystalizací svařované oblasti.
Pro zajištění vysoce kvalitního svařování se používají speciální materiály, které zajišťují následující funkce:
- vytvoření požadovaných geometrických rozměrů švu získaného během svařování;
- zajištění požadovaného chemického složení roztaveného kovu v místě svaru;
- ochrana roztaveného kovu před interakcí se vzduchovými složkami;
- udržování stabilního stavu kovu během procesu svařování;
- uvolnění švu od přebytečných nečistot, které mění fyzikální vlastnosti výsledného svaru.
Svařovací materiály, tedy materiály používané při svařování, se dělí na tyto druhy: svařovací elektrody, svařovací a přídavný drát, tavidla, plyny a keramické obložení. Dnes budeme hovořit o elektrodách a tocích.
Elektrody.
Kovové elektrody se dělí do tří skupin podle účelu, tloušťky povlaku a přípustných prostorových poloh svařování.
Elektrody musí mít vysoce kvalitní, stejnoměrný povlak, bez prasklin nebo prověšení. Pro svařování konstrukcí z nízkolegovaných a uhlíkových ocelí se používají elektrody jakosti E38, E42, E42A, E46, E46A, E50, E50A, E55, E60, dále E70, E85, E100, E125, E150 a pro tepelné odolné oceli E-09M, E- 09MH.

Podle povlaku se elektrody dělí na tenké a tlusté. Tenký povlak je navržen tak, aby usnadnil iniciaci elektrického oblouku a jeho stabilizaci. V takových nátěrech se nejčastěji používají draselné, sodné, barnaté a strontnaté soli. Elektrody s tenkým povlakem tvoří křehký svar a proto se používají pro svary, které nepodléhají pnutí.
Pro kritické svary se používají silné elektrody s vysoce kvalitním povlakem. Takové elektrody zaručují vysoce kvalitní oblouk, ochranu roztaveného švu před účinky kyslíku a dusíku a odstranění zbytečných chemických oxidů z kovu na strusku. Tlusté elektrody umožňují změnit složení roztaveného kovu zavedením legujících nečistot ve formě výplňového drátu.
Svařovací dráty se podle chemického složení dělí na nízkouhlíkové, legované a vysoce legované, které se používají pro různé druhy ocelí. V závislosti na chemickém prvku obsaženém v drátu získávají svary určité fyzikální vlastnosti. Uhlík tedy snižuje tendenci kovu porézovat, křemík naopak podporuje tvorbu pórů, přítomnost fosforu a síry může vést ke vzniku trhlin a zvýšené křehkosti.
Ke svařování měděných konstrukcí se používají dráty a tyče obsahující měď, hliník je svařován hliníkovým drátem. Často se místo drahého drátu z legované oceli používá elektrodový drát s výplní sestávající ze směsi feroslitin a grafitu. Svařování práškovou elektrodou lze provádět otevřeným obloukem, ochrannými plyny a pod tavidlem.
Tavidla.
Tavidla jsou speciální nekovové materiály používané k ochraně svarů a zlepšení jejich fyzikálních vlastností. Pro svařování elektrickým obloukem se používá tavidlo v práškové formě, pro plynové elektrické svařování lze použít tavidlo ve formě pasty, prášku nebo speciálního plynu. Použitím tavidla lze výrazně zlepšit kvalitu výsledného svaru. Tavidla podle účelu se dělí do tří skupin: pro uhlíkovou ocel, pro vysoce legovanou ocel a pro svařování neželezných kovů a jejich slitin. Tavidla usnadňují oddělení přebytečných nečistot z roztaveného kovu.

Úlohou ochranných plynů při svařování kovů je ochrana před interakcí roztaveného kovu se vzduchem. Jako takové plyny se obvykle používají inertní plyny, jako je argon, helium a jejich směsi, stejně jako aktivní plyny, jako je oxid uhličitý. Ochranné funkce inertních plynů jsou zajištěny úplnou nepřítomností reakce mezi nimi a kovem, inertní plyny se při svařování v kovech vůbec nerozpouštějí, aktivní kovy se naopak velmi dobře rozpouštějí a reagují s kovy , vytěsňuje přebytečné sloučeniny.
Pro zajištění kvalitního švu se používají i hořlavé plyny jako je acetylén a směs propan-butan, které pomáhají udržovat požadovanou teplotu. Speciální keramické obklady, které jsou při formování rubové housenky jednoduše nenahraditelné, pomáhají vytvořit svar požadovaného geometrického tvaru.
Všechny tyto materiály používané při svařování napomáhají k získání vysoce kvalitních svarů splňujících všechny požadavky na kvalitní svařování kovů různého složení.
Jak se nazývá materiál používaný při svařování kovů?
Nadešel dlouho očekávaný víkend, jsme rádi, že vás opět vidíme na našem webu, protože je sobota 18. dubna 2020 v 16:10 a na Channel One, již tradičně v tuto dobu, světoznámá intelektuální TV show , hra se vysílá „Kdo chce být milionářem“. Hráče a televizní diváky vítá jeho hostitel Dmitrij Dibrov, který dává každé dvojici hostů ve studiu příležitost vydělat si rozumem a trochou štěstí tři miliony rublů.
Nyní se hra odehrává v neobvyklém formátu, bez diváků ve studiu, je to kvůli tomu, že by ochránila lidi před strašlivou infekcí, která se rozšířila téměř do všech zemí světa. To znamená, že jedna z nápověd nyní nefunguje, ale celkový průběh hry to neovlivní. A zde je první dvojice hráčů:
Jak se nazývá materiál používaný při svařování kovů?
Vývoj železa nastal asi před 3000 lety. Železné rudy jsou dostupné všude a redukce železa z nich je poměrně snadná. Ale ve starověku neuměli tavit železo a z rudy získávali produkt skládající se z drobných částeček železa smíchaných s částicemi rudy, uhlí a strusky.
Pouze mnohahodinovým kováním zahřátého produktu bylo možné vytlačit nekovové nečistoty a svařit částice železa do kusu komerčního kovu. Starověký způsob výroby železa tedy zahrnoval proces svařování železných částic na větší kusy. Z výsledných polotovarů byly kovářským svařováním vyrobeny všechny druhy výrobků: nástroje, zbraně atd.
Staletí zkušeností, intuice a instinktu umožnily starověkým Mystériím získat někdy velmi kvalitní ocel (damaškovou ocel) a pomocí kovářského svařování vyrábět produkty úžasné dokonalosti a krásy.
Co se používá při svařování kovů?
Kovářské svařování a pájení byly vedoucí procesy ve svařovací technice až do konce XNUMX. století, kdy začalo zcela nové, moderní období ve vývoji svařování.
Začal prudký rozvoj svařovací techniky – za desetiletí byla zdokonalena více než ve století předchozího období. Rychle se vyvíjely také nové zdroje tepla, které snadno roztavily železo: elektrický proud a plamen kyslíku.
Tavidla jsou speciální nekovové materiály používané k ochraně svarů a zlepšení jejich fyzikálních vlastností. Pro svařování elektrickým obloukem se používá tavidlo v práškové formě, pro plynové elektrické svařování lze použít tavidlo ve formě pasty, prášku nebo speciálního plynu.
Klasifikace materiálů pro svařování a pravidla výběru
Když mluvíme o svařování, mluvíme v první řadě o správném ovládání svařovacích strojů. A to je správné, protože dovednost svářeče z velké části spočívá v jeho svářečských dovednostech, díky nim získává nové kategorie. Nejde však jen o svářečku a díly, na kterých se používá, ale také o různé svařovací materiály. Co to je a jak se používá, zjistíte v tomto článku.
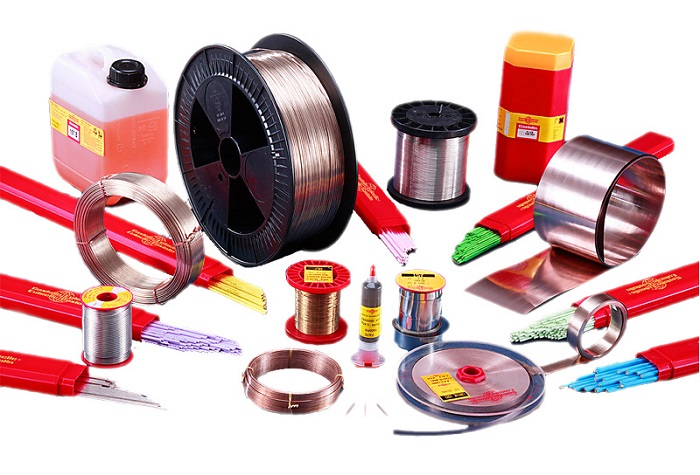
Požadavky na svařovací materiály
Svařovací materiály jsou různé a plní následující funkce:
- odstranění oxidů;
- zajištění správné fúze, stejně jako přesnější šev;
- ochrana švu před kyslíkem;
- levnější svařování atd.
Aby však svařovací materiály skutečně pomohly, musí splňovat požadavky na kvalitu. Proto je jejich prodej pod přísnou kontrolou a výroba probíhá podle zavedených norem. Například:
- Za kovové elektrody jsou zodpovědné GOST 9466 a 9467.
- GOST 2246 je zaveden pro svařovací drát.
- GOST 9087 reguluje kvalitu svařovacích tavidel.
- GOST 23949 – pro wolframové elektrody atd.
Musíte znát tyto GOST, protože jsou uvedeny na obalu a certifikátech připojených ke každé šarži. Kromě GOST můžete také najít informace o:
- druh materiálu, značka;
- číslo tavby, číslo šarže;
- chemické složení;
- mechanické vlastnosti svařovacích materiálů;
- čistá hmotnost atd.
Kromě složení jsou také stanoveny požadavky na kalcinaci. Provádí se při teplotě +300 – +350 °C po dobu 1–2 hodin. Tento proces vám navíc umožňuje najít vady ve spotřebním materiálu. Existuje celá norma GOST 6032, která popisuje požadavky na přídavné materiály pro svařování, které mají vysokou životnost. Musí projít zkouškou ICC (mezikrystalová koroze).
Existují požadavky na podmínky skladování a přepravu.
Druhy materiálů pro svařování
Vzhledem k tomu, kolik funkcí mohou svařovací přídavné materiály plnit, se dělí na: elektrody a tyče, dráty, tavidla, plyny a keramické výstelky v případě spojů.
Každý spotřební materiál dělá něco jiného díky svému principu použití a složení, takže při výběru si musíte nejprve prostudovat všechny klasifikace a jejich vlastnosti, abyste se v nich mohli volně pohybovat.
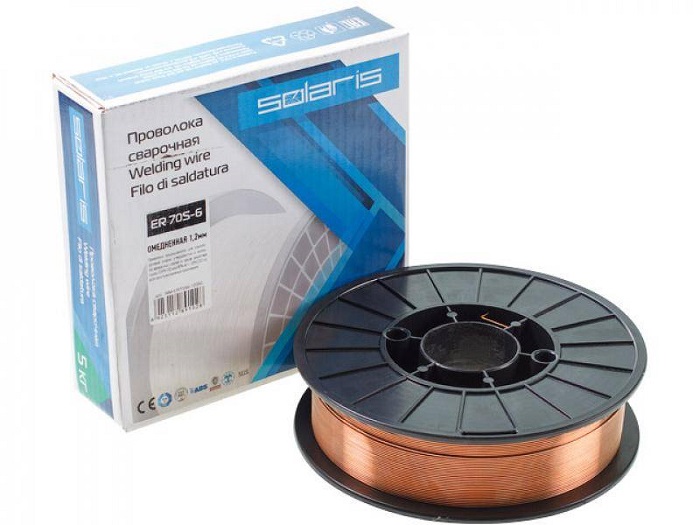
Drát, tyče
Když se drát roztaví, vyplní šev vytvořený během svařování. Proto se dráty nazývají výplňové dráty a jsou:
- Nízký uhlík, pokud je obsah uhlíku nižší než 0,12 %.
- Nízkolegované – pro žáruvzdorné a konstrukční oceli.
- Vysoce legované – pro chromniklové oceli, nerez.
Pásy a tyče pro přísady plní stejnou funkci a jsou vyrobeny z mědi, oceli a hliníku. Jsou potřebné v případě, že je třeba dodat výplňový materiál v široké tenké vrstvě.
Elektrody
Elektrody jsou speciální tyče, které jsou vyrobeny z látek, které vedou elektrický proud. Jsou potřeba právě pro přívod proudu do místa svařování.
Konstrukční vlastnosti umožňují rozdělit elektrody na kovové a nekovové. Kovové se vyrábí z oceli, mědi, bronzu a dalších barevných kovů. A nekovové jsou potaženy uhlíkovými nebo grafitovými sloučeninami, které se netaví.
Všechny typy elektrod musí zajistit stabilní spalování ve svařovací zóně a také izolaci svarové lázně, čímž se sníží rozstřik kovu.
Nejčastěji mají elektrody vrstvu kovu a používají se pro ruční obloukové svařování. Existují však takové, které jsou potaženy různými ionizačními, stabilizačními a jinými látkami.
V závislosti na povlaku jsou elektrody označeny písmeny: A – povlak s kyselými přísadami, B – klasický, C – s celulózou, P – směsné složení.

Plyny se používají k různým účelům, existují hořlavé plyny a ty, které pouze podporují hoření. Mezi poslední patří:
Ale pro ochranu jsou vhodné jak inertní, tak aktivní. Mezi aktivní bude patřit oxid uhličitý a také směsi na jeho bázi, z inertních vynikne helium a argon.
Inertní plyny téměř nereagují s kovy, na rozdíl od aktivních.
Tavidla
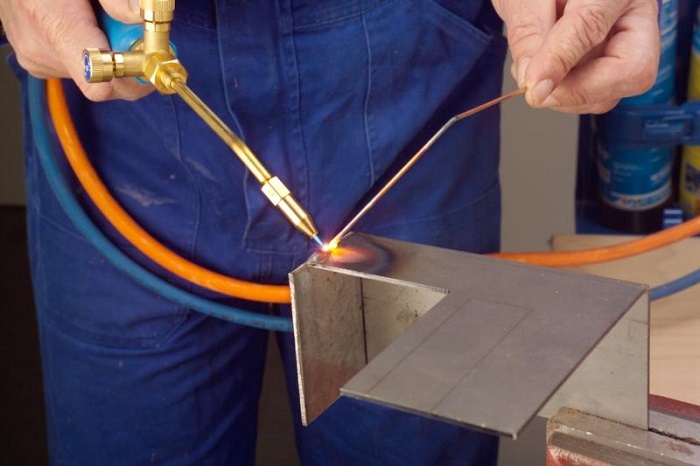
Tavidla pomáhají rozpouštět oxidy, které se tvoří na povrchu svařovaných kovů. Tavidlo také neumožňuje kyslíku dosáhnout místa svařování, což iniciuje oxidaci.
Navíc tavidla mohou někdy zjednodušit ohřev kovu.
V závislosti na způsobu výroby mohou být tavidla tavená nebo netavená, kapalná nebo prášková.
Kapalná tavidla jsou užitečná při přípravě oblasti, kde se později objeví šev. Před vařením musíte odstranit oxidovou vrstvu, která je na obrobku, a zároveň ji odmastit, což se provádí tekutým tokem. Aby takové funkce plnila efektivně, obsahuje většinou zásady nebo kyseliny, proto se tavidlo volí podle toho, s jakým kovem se má pracovat a co je pro něj přijatelnější.
Kapalná tavidla se po použití smyjí vodou. Není ale potřeba prášky smývat, jejich funkce je jiná. Při zahřívání se z takových tavidel uvolňuje plyn, který chrání svar před oxidací.

Výběr svařovacích materiálů
Kvalita svařování bude záviset nejen na znalosti typů, ale také na správné volbě svařovacích materiálů. Proto zde musíte vzít v úvahu následující parametry:
- druh svařování.
- Složení materiálů ke svařování.
- Výrobce přídavných materiálů pro svařování – měl by být známý ostatním svářečům.
- Cena – obvykle nejkvalitnější materiály používané při svařování mají průměrnou cenu.
Nákupy by měly být prováděny pouze v důvěryhodných obchodech, kde si můžete zakoupit nepadělané zboží, u kterého je zaručeno správné skladování a přeprava.
Při výběru spotřebního materiálu pomůže i zpětná vazba od ostatních svářečů, takže radou můžete výrazně omezit rozsah hledání.
Jak zjistit spotřebu materiálu
Vysoce kvalitní přídavné materiály pro svařování jsou vyráběny z drahých surovin pomocí sofistikovaných technologií. Proto je třeba je zachránit, aniž bychom je plýtvali. K tomuto účelu existují celé normy upravující spotřebu každého druhu materiálu v závislosti na typu svařování, jakož i na zařízení k němu používaném.
Normy nejsou přísné, takže umožňují pouze přibližně pochopit požadované množství spotřebního materiálu. Nejprve je ale potřeba vypočítat průtok pomocí vzorců, ve kterých stačí nastavit parametry.
Například pro dráty a elektrody potřebujete znát plochu průřezu svaru, rychlost nanášení a délku svaru. Výsledná hodnota je nahrazena hodnotami v regulačních dokumentech s přihlédnutím k rezervě pro zkušební švy nebo opravu vad.
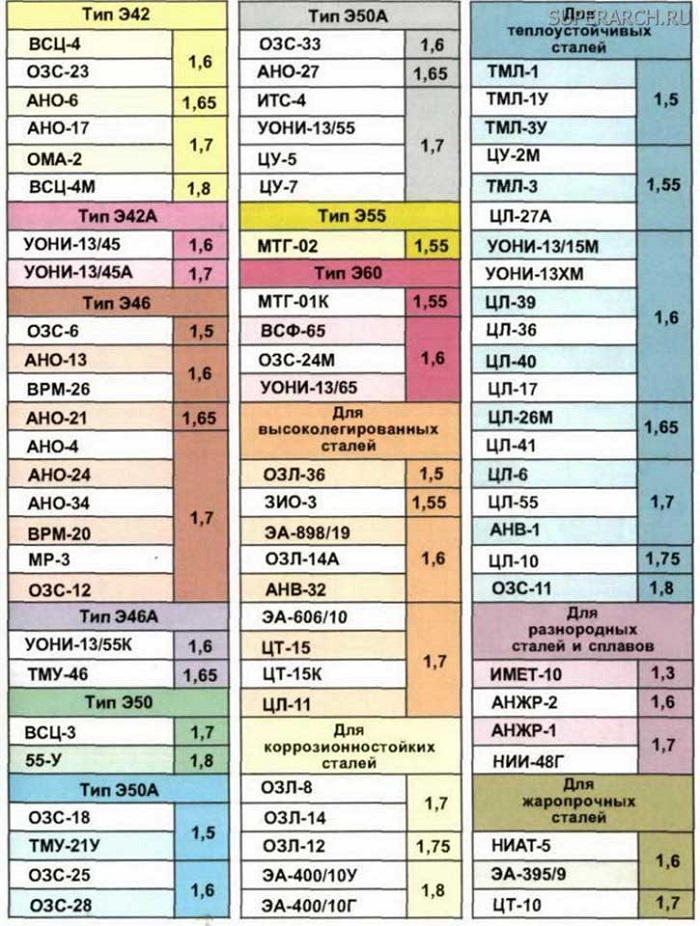
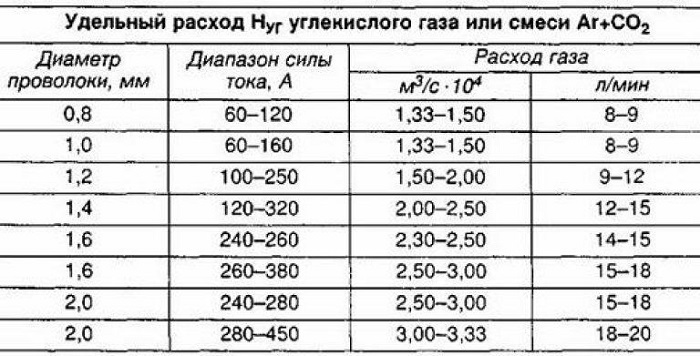
Spotřebu plynu lze ale jednoduše zjistit z tabulek, každý typ má svou.
Podmínky skladování
GOST, které upravují kvalitu materiálů pro svářečské práce, také upravují pravidla pro jejich skladování.
Pro správnou údržbu budete muset uschovat původní obal, abyste tam materiály po použití umístili. Všechny musí být dodatečně zabaleny a označeny třídou a značkou.
Veškeré spotřební materiály jsou skladovány v oddělených místnostech, podmínky se mohou lišit v závislosti na jejich typu. Tavidla nebo potažené elektrody jsou tedy skladovány v sušicích skříních, tepelných pouzdrech a utěsněných nádobách, pokud byly předtím kalcinovány.
Skladovací prostory by měly být suché, vytápěné, dobře větrané, ale nedovolte, aby byly svařovací materiály neustále vystaveny přímému slunečnímu záření. Teplota by neměla klesnout pod 15 °C a vlhkost by neměla být vyšší než 40 %.
Dodržení těchto podmínek umožňuje skladovat materiály po neomezenou dobu. Pokud je ale necháte na volném prostranství, nebudou žít déle než 5–15 dní, v závislosti na složení.
Výběr spotřebního materiálu je důležitý pro jakékoli svařování, průmyslové i domácí. Každý svářeč proto kromě dovedností práce se svařovacími stroji a znalostí vlastností kovů potřebuje také rozumět tomu, jaké svařovací materiály existují a jak je správně používat, aby práci vykonával lépe.

O čem to je? Tavné svařování je jednoduché na provedení, spolehlivé a používá se hlavně v případech, kdy je potřeba vytvořit pevnou konstrukci, včetně spojování dílů z různých kovů.
Co hledat? Existují různé metody tavného svařování, z nichž každá má svá specifika, a proto se používají k řešení specifických problémů. To znamená, že nestačí ovládat různé technologie pro provádění práce, musíte se také naučit pochopit, která z nich by měla být použita v konkrétní situaci.
OBSAH
Podstata tavného svařování
Při svařování se roztavené kovy mísí na místě zpracování, čímž vzniká pevné a trvalé spojení. S ohledem na potřebu vytvořit vysokou teplotu i na malé ploše svarové lázně je zde vyžadován výkonný zdroj tepelné energie.
Proces tavného svařování obvykle využívá elektrodu a speciální drát, které spolu s kovem přivedeným do tekutého stavu tvoří svarovou lázeň. Řemeslník pohybuje zdrojem energie a lázní podél okrajů spojovaných obrobků a podle potřeby přidává výplňový materiál. Po ochlazení kov v lázni krystalizuje, což dává silný svar.

Nejčastěji se tavné svařování kovů provádí pomocí vysokoteplotního oblouku a jeho zapálení probíhá následovně. Nejprve se elektroda dotkne povrchu obrobku, čímž vznikne zkrat, který ohřeje kov. Dále je potřeba posunout konec elektrody od dílu na krátkou vzdálenost, aby byla zajištěna stabilita elektrického oblouku. Velikost této mezery se volí experimentálně – musí být dostatečná pro emisi elektronů, neboli emisi elektronů.
Špička elektrody se při vstupu do svarové lázně taví a mísí se s kovem obrobku. Při svařování tavným obloukem lze použít přídavné materiály ve formě tyčí a drátů, které vyplňují dutiny a zpevňují výsledný šev.
Dochází i k bezkontaktnímu zapalování při použití oscilátoru-stabilizátoru svařovacího oblouku. Oscilátor poskytuje proud o vysokém napětí a frekvenci a díky němu dochází k porušení vzdálenosti mezi elektrodou a povrchem součásti. Elektrody také přicházejí v různých variantách, včetně ohnivzdorných, které jsou vyrobeny z grafitu nebo wolframu.
Zvláštností procesu svařování je, že tímto způsobem je možné spojovat různé materiály, které jsou slity do jediného celku. Nezbytnou podmínkou pro svařování je samozřejmě dosažení teploty tavení pro všechny kovy zapojené do tohoto procesu, s výjimkou „nehořlavých“ elektrod, které vyžadují silnější zahřátí, aby přešly do kapalného stavu. Na základě toho, s jakými obrobky se bude muset pracovat, zvolí svářeč elektrodu a v případě potřeby přídavný drát.
Všechny kovy mají hodnocení svařitelnosti, které určuje vlastnosti výsledné slitiny. Nejčastěji se svařují různé druhy oceli, mědi, hliníku a dalších kovů včetně titanu. Navíc je použitelný na nekovové materiály – spojíte tak keramiku, sklo, grafit.
Metody tavného svařování
Existuje poměrně mnoho typů tavného svařování, seskupených do tříd – tepelné, termomechanické a mechanické. Nejběžnější je elektrické a plynové tavné svařování.
Plyn při spalování poskytuje vysoké teploty, přivádí kovy k tavení a spojuje je navzájem. K pohonu plamene hořáku se používají páry acetylenu, butanu, propanu, vodíku, petroleje nebo benzínu. Tato metoda je použitelná pro svařování výrobků z oceli, litiny a neželezných kovů. Obvykle je v tomto případě přídavný drát dodáván do topné zóny, která se účastní procesu svařování.

Vzhledem k tomu, že není zapotřebí žádné elektrické zařízení, lze tavné svařování plynem provádět kdekoli. Má však také nevýhody – je obtížné zajistit vysokou rychlost ohřevu kovu pomocí hořáku, protože značná část tepelné energie se ztrácí při překročení pracovní oblasti. Proto je svařování plynem pro obrobky silnější než 5 mm neúčinné.
Elektrický oblouk
Metoda elektrického oblouku je založena na skutečnosti, že elektrický oblouk vytváří vysokou teplotu, což umožňuje tavné svařování. Oblouk vzniká, když proud prochází elektrodou a povrchem obrobku. V místě ohřevu se vytvoří svarová lázeň – to je roztavený kov, který zahrnuje hrot elektrody, obrobek a přídavný materiál. Po ztuhnutí se slitina stává svarem. Existují klasifikace tavného svařování elektrickým obloukem podle různých parametrů:
- druh proudu ? variabilní, konstantní a pulzující; v tomto případě existují různé polarity – přímá a reverzní;
- typ elektrody ? tající nebo netavící se;
- úroveň mechanizace ? podle tohoto ukazatele může být svařování ruční, poloautomatické a automatické;
- typ oblouku ? obvykle se nachází mezi kovem a elektrodou a nazývá se přímý oblouk, ale existuje také nepřímý oblouk – mezi dvěma elektrodami a také kombinovaný;
- způsob ochrany pracovního prostoru ? ochrana může být zajištěna inertním plynem, tavidlem nebo povlakem elektrody.
Elektrody a výplňové materiály se vybírají tak, aby jejich chemické složení odpovídalo kovu výrobku.
Plazma
Zde je obloukový výboj plazmový paprsek vycházející z plazmového hořáku. Jako pracovní materiály v plazmatronu se používá argon, dusík nebo vzduch: proud plynu je ionizován a vychází ve formě proudu plazmy. Plasmatron umožňuje získat ultra vysoké teploty, ale sám vyžaduje chladicí systém.
Plazmové svařování poskytuje větší hloubku tavení, a proto lze spojovat i silné obrobky z různých kovů (molybden, wolfram, nikl atd.). Tento způsob svařování našel široké uplatnění při výrobě letadel a přístrojů.
Laser
Při tomto typu svařování je zdrojem tepla laserový paprsek. Výhodou této metody je vysoká přesnost spojení, proto je laserové svařování nejrelevantnější při práci s díly složitých konfigurací.

Práci a snížení nákladů můžete urychlit, pokud světelný tok rozdělíte na samostatné paprsky a zahřejete několik spojů současně. Laser je vhodný pro vytváření souvislých a bodových svarů a tavení může být buď průchozí nebo povrchové.
Laser se používá pro práci s různými kovy (titan, ocel, barevné a drahé kovy), dále s plasty a sklem. V moderních podmínkách se laserové svařování rozšířilo – především v high-tech průmyslové výrobě (kosmický a jaderný průmysl, radioelektronika, automobilový průmysl atd.).
Elektronový paprsek
Zde je svařování prováděno elektronovým paprskem, který je vytvářen speciální pistolí. Technologicky se jedná o složitější proces, protože spojování dílů vyžaduje vysoký podtlak, který může zajistit pouze vakuová komora. Před roztavením je obrobek vystaven intenzivnímu bombardování částicemi elektronů, jejichž kinetická energie se při srážce přemění na tepelnou energii, což způsobí změnu skupenství kovu.
Tato metoda zajišťuje vysokou přesnost práce a nejčastěji se používá pro zpracování žáruvzdorných kovů. Oblasti jeho použití jsou výroba letadel a přístrojů a kosmický průmysl.
Indukce
Tavné svařování touto metodou se provádí díky elektromagnetické indukci. Při provozu vzniká vysokofrekvenční elektromagnetické pole a vířivé proudy, pronikající do kovu, jej v krátké době zahřívají. Výhodou této technologie tavného svařování je, že tepelná vodivost materiálu a tloušťka výrobku nijak neovlivňují proces. Toto svařování se používá především při spojování potrubních prvků.
Elektrostruska
Elektrostruskové svařování spočívá v zahřívání kovu působením tavidla – roztavené strusky. Svařovací tavidlo se umístí mezi elektrodu a obrobek a ohřívá se proudem, který jím prochází. Tavidlo vytváří teplo, taví přídavný drát a povrch obrobku. V tomto případě jsou části obvykle umístěny svisle a elektrodový drát je přiváděn do mezer mezi nimi přes náustky.
Tento typ svařování našel uplatnění při výrobě velkých a silnostěnných výrobků – tímto způsobem je možné spojovat obrobky o tloušťce 20 mm až 1 m i více.
Typy použitých elektrod
Spolehlivý svar se dosáhne pouze tehdy, pokud je přídavný materiál správně vybrán, což by mělo být projednáno podrobněji. Svařovací elektroda je kovová tyč, na které je nanesen povlak, který se při zahřátí roztaví a chrání šev před účinky dusíku, který je přítomen v atmosférickém vzduchu.

Pokud se svařování provádí plynovým hořákem nebo netavitelnou elektrodou, pak je svar chráněn inertním plynem nebo plamenem.
Pokud jde o přídavný materiál, jeho použití zvyšuje pevnost svaru. Faktem je, že při tavení dochází k vyhoření legujících prvků v kovech, což negativně ovlivňuje kvalitu spojení. Pro kompenzaci vypálených prvků je zapotřebí přídavný drát, který je zvolen tak, aby jeho stupeň legování byl stejný jako u obrobku nebo dokonce vyšší.
Když je obtížné určit značku nebo se slitiny liší, použijí se přechodové elektrody nebo speciální výplňové dráty. Tímto způsobem můžete svařovat například nerezovou ocel a černou nízkolegovanou ocel.
Použité normy
Svářečské práce jsou prováděny za přísného dodržování norem a požadavků uvedených v aktuálních normách. Tavné svařování je specifikováno v následujících GOST:
- GOST 11969-79 – definuje základní ustanovení pro tavné svařování kovů a jejich označení.
- GOST R ISO 5817-2009 – tento dokument stanoví normy pro svarové spoje a zásady pro hodnocení kvality svarů. Hovoříme zde o svařování slitin oceli, niklu a titanu a bez zohlednění paprskových metod.
- GOST R ISO 3834-(1, 2, 3, 4)-2007, GOST R ISO 3834-5-2010, GOST R 55143-2012 – popisují požadavky na svářečské práce včetně hodnocení kvality.
- GOST 30242-97 obsahuje klasifikaci vad tavného svařování.
- GOST 26388-84, GOST 26389-84 – popisují metody zkoušení svarových spojů na odolnost proti trhlinám.
Požadavky na svarové švy
Přestože požadavky částečně závisí na účelu hotového výrobku, existují i obecné parametry, které musí svařované spoje splňovat. Pokud jde o tvrdost a pevnost v tahu, musí mít ukazatele podobné základnímu kovu.
Kontrola kvality odvedené práce
Nejprve se vizuálně kontrolují svary. Po tavném svařování je nutné spoj očistit od strusky a oxidů. Na pohled je vysoce kvalitní šev jednotný, jemně šupinovaný a má jednotnou šířku. Nejsou povoleny žádné prověšení, popáleniny, zúžení nebo zlomy. Svarový kov musí být homogenní, bez jakýchkoli pórů a povrchových trhlin.

Dále, pokud je výrobek zatížen, používají se ke kontrole kvality svařování speciální metody, které zahrnují ultrazvukovou detekci defektů, magnetické testování, kapilární metodu atd.
Jak vidíte, existují různé metody tavného svařování a výběr je určen konkrétní prací, kterou je třeba provést. Například je pohodlnější svařovat venku pomocí plynového hořáku nebo přenosného obloukového zařízení, ale ve stacionárních podmínkách, zejména v průmyslových podnicích, jsou účinnější poloautomatické a automatické jednotky.


