Wolframové svařovací elektrody jsou široce používány pro ruční, mechanizované a automatické bezkontaktní svařování elektrickým obloukem tenkých plechů (tloušťka od 3-4 do 0,05 mm) a velkých kovových konstrukcí, které vyžadují vysokou pevnost, geometrickou přesnost a čistotu švu. Elektrody jsou schopné kvalitního svařování prvků z téměř jakéhokoli kovu, včetně vysoce a nízkouhlíkových, legovaných a korozivzdorných (nerez) ocelí austenitické třídy, neželezných kovů (měď, hořčík, hliník, atd.), různé slitiny, stejně jako kovy s vysokým bodem tání (molybden, tantal, titan atd.). Wolfram díky své výjimečné žáruvzdornosti (bod tání – 3422°C, bod varu – 5900°C) během technologického procesu mírně hoří, proto se wolframové elektrody nazývají nekonzumovatelné. Jejich úkolem je zajistit stabilní hoření oblouku mezi koncovým spojem (přilehlými hranami) svařovaných dílů a koncem elektrody. Teplota sloupce svařovacího oblouku může dosáhnout 2000°C. Spolu se svařováním se wolframové elektrody používají pro plazmové řezání, navařování a stříkání tvrdých kovů a slitin.
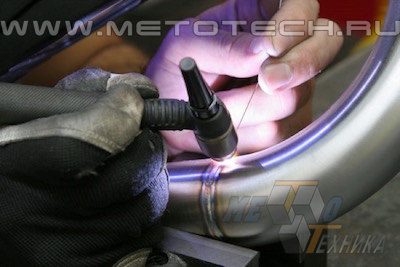
Obrázek 1. Ruční svařování wolframem.
Popis wolframové svařovací elektrody, výhody a nevýhody
- zlepšit ukazatele výkonnosti;
- zvýšit odolnost proti přetížení a hodnoty rázové houževnatosti;
- zvýšit hloubku průniku obloukového paprsku při nízké intenzitě proudu;
- snížit stupeň vyhoření a opotřebení špičky (hrany) výrobku;
- zajistit rychlé a spolehlivé inicializace a opětovné zapálení;
- urychlit tavení a pájení kovů různých frakcí.
Uvedené vlastnosti dělají z wolframové elektrody jeden z nejoblíbenějších přídavných materiálů pro vysoce kvalitní svařování kovů a slitin všech typů.
Z hlediska funkčnosti, výkonu a účinnosti nemají wolframové elektrody prakticky žádné nevýhody. Za jejich nevýhody lze do určité míry konvence považovat nutnost zahřátí pro zapálení oblouku, což je snadno řešitelné zvýšením výkonu svářečky, jakož i uvolněním malého množství radioaktivních par a prachu z elektrod dopovaných thoriem-232, což se úspěšně zmírňuje větráním svařovny.
Podmínky použití wolframových elektrod
Aby se zabránilo oxidům na povrchu spojovacího švu, svařování wolframovými elektrodami se provádí v prostředí ochranného plynu, chránící svařovací zónu před účinky kyslíku a vodní páry. K vytvoření takového prostředí se používá chemicky inertní plyn, který neinteraguje se svarovým kovem – argon (Ar), helium (He), speciální směsi svařovacích plynů. Nejčastěji se používá argon, protože je dostupný a levný, což vysvětluje běžný název tohoto typu svařování – argonové obloukové svařování. Poloautomatické a automatické svařování s ochranným prostředím inertních plynů v profesionálních (průmyslových) podmínkách se označuje zkratkou MIG, kde M je kov, I je inertní, G je plyn (Metal inert gas svařování).
Ruční svařování wolframovou elektrodou, používané v malých podnicích, dílnách, autoservisech, je označeno zkratkou TIG (Tungsten Inert Gas), kde slovo „Tungsten“ je z angličtiny přeloženo jako „wolfram“. K vytváření ochranného prostředí v různých svařovacích strojích dochází různými způsoby. Nejběžnější lokální ochrana svaru je, když je inertní plyn vystřikován z trysky svařovacího hořáku. Pro získání svarů v nejvyšší možné kvalitě se například při výrobě titanových konstrukcí pro letadla svařují díly v utěsněných komorách inertním plynem. K dispozici jsou komory s vestavěným svařovacím zařízením, které je řízeno externím operátorem, a také velké pilotované komory, kde svářeči pracují ve skafandrech.
Alfanumerické značení domácích wolframových elektrod podle GOST a TU
- EHF – „Ch“ – čistý (wolfram ne méně než 99,92 %) GOST.
- EVL – „L“ – lanthan (hmotnostní zlomek oxidu lanthanitého 1,1 – 1,4 %) GOST, (VL) TU.
- EVL-2 – „L“ – lanthan (hmotnostní podíl oxidu lanthanitého 1,4-1,6 %) technické specifikace.
- EVI-1 – „I“ – yttrium (hmotnostní zlomek oxidu yttria 1,5 – 2,3 %) GOST.
- EVI-2 – „I“ – yttrium (hmotnostní podíl oxidu yttria 2,0 – 3,0 %, tantalu 0,1 %) GOST.
- EVI-3 – „I“ – yttrium (hmotnostní podíl oxidu yttria 2,5 – 3,5 %, tantalu 0,1 %) GOST.
- EVT-15 – „T“ – thorium (hmotnostní zlomek oxidu thoričitého 1,5 – 2,0 %) GOST.
Mezinárodní alfanumerické značení wolframových elektrod podle ISO 6848
- Elektrody z čistého wolframu jsou označeny písmeny WP nebo W.
- Elektrody typu WL15 a WL20 obsahují oxid lanthanitý (písmeno „L“) v hmotnostním zlomku asi 1,5 %, resp. 2 %.
- Označení WT10, WT20, WT30, WT40 s druhým písmenem „T“ značí přítomnost přísady oxidu thoričitého ve wolframové elektrodě.
- Typ WY-20 udává obsah yttria asi 2 %.
- Elektrody WC-20 obsahují oxid ceru.
- Třída WZ-8 používá oxid zirkoničitý.
Shoda elektrodových parametrů (analogů) různých standardů
- WP (ISO 6848) – EHF (GOST 23949-80)
- WL15 (ISO 6848) – EVL (GOST 23949-80), VL (TU 48-19-27-91)
- WL20 (ISO 6848) – EVL-2 (TU 48-19-527-83)
- WY-20 (ISO 6848) – EVI-1 (GOST 23949-80), SVI-1 (TU 48-19-221-83)
- WT-20 (ISO 6848) – EVT-15 (GOST 23949-80)
Mezinárodní barevné značení (barevný kód), vlastnosti a účel různých typů wolframových elektrod
Pro zjednodušení a urychlení výběru požadovaného typu wolframových elektrod podle značky je ve světové praxi obecně přijímáno dodatečné barevné označení koncových částí tyčí, které odráží jejich vlastnosti a účel. Pro výběr požadovaného produktu nemusí svářeč číst text na obalu, barevný kód umožňuje rychle a přesně identifikovat elektrodu pro konkrétní úkol.
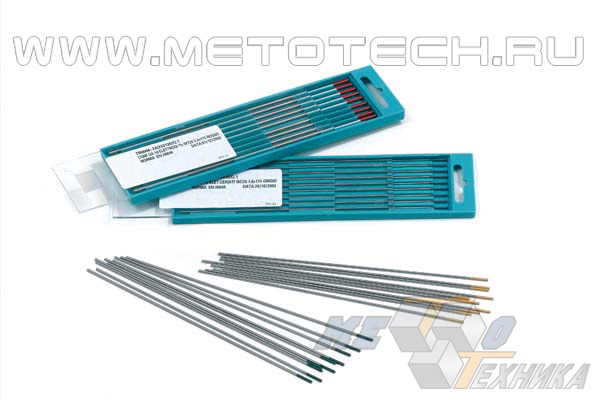
Obrázek 2. Wolframové elektrody v pouzdru na tužky.
- Zelená – Třída EHF/WP (čistý wolfram bez legování).
- Černá – jakost WL-10 (doping oxidem lanthanitým 1%).
- Zlatý – EVL/VL/WL-15 (doping oxidem lanthanitým asi 1,5 %).
- Modrý – stupeň EVL-2/WL-20 (doping oxidem lanthanitým 1,8 – 2,2 %).
- tmavě modrá – stupeň WY-20 (doping oxidem yttritým 1,8 – 2,2 %).
- Žlutá – stupeň WT10 (doping 1% oxidem thoričitým).
- Červené – stupeň EVT-15/WT-20 (doping oxidem thoričitým 2 %).
- Lila (lila) – jakost WT-30 (doping oxidem thoričitým 3%).
- oranžový – jakost WT-40 (doping oxidem thoričitým 4%).
- tyrkysová (tyrkysová) – stupeň WS-2 (doping směsí oxidů prvků vzácných zemin).
- Růžový – jakost WC-10 (doping oxidem ceru 1%).
- Šedá – jakost WC-20 (doping oxidem ceru 2%).
- Hnědý – jakost WZ-4 (dotování oxidem zirkoničitým asi 4 %).
- Bílý – jakost WZ-8 (doping oxidem zirkoničitým 7-9%).
Výroba wolframových elektrod
Jako výchozí materiál pro výrobu wolframových elektrod se používají polotovary ve formě tyčí, které se zpracovávají kováním, protahováním nebo bezhrotým broušením na rozměry stanovené normou. Technologie tažení se používá méně často, protože je pracnější a zahrnuje dodatečné speciální chemické čištění (leptání) obrobků za účelem odstranění oxidů a jiných nečistot z jejich povrchu.
Příprava wolframových elektrod pro svařování
Konce wolframových elektrod vycházejících z továrního dopravníku mají rovný řez, takže po výběru správného produktu pro řešení konkrétních výrobních problémů je jejich pracovní konec nabroušen. Na geometrickém tvaru ostření závisí stabilita spalování, síla a hloubka průniku oblouku, hustota energie na anodě, odolnost výrobku proti erozi a v konečném důsledku i rychlost svařování, čistota a spolehlivost svaru. Délka elektrodové části, která má být naostřena, se určí vynásobením průměru tyče číslem 2,5. Pro svařování při nízkém proudu je úhel ostření obvykle 10-20 stupňů, pro střední proud – 20-30 stupňů, pro vysoký proud – 60-120 stupňů. Univerzální kuželový úhel pracovního konce je v rozmezí 28-30 stupňů. Úhel a tvar ostření se musí měnit v závislosti na aktuálním výkonu, vlastnostech svařovaného materiálu, zadaných úkolech v souladu s technologickými požadavky. Například konec thoriových elektrod EVT-15/WT-20 je zpracován ve formě plošiny s výstupky. Pracovní konec elektrod značek EVL/VL/WL-15 a WZ-8 je ostřen do tvaru polokoule.
Vytvoření svaru wolframovou elektrodou
V případě metalurgické kompatibility materiálů (chemické a termofyzikální vlastnosti) jsou kompatibilní díly svařovány tavením prvků obsažených v obecných kovech. Pod vlivem vysoké teploty svařovacího oblouku se podél linie spoje nebo překrytí spouští tepelné a difúzní procesy, šev mezi díly je vyplněn molekulami spojovaných kovů, ty se „smísí“ a vytvoří fyzikálně pevný a chemicky homogenní vazba – svarový spoj s charakteristikami nezbytnými pro provoz. Pokud jsou materiály heterogenní, použije se metoda vkládání. Do mezery mezi zarovnanými okraji dílů je vložen kovový přídavný drát (tyč), který se vlivem teploty svařovacího oblouku z wolframové elektrody roztaví a vytvoří stabilní svarový spoj. Existují další technologie svařování argonovým obloukem, například na měděném obložení podle GOST 14771-76. V každém jednotlivém případě je technologie vytvoření svaru určena výrobními úkoly, charakteristikami spojovaných kovů, jejich tepelnou vodivostí, tepelnou kapacitou, elektromagnetickými vlastnostmi atd.
Oblasti použití wolframových elektrod
Wolframové elektrody se používají v automobilech, letadlech, stavbě lodí, výrobě motorů a desítkách dalších odvětví národního hospodářství. Jako klíčová pracovní součást argonových obloukových svařovacích strojů jsou v moderních podmínkách nepostradatelné pro stavbu a opravy potrubí, restaurování kovových dílů a konstrukčních součástí strojů a mechanismů, výrobu svařovaných kovových předmětů ze žáruvzdorných kovů pro extrémní provozní podmínky: vesmír, Arktida atd.
Obrázek 3. Svařovací stroj.
telefony:
8 (800) 200-52-75
(495) 366 00–24
(495) 504 95–54
(495) 642 41–95


