Smyková práce je hlavním typem práce většiny spojů a má své vlastní vlastnosti v různých spojích.
U šroubových spojů jsou utahovací síly šroubů a v důsledku toho vznikající třecí síly mezi spojenými prvky působením smykových sil nedostatečné k úplnému zachycení těchto smykových sil.
Provoz takového spojení lze rozdělit do čtyř etap. V 1. stupni, dokud nejsou překonány třecí síly mezi spojovanými prvky, samotné šrouby nepociťují smykové síly a pracují pouze v tahu, celé spojení funguje pružně. S nárůstem vnější smykové síly jsou překonány vnitřní třecí síly a začíná 2. etapa – posunutí celého spoje o velikost mezery mezi povrchem otvoru a tyčí závorníku.
Ve 3. etapě je smyková síla přenášena především tlakem povrchu otvoru na dřík závěru; dřík šroubu a okraje otvoru jsou postupně rozdrceny; šroub se ohýbá a natahuje, protože hlava a matice brání volnému ohýbání tyče. Postupně se degraduje hustota spoje, snižují se třecí síly a spoj přechází do 4. etapy práce, vyznačující se elastoplastickou prací. Ke zničení spoje dochází ustřižením šroubu, rozdrcením a proražením jednoho ze spojovaných prvků nebo odtržením hlavy šroubu.
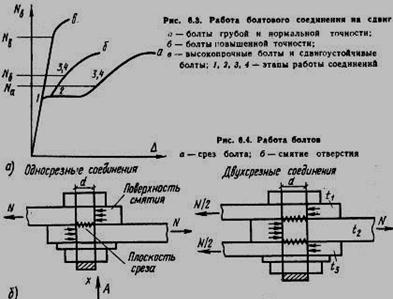
Výpočet pevnosti šroubových spojů se provádí za předpokladu rovnoměrného rozložení sil mezi šrouby podle vzorců:

pro zhroucení šroubu

pro napětí šroubu

kde N je vypočtená hodnota podélné síly působící na přípoj;
n – počet šroubů ve spoji;
ns – počet vypočtených řezů jednoho šroubu;
γb – koeficient provozních podmínek šroubového spoje;

– vypočtená plocha průřezu tyče závorníku;
Rs, K.р, Rt – konstrukční odolnost proti smyku, drcení a tahu šroubů;
d – vnější průměr dříku závěru;

– nejmenší celková tloušťka prvků drcených v jednom směru.
Při navrhování šroubových spojů se obvykle určuje počet šroubů dané pevnostní třídy potřebných k odolání vnější síle N:
z podmínky pevnosti ve smyku

ze stavu drtící síly

Ze dvou získaných hodnot je n považováno za největší.
Montážní spoje na vysokopevnostních ocelových šroubech by měly být vypočteny za předpokladu, že síly působící na spoje a upevnění jsou přenášeny třením. V tomto případě by mělo být rozložení axiální síly mezi šrouby považováno za rovnoměrné.
8.10. Návrhová síla Qbh, které lze vnímat každou třecí plochou spojovaných prvků, utažených jedním vysokopevnostním šroubem, by mělo být určeno vzorcem

Rbh – vypočtená pevnost v tahu vysokopevnostního šroubu, stanovená v souladu s SNiP II-23-81;

– koeficient provozních podmínek připojení, braný rovný 0,8;
Abn – čistá plocha průřezu šroubu, určená v souladu s SNiP II-23-81;

– koeficient tření podle tabulky. 40;

– koeficient spolehlivosti přijatý podle SNiP II-23-81.
Líbil se vám článek? Přidejte si ji do záložek (CTRL+D) a nezapomeňte ji sdílet se svými přáteli:
· upevnění odnímatelných panelů, poklopů, krytů, věšáků atd.
Objem šroubových spojů je 5-8% všech spojů. S rostoucím stupněm monolitické konstrukce roste relativní počet šroubových spojů – roste absolutní počet šroubových spojů a klesá celkový počet spojů.
Existují dva typy šroubových spojů:
1) Spoje s napínacími šrouby. Šrouby pracují ve smyku v tahu. Vyžadují společné řezání otvorů v protilehlých částech.
2) Spoje s vůlí. Šrouby fungují v tahu. Smyková síla je vnímána v důsledku třecích sil na kontaktních plochách součástí. Vyžadují rovnoměrné utahování šroubů s určitou úrovní napětí.
Interferenční spoje jsou lepší (tvrdší, lehčí). Spoje s mezerou jsou technologicky vyspělejší – umožňují samostatné vytváření otvorů v protilehlých částech.
Výhody šroubových spojů:
· vysoká pevnost, provozní spolehlivost, potvrzená rozsáhlými zkušenostmi s používáním;
· možnost opakované montáže a demontáže konstrukce (platí plně pro spoje s mezerou, podmíněně – pro spoje s přesahem).
Nevýhody šroubových spojů:
· velký přírůstek hmotnosti konstrukce. Je způsobena potřebou kompenzovat zeslabení konstrukčních dílů otvory a vlastní hmotností spojovacích prostředků (hlavy šroubů, matice, podložky, jištění). Hlavním způsobem snížení přírůstku hmotnosti je použití materiálů s vysokou měrnou pevností (titanové šrouby, šrouby VKS);
· relativně vysoké náklady a pracnost. Vzhledem k vícedetailnímu charakteru spojovacích prvků, specifikům jeho výroby a instalace.
Rýže. 1.23. Schéma procesu vytváření šroubových spojů
Tvorba šroubových spojů
Schéma pro vytvoření šroubových spojů je na Obr. 1.23.
Otvory se vrtají pomocí vodících otvorů, přípravků a programů. Režimy jsou určeny jakostí materiálu, tloušťkou obalu, specifikovanou přesností a drsností povrchu otvoru. U sáčků vyrobených z různých materiálů jsou režimy zpracování přiřazeny podle nejobtížněji zpracovatelného materiálu. Při práci musíte zajistit, aby byl vrták umístěn přesně kolmo k povrchu sáčku, nedovolte mu vibrovat a pravidelně vytahujte vrták z otvoru, abyste odstranili třísky.
Řezání otvorů. Hlavní metodou řezání otvorů je vystružování. Vyrábí se v několika průchodech s důsledným snižováním množství odebraných přídavků.
Kalení děr. Mechanické zpracování výrazně snižuje kvalitu povrchové vrstvy otvoru, vytváří v ní zbytková tahová napětí, která v kombinaci s koncentrátory napětí (stopy po zpracování) nepříznivě ovlivňují únavovou pevnost spoje. U šroubových spojů s vysokou životností se provádí kalení otvorů, v důsledku čehož vznikají zbytková tlaková napětí v povrchové vrstvě a zvyšuje se čistota povrchu otvoru.
Podstata kalení spočívá v pohybu tuhého nástroje s průměrem o něco větším, než je průměr otvoru skrz otvor. Nástroj vyhlazuje nerovnosti, opravuje chyby ve tvaru otvoru a zpevňuje povrchové vrstvy materiálu.
Zpevnění se provádí vyvalováním nebo protrubováním otvoru (viz obr. 1.24).
Instalace šroubů se provádí v určitém pořadí v souladu s výrobními pokyny a tabulkami umístění šroubů.
Instalace šroubů s vůlí (H7/h6, H7/f6) nezpůsobuje žádné potíže. Instalace napínacích šroubů (H7/m6, H7/n6) vyžaduje jejich stlačení. Lisování se provádí pomocí přenosných lisů a zařízení s vodicími pouzdry pro centrování šroubů a otvorů. Ke snížení lisovací síly a rizika oděru se používají maziva. Pro malé těsnosti je přípustné instalovat šrouby lehkými údery instalatérského kladiva. Hlavy kladiv by měly být vyrobeny z měkčího materiálu než šrouby. Šrouby s technologickými stopkami se instalují utahováním pomocí ručních pneumatických nebo hydraulických zařízení.
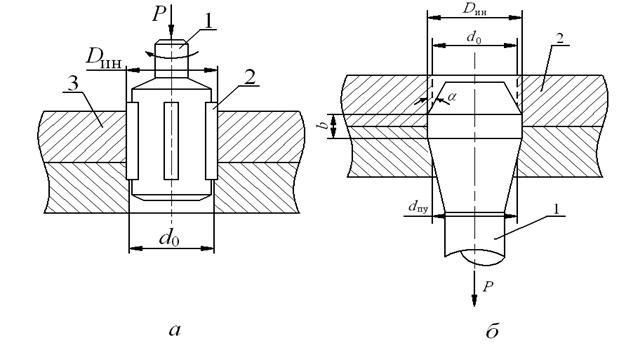
Rýže. 1.24. Schémata procesů kalení otvorů: a – válcování; b – leštění
Utahování matic určuje stupeň smrštění obalu; Síla a spolehlivost spojení závisí na kvalitě jeho provedení. Utahování se provádí pomocí momentových klíčů nebo koncových klíčů kalibrovaných na určitý moment. Široce se používají ruční mechanizované nástroje – klíče, stroje na utahování závitů.
Utahovací moment je určen velikostí síly, která poskytuje daný
úroveň napětí v těle šroubu σ/σт:
σ/σт = 0,1-0,2 – pro upevňovací zařízení, mechanismy, zařízení;
σ/σт = 0,35 – pro šrouby pracující při statickém zatížení;
σ/σт = 0,50 – pro šrouby pracující pod proměnným zatížením.
Řízení. Cílem je zabránit uvolnění matic vlivem vibrací. Třecí jištění zahrnuje použití pojistných matic, pružných podložek a matic. Mechanické zamykání – použití závlaček, bezpečnostního lanka a speciálních podložek. Slepé zamykání – děrování, usazování matic lepidlem, lakem, barvou, svařování matic. Hlavním požadavkem na bezpečnostní prostředky je zajištění spolehlivosti s minimálním přírůstkem hmotnosti.
Kontrola šroubových spojů. Při vytváření šroubových spojů ovládejte:
· kolmost otvorů k povrchu obalu;
· hloubka objímek pro hlavy šroubů se zápustnou hlavou;
· délka šroubů a balení;
Líbil se vám článek? Přidejte si ji do záložek (CTRL+D) a nezapomeňte ji sdílet se svými přáteli:


