Galvanizace označuje anodické povlaky kovu, kdy je na ošetřovaný povrch aplikován materiál s nižším elektrodovým potenciálem. Tento způsob průmyslového zpracování kovových povrchů je velmi běžnou metodou ochrany kovu před negativními vlivy prostředí. Technologie zinkování kovů závisí na parametrech zpracovávaného výrobku a navržených provozních podmínkách. V našem článku budeme podrobně analyzovat všechny odrůdy a vlastnosti této technologie.
Technologie galvanizace kovů
Jedním z oblíbených typů galvanického zinkování je galvanické zinkování. Podle technologie probíhá elektrochemický proces ve speciálním bubnu. Výsledkem je bílý, modrý, duhový nebo matný bílý povlak o tloušťce 10–20 mikronů. Vzhledem k tak malé velikosti se nátěr používá hlavně pro dekorativní účely.
Mezi výhody galvanizace kovů patří rovnoměrnost povlaku, jeho dobré dekorativní vlastnosti, rozměrová přesnost a vysoká produktivita metody. Mezi nevýhody patří slabé ochranné vlastnosti, a tedy nízká odolnost proti korozi, stejně jako vysoká pravděpodobnost zvýšení vodíkové křehkosti kovu v důsledku anodizace.

Hlavní aplikací této metody je úprava spojovacích prvků, ocelové sítě a hřebíků pro ochranu proti korozi. Volba technologie galvanizace je vysvětlena nízkou cenou procesu, vysokou produktivitou zpracovatelských jednotek a dostatečnou úrovní ochrany spojovacích prvků.
Technologie elektrolytického zinkování je založena na elektrolýze.
Podstatou tohoto chemického procesu je ponoření ocelových dílů do lázně s elektrolytem a čistým zinkem. Poté je proud přiváděn do ocelových částí a do zinku pomocí elektrod. Zinek se nachází ve speciálních síťových částech ve formě kuliček, destiček nebo jakéhokoli jiného tvaru.
Během procesu elektrolýzy se zinek rozpouští (je to anoda). V důsledku toho se ionty zinku usazují po celém povrchu ocelového dílu a vytvářejí galvanický povlak. Jeho tloušťka se může pohybovat od 4 do 20 mikronů.
Rozpouštění anody během procesu elektrolýzy je způsobeno průchodem elektrického proudu o hustotě katody 1-5 A/dm.
Technologii galvanického zinkování kovu lze provádět třemi způsoby: alkalickým, kyanidovým a kyselým.
Nejběžnější technologií je galvanizace v mírně kyselých elektrolytech. Pomocí této technologie je dosaženo dobrého vzhledu zinkového povlaku a vysokého stupně krytí. Kromě toho se snižuje vodíková křehkost kovu. To platí pro uhlíkové a legované oceli. Metodou galvanizace lze zpracovávat litinové a ocelové výrobky složitých tvarů.
Technologie spočívá v předběžném čištění povrchu od mastnoty, koroze a vodního kamene. Poté následuje proces zinkování. K jeho fixaci se vyčeří (leptá ve slabém roztoku kyseliny dusičné) a provede se pasivace, v důsledku čehož se zinkový povlak stává odolnějším vůči negativním vlivům prostředí a také se zvyšují jeho dekorativní vlastnosti ( dostane lesk a požadovanou barvu).
Technologie žárového zinkování
Technologie žárového zinkování se od ostatních metod zpracování kovů liší svými nepochybnými výhodami:

- Tato technologie umožňuje opracování kovových dílů velmi složitých geometrických tvarů. Zinkování trubek se tak rozšířilo.
- Pokud dojde k mechanickému poškození zinkového povlaku, začnou se samoopravné procesy. V některých případech není ani nutný zásah zvenčí.
- Technologie žárového zinkování kovu má za následek vytvoření povlaku, který je obzvláště odolný vůči kapalným médiím. Pokud tuto metodu porovnáme s jinými metodami zinkování, bude odolnost povlaku 6x vyšší. Takové vlastnosti umožňují použití technologie pro zpracování trubek a různých typů nádob.
- Pomocí této technologie se můžete zbavit různých defektů ošetřovaného povrchu (póry, dutiny atd.).
- Žárové zinkování umožňuje získat díly se spolehlivým povlakem, jejichž provoz je mnohem ekonomicky výhodnější. Takové výrobky nebude nutné pravidelně natírat nebo jinak chránit před škodlivými vlivy prostředí. V souladu s tím se jedná o optimální technologii pro zpracování prvků, které budou později umístěny na těžko přístupných místech (podzemí, ve zdech atd.).
Tato technologie má také své nevýhody. Nejvýznamnější z nich je, že je možné zpracovat obrobek pouze určité velikosti, protože vše závisí na rozměrech nádoby, kde je díl ponořen. Ve výrobních podmínkách je možné tento problém vyřešit použitím kontinuálních žárových zinkovacích jednotek (CGG).
Doporučené články o kovoobrábění
Technologie žárového zinkování zahrnuje dvě fáze:
- Produkt se připravuje ke zpracování.
- Produkt se ponoří do roztaveného zinku, který se nachází ve speciální nádobě, kde je kov potažen zinkem.
Technologie galvanizace kovu pomocí této metody je plně regulována GOST 9.307-89.
Tato norma vyžaduje, aby byla věnována pozornost přípravě povrchu před žárovým zinkováním. Předběžná příprava povrchu by měla zahrnovat několik fází:
- pečlivé mechanické zpracování;
- odmašťování povrchu;
- mytí po odmaštění;
- leptání problémových oblastí;
- mytí po leptání;
- povrchové tavení;
- konečné sušení.
Mechanické zpracování eliminuje všechny stopy nečistot, oxidace, rzi a strusky. Podle GOST musí být všechny ostré hrany a rohy odstraněny mechanicky. K tomuto účelu lze použít pískovací jednotky, běžně dostupné v arzenálu velkovýroby.

K odmašťování se používají speciální chemická činidla. Seznam prostředků vhodných pro tyto účely je uveden v příslušné GOST. Po odmaštění se zbývající produkt odstraní z povrchu produktu mytím.
GOST jasně uvádí, že přítomnost zoxidovaných oblastí nebo starého zinkového povlaku na zpracovávaných výrobcích je nepřijatelná. Pokud na povrchu kovu nějaké jsou, je nutné je ošetřit leptáním pomocí kyseliny chlorovodíkové. Proces se provádí při pokojové teplotě. Koncentrace kyseliny závisí na stupni znečištění povrchu oxidy nebo korozí.
Po leptání je také nutné produkt opláchnout, aby se odstranily případné zbytky chemikálií použitých při čištění.
Technologie žárového zinkování umožňuje použití tavení materiálu mezi přípravnými pracemi. Tato operace zabraňuje oxidačním procesům na povrchu a zvyšuje přilnavost naneseného povlaku k samotnému kovu. K provedení tavidla je nutná teplota +60 °C. Tavidlo se nanáší v tenké vrstvě na povrch součásti. Obvykle se skládá z chloridu amonného a zinku smíchaného s vodou v poměru 500 g na 1 litr.
Technologie galvanizace kovů zahrnuje použití speciálních zařízení, například žárové zinkovací linky nebo nádoby s roztaveným zinkem, do které se spouští zpracovávaný produkt. Pokud se použije jednoduchá metoda a zinek je v nádobách v roztavené formě, pak je nutné udržovat určitou teplotu, aby se tavenina udržela. Teplota závisí na rozměrech obrobku a pohybuje se v průměru v rozmezí +420…+455 °C.
Při použití takového jednoduchého zařízení pro zpracování obrobků ponornou metodou je třeba na místě výroby dodržovat řadu podmínek:
- K odstranění výparů vznikajících při galvanizaci musí být instalován výkonný odsávací kryt.
- Rychlost ponoření produktu do taveniny a doba expozice v ní musí být regulována speciálním zařízením.
- Po úpravě zinkem je důležité zajistit kvalitní chlazení obrobku.
Pokud je hardware podroben horkému zpracování, operace se provádějí v následujícím pořadí:
- Obrobek je ponořen do zinkové taveniny umístěné ve speciální nádobě.
- Uchovávejte v nádobě 4–10 minut.
- Obrobek se vyjme z nádoby. Rychlost extrakce může ovlivnit tloušťku vytvořeného povlaku.
- Poté se obrobek ochladí buď přirozeně nebo silou.
Technologie studeného zinkování
Metoda studeného zinkování je někdy výhodnější než pokovování horkým zinkem. Za hlavní výhody metody chladové ochrany kovů lze považovat následující faktory:
- vysoká úroveň přilnavosti povlaku, která umožňuje dosáhnout dobré přilnavosti různých barev a laků na pozinkovaný povrch;
- neexistují žádné přísné požadavky na geometrický tvar zpracovávaného produktu;
- nejsou nutné žádné vážné finanční náklady na předúpravu výrobku před galvanizací;
- Výrobky se zinkovým povlakem nanášeným za studena se dobře hodí ke svařování;
- Galvanické zinkování za studena lze provádět i doma pomocí malířského válečku, štětce nebo stříkacího zařízení;
- Tento typ práce lze provádět přímo na místě, čímž odpadá práce s demontáží konstrukcí a jejich převozem do výroby a zpět.
Ochrannou zinkovací kompozici lze navíc aplikovat za studena při teplotách od -20 do +40 °C. Použití tohoto způsobu zpracování kovů má samozřejmě i nevýhody, z nichž hlavní je špatná odolnost proti mechanickému poškození povrchu výrobku. V některých případech lze tuto nevýhodu zanedbat, protože je vždy možné znovu aplikovat zinkový povlak na stejný výrobek.

Uvedená technologie studeného zinkování se provádí pomocí různých antikorozních směsí. GOST 9.305–84 popisuje jejich strukturu a vlastnosti. Poskytuje vlastnosti všech existujících anorganických (nekovových a kovových) povlaků aplikovaných chemickým a elektrochemickým zpracováním kovů. Podle normy se směsi pro zinkování za studena používají na jakékoli kovy s výjimkou slitin hořčíku a vysokopevnostních ocelí.
V technologii studeného zinkování se velká pozornost věnuje předběžné úpravě kovu před aplikací ochranné kompozice. Veškeré práce se provádějí v souladu s GOST, kde je každá fáze předepsána:
- nejprve se z kovu omytím z povrchu odstraní veškeré nečistoty, stopy koksování a soli;
- aby povrch získal určitou úroveň drsnosti a odstranil vodní kámen a rez, čištění se provádí pomocí vodního paprsku, hydrodynamického nebo abrazivního tryskání;
- poté je nutné povrch vysušit, pokud byl vystaven vodě;
- závěrečné čištění se provádí pouze ručně, mechanicky odstraňuje otřepy, stříkance z vaření, ostré hrany a rohy;
- Příprava je ukončena odstraněním prachu z kovového povrchu, které se provádí proudem vzduchu pod vysokým tlakem.
Po provedení předběžného čištění a kontrole jeho kvality začnou aplikovat speciální kompozici pro galvanizaci kovu za studena. V souladu s technologií je nutné udržovat určitou teplotu vzduchu. U každého ochranného složení je uvedeno výrobcem v návodu. Pokud jde o teplotu samotného produktu, povrch by měl být o 3 stupně teplejší než je rosný bod. V opačném případě je vysoká pravděpodobnost výskytu vlhkosti na povrchu, což výrazně sníží kvalitu ochranného nátěru.
Žárové zinkování je způsob potažení povrchu kovového výrobku vrstvou zinku, která je po technologii galvanického zinkování druhá v oblíbenosti. Mezitím je tato metoda z hlediska nákladů na realizaci a také trvanlivosti vytvořených zinkových povlaků lepší než elektrochemické zinkování.
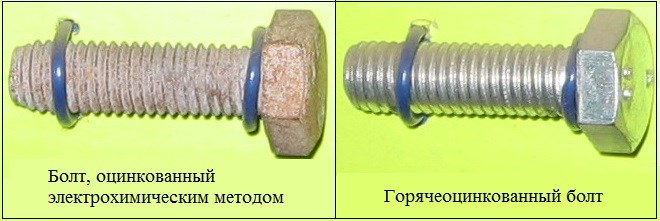
Výsledky zkoušek šroubů s různou galvanizací v roztoku kyseliny chlorovodíkové
S požadavky GOST na žárově zinkované povlaky se můžete seznámit stažením dokumentu ve formátu pdf z níže uvedeného odkazu.
GOST 9.307-89 Jednotný systém ochrany proti korozi a stárnutí. Žárové zinkové povlaky. Obecné požadavky a metody řízení
download
Proč jsou kovové výrobky galvanizovány?
Galvanizace spočívá v nanesení vrstvy zinku na povrch kovového výrobku, jehož tloušťka může být v rozmezí 40–65 mikronů. Tento povlak poskytuje nejen bariéru, ale také elektrochemickou ochranu kovu před korozí. Galvanické zinkování, které lze provádět různými technologiemi, se používá především ve vztahu k oceli.
Žárové zinkování kovů se ve srovnání s jinými technologiemi vyznačuje optimální kombinací přijatelné ceny technologického procesu s vysokými ochrannými vlastnostmi výsledné zinkové vrstvy. Nátěr aplikovaný žárovým zinkováním i při použití výrobku v nejnepříznivějších podmínkách vydrží minimálně 65–70 let, přičemž si plně zachová své ochranné vlastnosti.
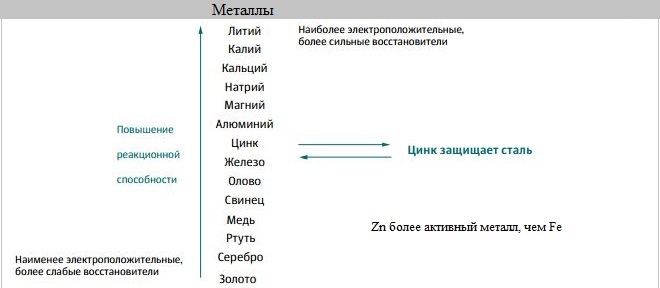
Postavení zinku v elektrochemické řadě kovů
Výhody způsobu
Žárové zinkování kovových konstrukcí má ve srovnání s jinými technologiemi řadu významných výhod.
- Pomocí této technologie lze zpracovávat i díly s vysoce složitými geometrickými tvary. Zejména se tato technologie aktivně používá pro zpracování trubek.
- Oblasti zinkového povlaku poškozené v důsledku mechanického působení se mohou samy zahojit, a to bez vnějšího zásahu.
- V porovnání s jinými metodami zinkování umožňuje metoda žárového zinkování vytvořit povlak, jehož odolnost při interakci s tekutým médiem je 6x vyšší. Z tohoto důvodu se tato technologie používá pro zpracování trubek a různých nádob.
- Žárové zinkování umožňuje efektivně odstranit mnoho vad ošetřovaného povrchu, jako jsou díry, póry atd.
- Provoz potrubí a dalšího kování, které je potaženo zinkem touto technologií, vyžaduje minimální finanční náklady. Zejména jejich povrchy nevyžadují pravidelné natírání, protože jsou již spolehlivě chráněny před účinky negativních faktorů prostředí. To je velmi důležité u potrubí, které se používá na těžko přístupných místech (ve stěnách, pod zemí atd.).
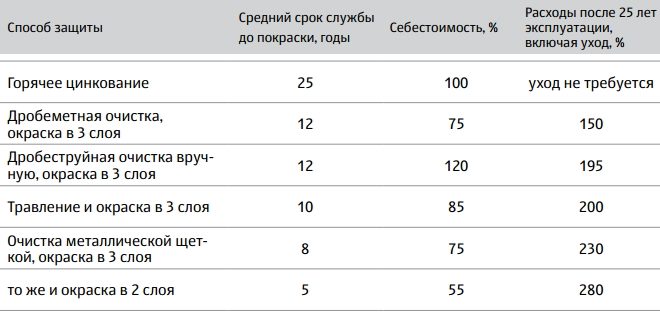
Porovnání ceny a výkonu žárově zinkované oceli s jinými metodami ochrany
Jak probíhá žárové zinkování?
Existují dva stupně žárového zinkování:
- Povrch, který má být ošetřen, je pečlivě připraven na postup.
- Výrobek je ponořen do nádoby s roztaveným zinkem, v důsledku čehož je doslova obalený tímto kovem.
Všechny nuance provádění takové technologické operace jsou upraveny GOST 9.307-89.
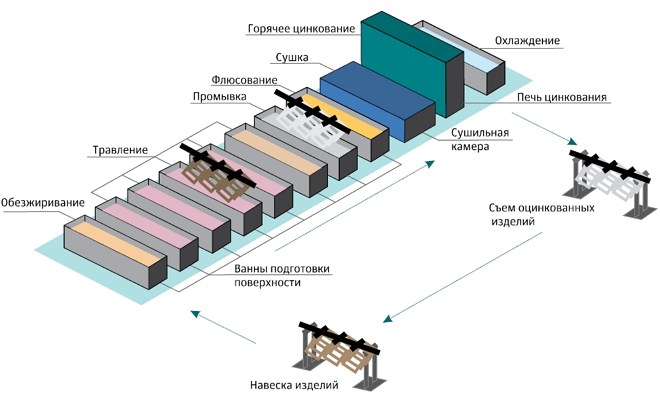
Technologický cyklus zinkování
Technologie žárového zinkování vyžaduje pečlivý přístup k realizaci všech jejích etap. Abychom pochopili jejich podstatu a účel, každý z nich stojí za zvážení podrobněji.
Příprava kovového výrobku pro postup
GOST uvádí, že povrch, který má být žárově zinkován, musí být pečlivě připraven. Tato příprava se skládá z několika postupů:
- mechanické zpracování;
- odmašťování;
- mytí;
- leptání;
- mytí po leptání;
- tavení;
- sušení.
Mechanickým ošetřením jsou z povrchu odstraněny nečistoty, produkty oxidace, stopy rzi a struskové vměstky. GOST také předepisuje, že ostré rohy a hrany na výrobku musí být zaobleny, o čemž se také rozhoduje ve fázi obrábění. K provádění mechanického zpracování ve výrobních podmínkách se používají pískovací jednotky.
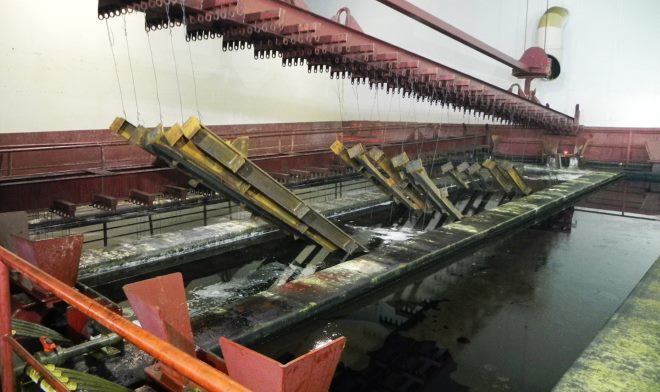
Odmašťování kovových výrobků v roztoku kyseliny ortofosforečné
Odmaštění, které se provádí při teplotě cca 75°, je nutné provést před žárovým zinkováním, aby se zlepšila přilnavost vytvořené ochranné vrstvy k pozinkovanému výrobku. Přítomnost mastných a olejových skvrn na ošetřovaném povrchu může způsobit, že zinkový povlak v takových oblastech bude mít nerovnoměrnou tloušťku nebo se dokonce odloupne.
Odmašťování se provádí pomocí speciálních chemických činidel, jejichž seznam je uveden v odpovídající GOST. Jejich zbytky musí být následně zcela odstraněny z povrchu výrobku, pro který se pere.
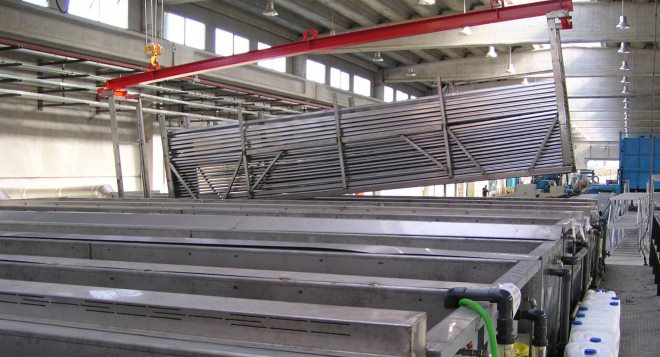
Mycí nádrže na dlouhé kusy
GOST také uvádí, že trubky nebo jiné výrobky vystavené žárovému zinkování by neměly mít oxidované oblasti, stejně jako starý zinkový povlak, pokud byl dříve aplikován. Aby byly splněny tyto požadavky, je povrch, který má být ošetřen, leptán. K tomuto účelu se obvykle používá roztok kyseliny chlorovodíkové. Tento postup se provádí při pokojové teplotě (22–24°) a koncentrace roztoku kyseliny se volí podle toho, jak silně je povrch kontaminován oxidy a stopami koroze.
K leptání se zpravidla používají roztoky obsahující 140–200 gramů kyseliny na litr. Při leptání může kyselý roztok vážně poškodit ošetřovaný povrch. Aby k tomu nedošlo a také aby se minimalizovalo uvolňování vodíku z leptacího roztoku, zavádějí se do něj speciální látky zvané inhibitory. Stejně jako u odmašťování je třeba po naleptání produkt důkladně opláchnout, aby se odstranily zbytky použitých chemikálií.
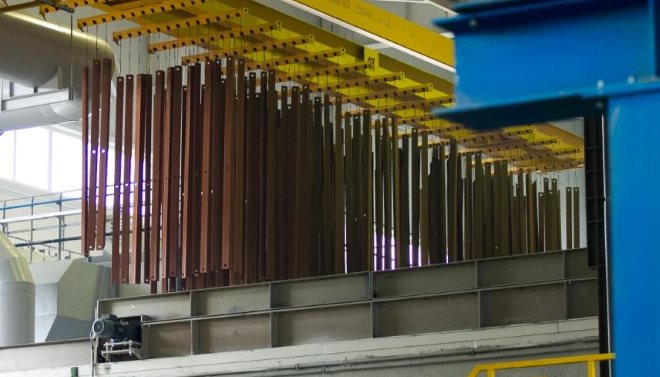
Výrobky připravené pro zinkování
Tavidlo před žárovým zinkováním, jehož technologie zahrnuje pečlivou přípravu obrobku, umožňuje vyřešit dva důležité problémy najednou: zabránit procesu oxidace a zlepšit přilnavost naneseného povlaku k základnímu kovu. Během procesu tavidla, prováděného při teplotě 60°, se na ošetřovaný povrch nanáší tenká vrstva tavidla obsaženého ve speciálním roztoku. Jako tavidlo se zpravidla používají chloridy amonné a zinečnaté. Smísí se s vodou v poměru 500 gramů na litr, aby se připravil tavicí roztok. Při provádění tavení je velmi důležité sledovat parametry použitého roztoku, jako je obsah železa, hustota a kyselost. Při překročení koncentrace železa v roztoku se do něj zavádí peroxid vodíku, který podporuje tvorbu solí železa, které se vysrážejí.
Každá žárová zinkovna musí být vybavena tepelnými pecemi, ve kterých se zpracovávaný produkt po tavení suší. Toto tepelné zpracování umožňuje nejen odstranit zbytkovou kapalinu, která zhoršuje kvalitu hotového zinkového povlaku, ale také ohřát díl na teplotu 100°, což umožňuje snížit náklady na hlavní technologickou operaci.
Jak probíhá technologický proces
Proces nanášení ochranné zinkové vrstvy, pro který lze použít žárovou zinkovací linku nebo jednodušší zařízení, spočívá v ponoření součásti do nádoby s roztaveným zinkem. Teplota, při které je zinková tavenina v takových nádobách, se volí v závislosti na řadě faktorů, mezi které patří geometrické parametry zpracovávaného produktu. Průměrně se tato teplota pohybuje v rozmezí 420–455°.
Pokud není použitým zařízením průběžný žárový zinkovací agregát (CCG), ale jednodušší technická zařízení, je nutné na místě výroby zajistit splnění následujících podmínek.
- Je potřeba mít výkonný odsavač par, který ze vzduchu odstraní páry, které intenzivně vznikají při zinkování.
- Zařízení pro žárové zinkování musí zajistit přísné dodržování rychlosti ponoření výrobku do taveniny a také doby, po kterou je v ní uchováván.
- Po vyjmutí z nádoby se zinkem je nutné zpracovávanou část řádně vychladit.
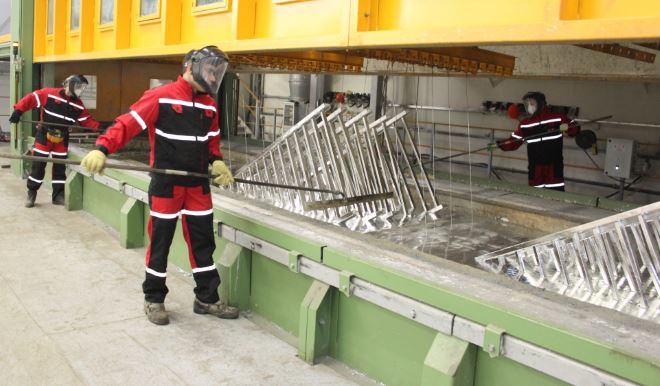
Galvanizační vany mohou dosahovat délky 14 metrů i více
Žárové zinkování hardwaru se provádí v následujícím pořadí:
- Ponoření produktu do nádoby s roztaveným zinkem.
- Doba expozice, která se může pohybovat od 4 do 10 minut.
- Vyjmutí obrobku z nádoby s taveninou, jejíž rychlost do značné míry určuje tloušťku vytvářeného povlaku.
- Chlazení, které může být nucené nebo přirozené.
Tato technologie, jejíž výhody použití byly zmíněny výše, se také vyznačuje relativně nízkou složitostí. K provedení takového postupu není třeba připravovat složitá elektrolytická řešení, což dělá galvanista ve výrobních závodech.
Tato technologie však není bez nedostatků, z nichž nejvýznamnější je, že rozměry dílů, na které je nanesen ochranný povlak, jsou omezeny rozměry nádoby obsahující roztavený zinek. Ve velkých výrobních podnicích je problém zpracování velkorozměrových výrobků řešen použitím kontinuálních žárových zinkovacích jednotek (CHG).


