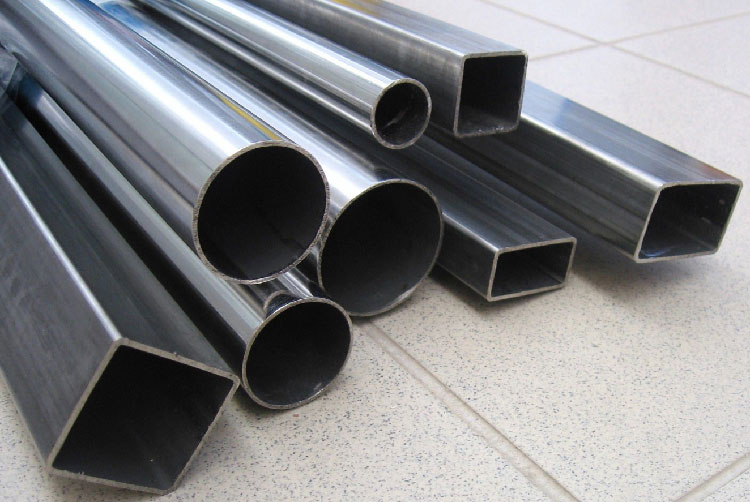
Potrubí, které má čtvercový, oválný, obdélníkový nebo mnohoúhelníkový tvar průřezu, se nazývá profilované. Obzvláště oblíbené jsou čtvercové a obdélníkové profily, protože ve srovnání s trubkami s jinými tvary průřezu mají řadu významných výhod.
Výhody čtvercových trubek
S jejich pomocí můžete stavět složité struktury jakéhokoli tvaru. Kromě toho je vytvoření rámu nebo části konstrukce pomocí čtvercové kovové trubky mnohem jednodušší a levnější než použití jiných materiálů a ve srovnání se stejnými trubkami, které mají jiný tvar průřezu, čtverec je odolnější proti zlomení a zkroucení, např. má odpor 1,7x větší než kruh.

Vše o sortimentu
Pro uspořádání informací o typech válcovaných ocelových trubek je obvykle celý seznam výrobků z profilových trubek (sortiment) prezentován ve formě seznamu všech typů trubek, navržených ve formě speciální tabulky. V něm jsou všechny produkty seřazeny podle typu v souladu s příslušnými GOST.
Hlavním klasifikačním znakem, na kterém je seznam sestaven, je tvar řezu nebo profilu.
V tabulce jsou uvedeny všechny výrobky z profilovaných trubek vyráběné podnikem:
- pravoúhlý;
- čtverec;
- ovál;
- plochý ovál;
- polygonální.
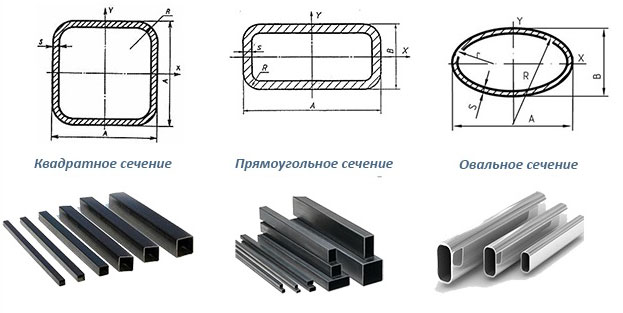
Každý tvar sekce se liší podle následujících kritérií:
- velikost stěny v tloušťce;
- průřezová plocha (profil);
- hmotnost na lineární metr výrobku;
- poloměr rohu.
Čtvercové trubky mají rozměry průřezu 15, 20, 25, 30 mm a tak dále. Tloušťka stěny profilů ve tvaru čtverce podle GOST může být od 1 do 5 mm.
Poznámka! Podle tabulky sortimentu můžete určit optimální parametry potrubí pro různé účely a vypočítat hmotnost produktu.
Rozsah aplikace
Trubky čtvercového a obdélníkového profilu se používají v různých průmyslových odvětvích – strojírenství, potravinářství, chemii, farmacii, stavebnictví.
Doporučujeme, abyste se seznámili s: Vlastnosti instalace a použití komínů vyrobených z kovové trubky vlastními rukama

Hlavní oblasti použití profilových čtvercových trubek:
- Stavba oplocení – zábradlí na schodiště, ploty.
- Zhotovování rámových a nosných konstrukcí – trubky jsou široce používány pro výstavbu sportovních zařízení, maloobchodních budov a kancelářských budov.
- Výroba nábytku – na výrobu stolů, stolů do škol, židlí, kancelářského nábytku, dekorativních prvků a obloukových konstrukcí, různých přístřešků, přístřešků nad vchod do prostor.
- Plášť pro ochranu a bezpečnost kabelů a zavlažovacích systémů.
- Reklamní návrhy.
- Dopravní díly a komponenty: válce, písty, ložiska, rámy zemědělských strojů, těžká vozidla, přívěsy;
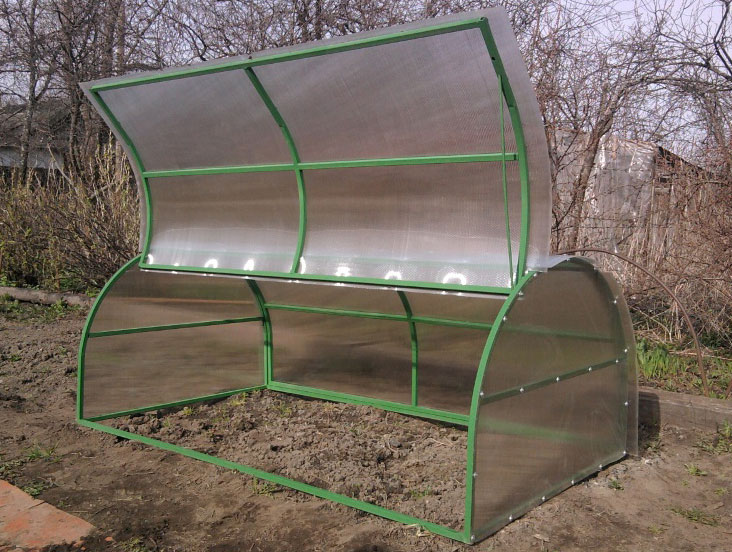
- Lehké konstrukce a konstrukce, rámy pro skleníky a skleníky, dětská hřiště, okenní mříže.
Pro výběr správného profilu by měl spotřebitel věnovat pozornost nosnosti potrubí a hmotnosti výrobku. Rozsah použití přímo závisí na velikosti profilu:
- obdélníkový profil 60×30 je vhodný pro reklamní billboardy a rámové konstrukce;
- profil 25×25 se používá ve strojírenství a pro světelné instalace;
- čtvercový profil rozměr 60×60, 80×80 je vhodný pro stavbu plotů;
- Je lepší vyrobit nosné prvky z výkonného profilu 100×100;
- oblíbené čtvercové profily 15, 40, 60, 100 mm se používají v mnoha konstrukcích pro investiční výstavbu a výstavbu lehkých staveb, jako jsou hangáry a sklady.

Poznámka! Pozinkované profily, které poskytují spolehlivou ochranu před agresivním prostředím, se používají pro pokládku komunikací v podmínkách vysoké vlhkosti a teploty.
Technologie a výrobní metody
Při výstavbě objektů se zvýšenými požadavky na pevnost se jako materiály používají konstrukční oceli s příměsí fosforu a síry, které jsou technologicky vyspělejší a odolnější.

Je to nejběžnější kov pro výrobu trubek.
Pro výrobu profilových trubek se používají legované (tj. obsahující různé přísady zlepšující pevnostní a antikorozní vlastnosti) a uhlíkové (bez přísad) oceli. V některých případech se používají trubky z jiných materiálů, jako je hliník, měď nebo plast.
Pro výrobu profilovaných trubek se používají bezešvé a svařované metody:
- Bezešvé válcované za studena (metoda deformace za studena) se používá pro výrobu profilů, které vydrží velké tlakové ztráty, a bezešvé válcované za tepla (metoda deformace za tepla) pro výrobu vysokopevnostních trubek, které jsou chráněny před agresivními kyselinami a jinými chemickými látkami. sloučeniny.
- Svařováním vznikají odolnější a pevnější profily.
Poznámka! Použití profilových trubek získaných bezešvou technologií je povoleno pro instalaci lehkých konstrukcí, výrobu interiérových předmětů, billboardů. Pro rozsáhlé stavby, např. obytné budovy, obchodní centra, velké hangáry, je nutné použít svařované profily (podle metody celého cyklu).
Metoda elektrického svařování (linka s plným cyklem)
Surovinou pro získání profilu svařováním je plech.
Technologický proces profilů zahrnuje následující kroky:
- Zpracování pásu. Ocelový plech je dodáván z hutních podniků ve svitcích požadované jakosti a tloušťky. Na řezacím stroji se široký pás podélně rozřeže na pásy o šířce 50 mm a více.
- Svařování páskou. Úzké pásy jsou svařeny dohromady a tvoří nekonečný pás.
- Formování kulaté trubky. Výsledné nekonečné pásy se navíjejí na rotační buben a poté vstupují do tvářecí stolice. Válce stroje vyvíjejí tlak na ocelový pás a formují jej do nekonečné kruhové trubky. Proces probíhá bez zahřívání, nepřetržitě, pokud je v bubnu páska.
- Společné svařování. Po celé délce potrubí je vytvořen spoj, který je svařen netavitelnými elektrodami v inertním prostředí, je možná metoda indukčních proudů nebo laseru. Válce přitom pokračují ve stlačování trubky a vzniklá přebytečná tavenina (kroupy) se okamžitě odstraňuje speciálními frézami. Po svaření se šev ochladí speciální emulzí.
- Profilování kulaté trubky. Obrobek je zpracováván speciálními válečky, které převádějí kulatý profil na čtvercový nebo obdélníkový.
- Kontrola kvality. Kontrola kvality se provádí dvěma způsoby. Vnější vady způsobené opotřebením válců se zjišťují vizuálně, kontroluje se dodržení správných geometrických rozměrů. Detektor defektů pomocí vířivých proudů kontroluje svar, odhaluje vnitřní vady, okem neviditelné.
- Řezání profilu. Na řezacím stroji se získají řezy požadované délky.
Důležité! Profil válcovaný za studena musí být zahřát do stavu rekrystalizace kovu a poté ochlazen. To je nezbytné pro zmírnění napětí v kovu, ke kterému nevyhnutelně dochází u metody válcování za studena.
Bezešvá technologie
Základem pro výrobu je ocelový válec (tyč), nikoli plech.
Doporučujeme si přečíst: Kde se používají nerezové profilové trubky a jaké jsou jejich výhody?
Fáze výrobního procesu:

- Zahřívání obrobku do stavu plasticity.
- Vytlačování. Tyč se umístí pod propichovací lis, pomocí kterého se vytlačí vnitřní část, pevný válec se vydupe a nabude tvaru objímky.
- Získání kulaté trubky. Dutý válec se stlačuje pomocí válečků, čímž se vytvoří kruhová profilová trubka požadovaných rozměrů. Válcování lze provádět s trubkou ještě za tepla (válcovanou za tepla) nebo s trubkou chlazenou (válcovanou za studena).
- Vytvoření čtvercového profilu. Kruhová trubka je přiváděna do speciální kalibrovací stolice, kde válce tvoří čtvercový nebo obdélníkový profil.
- Kontrola kvality. Provádí se vizuální kontrola přítomnosti vnějších poškození a nepřítomnosti nesrovnalostí. Není potřeba žádný defektoskop, protože zde není žádný svar.
- Řezání trubky na kusy požadované délky.


