Indukční ohřev je způsob bezkontaktního tepelného zpracování kovů schopných vést elektrickou energii pod vlivem vysokofrekvenčních proudů. Indukční ohřev se stále více používá v podnicích pro vysokoteplotní zpracování kovů. Indukční zařízení dnes dokázalo zaujmout vedoucí postavení a vytlačilo alternativní způsoby ohřevu.
Jak funguje indukční ohřev?
Princip fungování indukčního ohřevu je velmi jednoduchý. Ohřev vzniká přeměnou elektrické energie na elektromagnetické pole s vysokým výkonem. Výrobek se zahřeje, když magnetické pole induktorů pronikne do výrobku schopného vést elektrickou energii.
Obrobek (nezbytně vyrobený z materiálu, který vede elektrickou energii) je umístěn v induktoru nebo v jeho těsné blízkosti. Induktor je obvykle vyroben ve formě jednoho nebo několika závitů drátu. Nejčastěji se k výrobě induktoru používají tlusté měděné trubky (dráty). Speciální generátor elektrické energie ji dodává do induktoru a indukuje vysokofrekvenční proudy, které se mohou lišit od 10 Hz do několika MHz. V důsledku indukce vysokofrekvenčních proudů do induktoru se kolem něj vytvoří silné elektromagnetické pole. Vířivé proudy vzniklého elektromagnetického pole pronikají do produktu a přeměňují se v něm na tepelnou energii, což způsobuje zahřívání.
Tlumivka se za provozu dost silně zahřívá pohlcováním vlastního záření, takže je jistě nutné ji během pracovního procesu chladit tekoucí technickou vodou. Voda pro chlazení je do instalace přiváděna pomocí sání, tento způsob umožňuje zajistit instalaci v případě náhlého vyhoření nebo odtlakování tlumivky.
Aplikace indukčního ohřevu ve výrobě
Jak již bylo zřejmé z toho, co bylo popsáno výše, indukční ohřev se ve výrobě používá poměrně aktivně. V dnešní době se indukční zařízení podařilo zaujmout přední místo a vytlačit konkurenční metody zpracování kovů do pozadí.
Indukční tavení kovů
Indukční ohřev se používá k provádění tavicích operací. Aktivní používání indukčních pecí začalo díky skutečnosti, že ohřev HDTV je jedinečně schopen zpracovávat všechny typy kovů, které dnes existují.
Indukční tavicí pec rychle taví kov. Teplota ohřevu instalace je dostatečná i pro tavení nejnáročnějších kovů. Hlavní výhodou indukčních tavicích pecí je, že jsou schopny produkovat čisté tavení kovu s minimální tvorbou strusky. Práce je dokončena v krátkém čase. Doba natavení 100 kilogramů kovu je zpravidla 45 minut.
Kalení vysokofrekvenčními proudy
Kalení se nejčastěji provádí na ocelových výrobcích, ale lze je aplikovat i na měděné a jiné kovové výrobky. Je zvykem rozlišovat dva druhy vysokofrekvenčního kalení: povrchové a hloubkové, neboli kalení objemové.
Hlavní výhodou, kterou má indukční ohřev ve vztahu k kalicím pracím, je možnost pronikání tepla do hloubky (hluboké kalení). V dnešní době se vysokofrekvenční kalení poměrně často provádí v indukčních zařízeních.
Indukční ohřev umožňuje nejen kalení vysokofrekvenčních materiálů, ale také dává konečnému výsledku produkt, který bude vynikající kvality. Při použití indukčního ohřevu k provádění kalících prací se výrazně snižuje počet vad ve výrobě.
HDTV pájení
Indukční ohřev je užitečný nejen pro zpracování kovů, ale také pro spojení jedné části výrobku s druhou. Dnes se vysokofrekvenční pájení stalo poměrně populární a dokázalo zatlačit svařování do pozadí. Kdekoli je možné nahradit svařování pájením, výrobci tak činí. Co přesně způsobilo tuto touhu? Vše je extrémně jednoduché. Vysokofrekvenční pájení umožňuje získat kompletní výrobek, který bude mít vysokou pevnost.
Vysokofrekvenční pájení je kompletní díky přímému (bezkontaktnímu) pronikání tepla do výrobku. Zahřívání kovu nevyžaduje zásah třetí strany do jeho struktury, což má pozitivní vliv na kvalitu hotového výrobku a jeho životnost.
Tepelné zpracování svarů
Tepelné zpracování svarů je dalším důležitým technologickým procesem, který indukční ohřívač dokonale zvládne. Tepelné zpracování se provádí za účelem zvýšení pevnosti produktu a vyhlazení kovového napětí, které se zpravidla tvoří ve spojích.
Tepelné zpracování pomocí indukčního ohřevu probíhá ve třech stupních. Každý z nich je velmi důležitý, protože pokud vám něco chybí, kvalita produktu se následně změní a jeho životnost se sníží.
Indukční ohřev má pozitivní vliv na kov, umožňuje mu proniknout rovnoměrně do dané hloubky a vyhladit napětí vznikající při svařování.
Kování, plastika, deformace
Ohřívač kovárny je jedním z typů instalací založených na indukčním ohřevu. Ohřívač kovárny se používá k deformaci kovu, jakož i k lisovacím účelům atd.
Indukční ohřev rovnoměrně ohřívá kov, umožňuje jej ohýbat na správných místech a dát produktu požadovaný tvar.
Dnes stále více podniků začalo používat kovací ohřívač pro lisování a plastifikaci výrobků.
Indukční ohřev si poradí se všemi nezbytnými operacemi tepelného zpracování kovů, ale nejčastěji se používá ve výše popsaných případech.
Výhody a nevýhody indukčního ohřevu
Každá věc má své výhody a nevýhody, dobré i špatné stránky. Indukční ohřev má své klady i zápory. Nevýhody indukčního ohřevu jsou však tak nepatrné, že za obrovským množstvím výhod nejsou vidět.
Protože indukční ohřev má méně nevýhod, uvedeme je hned:
- Některé instalace jsou poměrně složité a jejich programování vyžaduje kvalifikovaný personál, který umí instalaci provést (opravit, vyčistit, naprogramovat).
- Pokud jsou induktor a obrobek špatně sladěny, bude zapotřebí mnohem větší topný výkon, než když se podobný úkol provádí v elektrické instalaci.
Jak vidíte, nevýhod je opravdu málo a na rozhodnutí ve prospěch použití indukčního ohřevu nemají silný vliv.
Indukční ohřev má mnohem více výhod, ale uvedeme pouze ty hlavní:
- Rychlost ohřevu produktu je velmi vysoká. Indukční ohřev začíná zpracovávat kovový produkt téměř okamžitě, nejsou nutné žádné mezistupně ohřevu zařízení.
- Výrobek lze zahřívat v jakémkoli upraveném prostředí: v ochranné plynové atmosféře, v oxidační, redukční, ve vakuu i v nevodivé kapalině.
- Indukční instalace je relativně malá, takže její použití je docela pohodlné. V případě potřeby lze indukční zařízení dopravit na pracoviště.
- Kov se zahřívá přes stěny ochranné komory, která je vyrobena z materiálů schopných procházet vířivými proudy a absorbovat malé množství. Během provozu se indukční zařízení nezahřívá, takže je považováno za ohnivzdorné.
- Protože se kov zahřívá pomocí elektromagnetického záření, nedochází ke kontaminaci samotného obrobku ani okolní atmosféry. Indukční ohřev byl právem uznán jako ekologický. Nezpůsobuje absolutně žádnou újmu zaměstnancům společnosti, kteří budou během instalace v dílně.
- Induktor může být vyroben z téměř jakéhokoli složitého tvaru, což umožní jeho přizpůsobení rozměrům a tvaru výrobku pro zajištění lepšího ohřevu.
- Indukční ohřev umožňuje jednoduchý selektivní ohřev. Pokud potřebujete zahřát konkrétní oblast a ne celý produkt, bude stačit umístit do induktoru pouze tuto oblast.
- Kvalita zpracování pomocí indukčního ohřevu je výborná. Počet vad ve výrobě je výrazně snížen.
- Indukční ohřev šetří elektrickou energii a další výrobní zdroje.
Jak vidíte, indukční ohřev má spoustu výhod. Výše byly uvedeny pouze ty hlavní, což mělo vážný dopad na rozhodnutí mnoha majitelů pořídit si indukční instalace pro tepelné zpracování kovů.
Elektrotermická zařízení, která ohřívají elektricky vodivé materiály tím, že do nich indukují indukované proudy, se nazývají indukční ohřívače. Protože e. d.s. Protože k indukci dochází, když se mění proudy budící elektromagnetické pole, mohou taková zařízení pracovat pouze se střídavým proudem.
Hlavním prvkem indukčních ohřívačů je induktor – cívka, obsahující určitý počet závitů, který při průchodu střídavým proudem vytváří střídavé magnetické pole. Zde dochází k přeměně (nejprve) elektrické energie na energii magnetického pole.
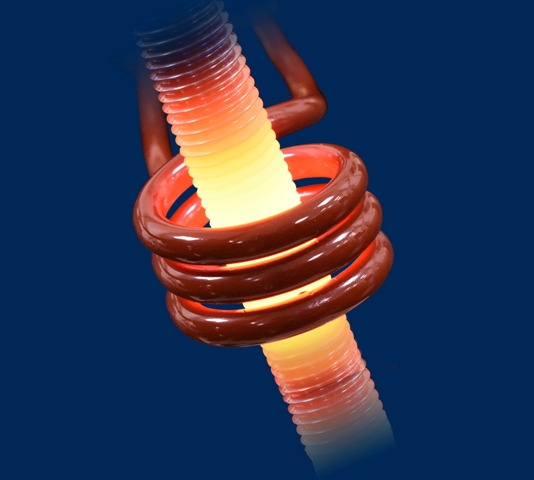
Když je elektricky vodivé těleso vloženo do střídavého magnetického pole, např. v něm indukované. d.s. způsobuje vzhled „sekundárního“ proudu. Dochází k reverzní přeměně (druhé) energie magnetického pole na elektrickou energii.
A konečně sekundární proud indukovaný v zahřátém tělese podle Joule-Lenzova zákona uvolňuje teplo: elektrická energie se mění v tepelnou energii. V důsledku třetí přeměny energie se získává teplo, které zajišťuje ohřev nebo tavení materiálů v indukčních ohřívačích.
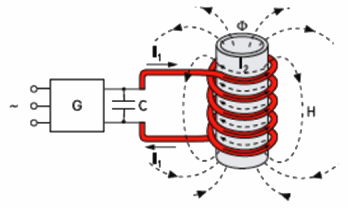
Schéma indukčního ohřevu
Pro provoz indukčních ohřívačů není nutný přímý kontakt zdroje energie s vyhřívaným předmětem, ale je nutná pouze přítomnost magnetického spojení mezi předmětem a induktorem.
Hlavním a nejdelším využitím indukčních ohřívačů v průmyslu je jejich použití jako indukční elektrické pece, určený pro tavení neželezných a železných kovů a jejich slitin. Indukční elektrické pece poskytují vysokou čistotu tavby, protože nevnášejí do taveniny žádné nečistoty.
Indukční elektrické pece navíc vytvářejí rovnoměrný ohřev celé hmoty roztaveného materiálu bez výrazného lokálního přehřívání. Posledně jmenovaná okolnost je velmi důležitá při tavení vícesložkových slitin, jejichž složky mají různé teploty tavení. Při lokálním přehřátí (jako např. v obloukových pecích) dochází v takových slitinách k intenzivnímu vypalování tavitelnějších složek a k narušení původního složení vsázky.
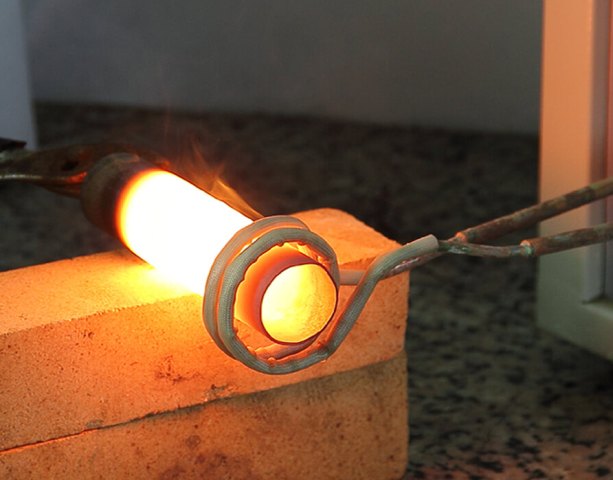
Rozsah použití indukčních ohřívačů není omezen na zařízení pro tavení kovů. Velmi často se v moderní výrobě používá indukční ohřev pro povrchové kalení dílů, při operacích ohýbání trubek a profilového válcování bimetalických výrobků, pro pájení výrobků složité konfigurace atd.
Při ohřevu elektricky vodivých materiálů ve vysokofrekvenčním elektromagnetickém poli hraje důležitou roli přítomnost povrchového efektu. Povrchový efekt je stále výraznější s rostoucí frekvencí napájecího proudu.
Schopnost rychle zahřát pouze horní vrstvy materiálu, nutné pro povrchové kalení, je zcela založena na využití tohoto efektu.
Tloušťka vrstvy, nazývaná „hloubka průniku proudu“, závisí na měrném odporu materiálu, frekvenci proudu a absolutní magnetické permeabilitě.
Navíc volbou takového provozního režimu indukčního ohřívače, který zajišťuje vysokou koncentraci indukovaných proudů v povrchových vrstvách, je možné dosáhnout výrazného zvýšení účinnosti ohřívače.
Hlavní předností metody indukčního povrchového kalení je možnost soustředěného uvolňování tepelné energie v povrchových vrstvách výrobků libovolného tvaru a možnost přenosu energie bez přímého kontaktu mezi ohřívačem a dílem. Rovnoměrný ohřev součástí se složitými konfiguracemi je zajištěn pomocí speciálně tvarovaných induktorů. Obecně tvar induktoru kopíruje obrys součásti.
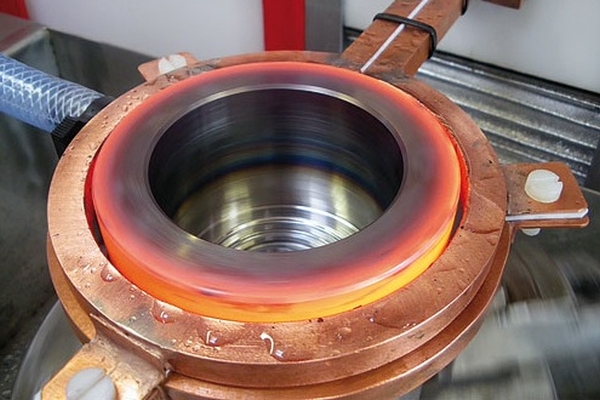
Použití indukčních ohřívačů zpravidla zlepšuje kvalitativní ukazatele technologických operací, zvyšuje produktivitu práce a vytváří podmínky pro přechod výroby na vyšší úroveň s rozsáhlou mechanizací a automatizací procesů.
Indukční ohřev se používá i pro takové běžné operace, jako je tvrdonávar. Nanášení je trvalé spojení vrstvy naneseného kovu se základním kovem.
Obvykle se používá nanášení neželezných kovů a slitin na ocelových a litinových výrobcích. Pro navařování je nutné a postačující roztavit přídavný kov a přivést základní kov na teplotu blízkou bodu tání přídavného materiálu. Výplňový materiál použitý pro povrchovou úpravu může být v jakékoli formě – ve formě tyčí, pásů, třísek atd.
Využití indukčních ohřívacích zařízení v průmyslu není omezeno na probírané příklady, rozsah jejich použití je extrémně široký a každým rokem se zvyšuje.
Významné výhody použití metod indukčního ohřevu – účinnost, všestrannost použití, vysoká kvalita výrobků, zvýšená produktivita práce atd. – umožňují hodnotit tyto metody jako progresivní a indukční ohřívače považovat za nejpokročilejší typ elektrotepelných zařízení.
Telegramový kanál pro ty, kteří se chtějí každý den učit nové a zajímavé věci: Škola pro elektrikáře
Pokud se vám tento článek líbil, sdílejte odkaz na něj na sociálních sítích. Velmi to pomůže rozvoji našeho webu!


