Leštění, které se často nazývá leštění, umožňuje vytvořit na povrchu kovového výrobku ochrannou vrstvu, která účinně odolá vnímanému zatížení.
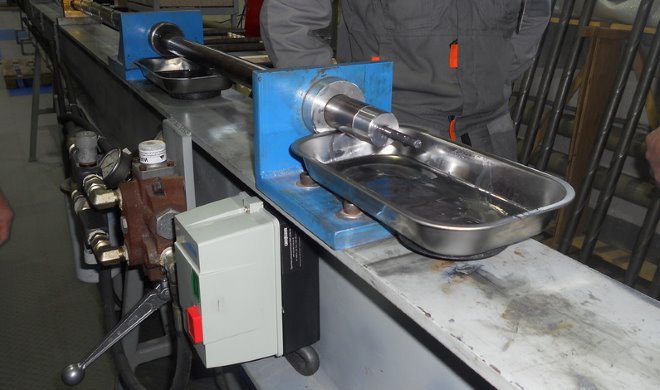
Leštění hlavně zbraně
Účel a technologické vlastnosti
Při provozu jakéhokoli výrobku, včetně těch z kovu, přebírá hlavní zátěž jeho vnější povrch, zatímco vnitřní vrstvy zůstávají prakticky nedotčeny. Takovým zatížením mohou být zejména tepelné účinky, stejně jako vnější faktory vedoucí ke korozi nebo intenzivnímu opotřebení kovu.
Hlavním úkolem, který řeší leštění, což je způsob zpracování kovového výrobku, je zajistit jeho spolehlivou ochranu před výše uvedenými negativními faktory. Leštění je inovativní technologie, jejíž podstatou je, že vnitřní povrch otvorů vyrobených v kovových dílech je za studena podroben plastické deformaci, díky čemuž se na nich vytvoří vrstva vyznačující se mimořádnými mechanickými vlastnostmi.
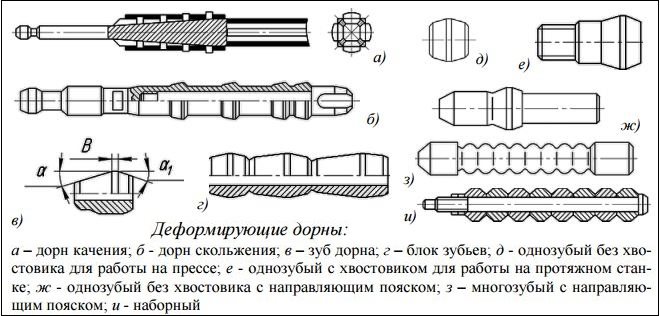
Morn je nástroj pro leštění. Existují valivé trny a posuvné trny.
Leštění, prováděné pomocí speciálního nástroje, který se pohybuje po vnitřním povrchu otvoru s určitým stupněm napětí, umožňuje vyřešit následující problémy:
- uvedení rozměrů vnitřní části zpracovávaného výrobku do souladu s požadovanými hodnotami;
- odstranění drsnosti existující na vnitřním povrchu obráběného otvoru;
- zlepšení pevnostních charakteristik kovu tvořícího vnitřní povrch otvoru.
Pokud plánujete provádět trn, měli byste mít na paměti, že průměr obráběné díry by měl být vždy menší než průřez použitého nástroje podle velikosti interference.
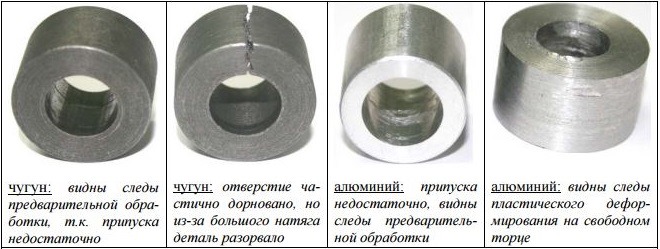
Příklady dílů po leštění
Objemové a povrchové leštění
Existují dva typy mandrelizace kmenů a trubek, při kterých nevznikají třísky – objemové nebo povrchové. Při provádění objemového leštění se zpracování provádí po celém průřezu obrobku. Výsledkem takové technologické operace, prováděné pomocí nástroje vybaveného několika zuby, je možné vytvořit povrch, jehož drsnost bude v rozmezí 0,04–0,63 mikronů a přesnost bude odpovídat 11 jednotkám na stupnici IT. .
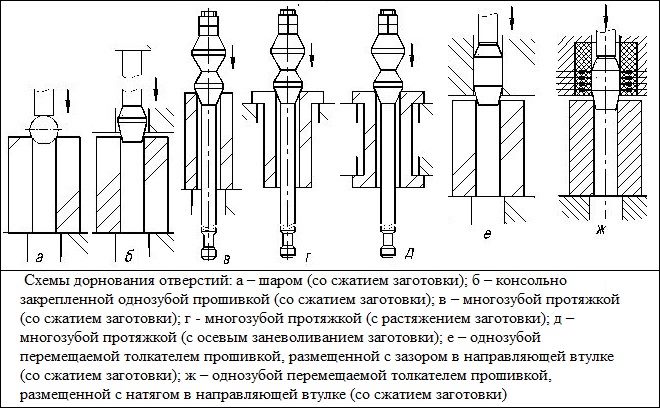
Schéma objemového leštění pro otvory malého průměru
Pomocí objemového trnu se zpracovávají dlouhé otvory, polotovary trubek nebo výrobky vyrobené ve formě objímek. Tato operace, kterou lze použít k vytvoření otvorů téměř libovolné délky při zachování jejich přímosti, je dobrou alternativou k hrubému vyvrtávání.
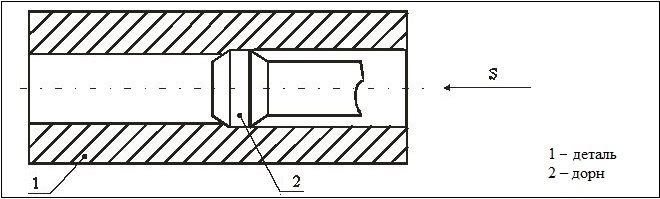
Schéma zpracování součásti povrchovým leštěním
Při provádění leštění povrchu můžete získat vnitřní povrch, jehož drsnost bude v rozmezí 0,04–0,32 mikronů a přesnost bude odpovídat 6–9 jednotkám. Při povrchovém broušení otvoru se na vnitřním povrchu otvoru vytváří vytvrzená vrstva kovu, takže tuto technologii zpracování lze úspěšně použít jako alternativu k tak složitým operacím, jako jsou:
- broušení;
- honování;
- rozvinutí;
- žehlení.
Odrůdy a technologické vlastnosti
Podle technologických vlastností provedení může být mandrelizace volná nebo nesvobodná. Při volném trnování, které se používá převážně pro bezešvé a elektricky svařované trubky se stěnami střední tloušťky, se velikost deformace vnějších povrchů zpracovávaných výrobků neuvádí.
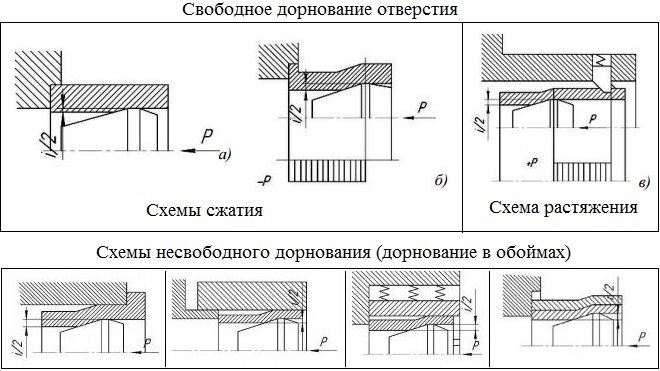
Podle způsobu upevnění dílu může být trn volný nebo v klecích
Vnitřní otvory v tenkostěnných trubkových výrobcích jsou převážně podrobeny nevolnému leštění. Při provádění takové technologické operace je zaručena nepřítomnost následujících důsledků zpracování:
- zakřivení osy zpracovávaného obrobku;
- snížení stability obrobku v jeho podélném směru;
- přítomnost povrchových oblastí, jejichž vyhlazení bylo provedeno špatně.
Aby byla zajištěna tak vysoká kvalita zpracování, je při nevolnostním trnu výrobek zajištěn ve speciálních držácích, které se vyznačují vysokou tuhostí a elasticitou. Často je tato operace kombinována s redukcí za studena, při které se vlivem nízkých teplot zmenšuje průměr obráběného otvoru a nástroje.
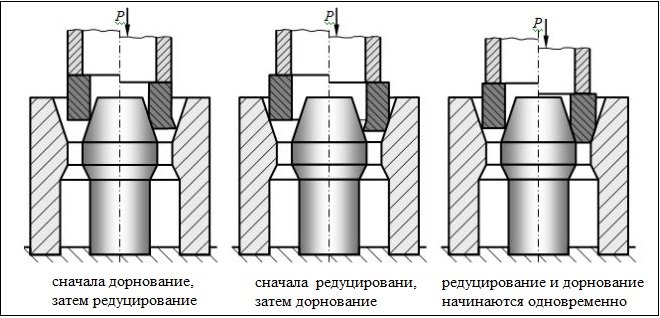
Možnosti pro kombinovaný proces leštění a redukce
Základní parametry
Odborníci se řídí následujícími parametry leštění:
- normální a relativní interference;
- rychlost provádění;
- síla provedení;
- relativní deformace.
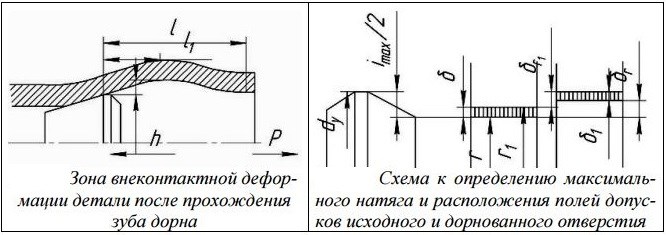
Pro normální leštění by tolerance rozměrů obráběného otvoru měla být několikrát menší než polovina přesahu
Přesah, který je jedním z hlavních parametrů trnu, je rozdíl mezi průměry obráběného otvoru a velikostí průřezu použitého nástroje. Pokud je tento indikátor příliš vysoký, pak během zpracování nebude možné vytvořit povrch s požadovanou úrovní drsnosti. Při výběru tohoto parametru byste měli vzít v úvahu jak stupeň plasticity zpracovávaného produktu, tak jeho pevnostní charakteristiky. Relativním přesahem trnu se rozumí hodnota získaná poměrem velikosti obrobeného nebo neopracovaného otvoru k hodnotě obvyklého přesahu.
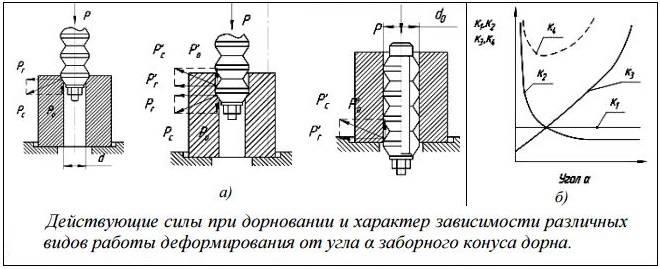
Při zadávání se síla působící na nástroj rozdělí na axiální a radiální složku
Síla, kterou je trn vykonáván, se vztahuje k silám, které nástroj působí na stěny otvoru v radiálním a axiálním směru. Pomocí síly vyvíjené nástrojem v radiálním směru se zvětšuje průřez opracovávaného otvoru a síla vytvářená trnem ve směru osy obrobku umožňuje odstranit i ty nejmenší nerovnosti. z jeho vnitřního povrchu.
Relativní deformace, měřená v procentech, umožňuje určit, jak moc se změnil vnější průměr obrobku během trnu.
Technologická schémata
Mandrelizace, kterou, pokud máte vhodné vybavení a nástroje, lze provést doma, se provádí:
- metodou protahování;
- komprese;
- kombinací dvou výše uvedených metod.
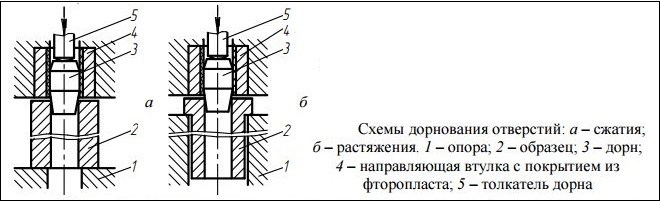
Schémata pro zadávání otvorů
Volba technologického schématu leštění ovlivňuje velikost axiálního zatížení, kterému bude obrobek vystaven. Pokud je takové zatížení příliš velké, může způsobit axiální pnutí v obrobku.
Při použití tahového nebo tlakového schématu dopadá zatížení vytvářené trnem na jednotlivé oblasti ošetřovaného povrchu a kombinovaná metoda umožňuje rozložení zatížení rovnoměrně.
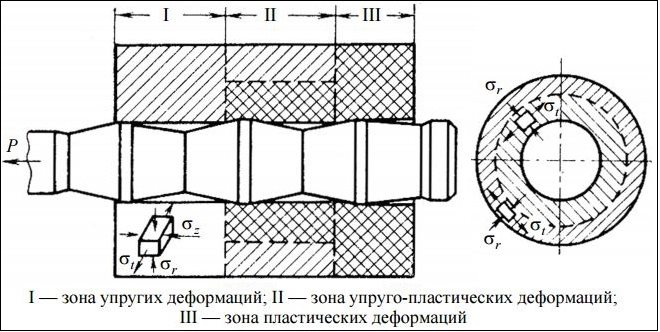
Schéma deformace při povrchové úpravě vícezubým trnem
V poslední době se objemová mandrelizace stále více provádí pomocí inovativních schémat zahrnujících použití pasivního, neutrálního a aktivního protitahu. Takové schémata, které je poměrně obtížné realizovat doma, vyžadují použití speciálních podpěr, které slouží jako napínací pohyblivé mechanismy.
Pro získání otvoru s nižší drsností stěny v důsledku leštění je nutné provést takovou technologickou operaci s vyšším přesahem nebo provést předběžné mechanické opracování otvoru.


