Omílání je zpracování obrobků se sypkými nebo tekutými abrazivními materiály ve speciálních nádobách, které jsou vystaveny rotaci nebo vibracím. Řekneme vám o technologii, použitých materiálech a strojích a typech brusných plniv.
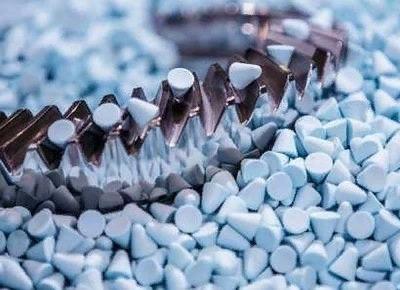
Během výrobního procesu různých kovových výrobků nebo dílů se na jejich povrchu mohou tvořit vady, jako jsou otřepy, okují, zbytky odlévaných částic, nečistoty nebo oblasti koroze. To vše musí být z povrchu odstraněno. Pro tyto účely lze použít metodu omílání. co to je? Technologický proces zpracování kovu jeho vystavením sypkému abrazivnímu materiálu, který je spolu s díly umístěn ve speciálním zařízení a vystaven rotaci nebo vibracím.
Po zpracování omíláním získávají kovové díly prodejný vzhled a v některých případech mohou získat další pozitivní vlastnosti. Brusivo není nic jiného než částice korundu, smirek, písku nebo jiných materiálů. Pro suché omílání oceli se používají sypké směsi, pro mokré omílání se používají speciální roztoky. Metoda omílání se někdy používá k leštění výrobků.
Účel omílání kovů
Jak bylo uvedeno výše, kovové omílání umožňuje odstranit z povrchu výrobků následující vady:
- ostré hrany při lisování výrobků z plechu;
- otřepy vzniklé při řezání obrobků nebo soustružení;
- okuje po svařování nebo řezání kovů;
- zbytky záblesku z dílů vyrobených litím.
Kromě toho omílání účinně leští produkty do zrcadlového povrchu. Díly, které byly podrobeny omílání, mohou být následně podrobeny galvanickému ošetření nebo lakování práškovými směsmi.
Pokud se do pracovního média přidávají kovové broky nebo se používá hydroomílání, pak lze metodou omílání dosáhnout zhutnění povrchové vrstvy obrobků (povrchové kalení), čímž se zvýší jejich pevnost.
Jaké kovy lze omílat:
- slitiny pro speciální účely;
- černý kov;
- konstrukční ocel;
- nerezové slitiny AISI;
- titanové materiály;
- hliník a jeho slitiny;
- měď a slitiny na bázi mědi;
- stříbrné výrobky.
Omílací zařízení
Existuje několik typů omílacích instalací. Proces, ve kterém se zpracování provádí metodou válcování, se provádí ve speciálních bubnech. Konstrukce bubnu, pokud se na to podíváte od konce, je vyrobena ve tvaru mnohostěnu – obvykle se jedná o šestiúhelník nebo osmistěn. Samotný buben má hermeticky uzavřené víko, aby se zabránilo úniku škodlivého abrazivního prachu vznikajícího při otáčení. Rotační hřídel takových omílacích bubnů je umístěn vodorovně a je poháněn elektromotorem. Standardní rychlost otáčení se zde pohybuje v rozmezí 20–60 otáček za minutu. Bubny jsou vhodné pro omílání plochých kovových obrobků.

Dalším typem omílacího zařízení je typ odstředivého stroje vyrobeného ve tvaru zvonu. Tělo zvonu je vyrobeno z plechu o tloušťce cca 3 milimetry. Aby ocelový povrch zařízení při otáčení zvonu nepoškodil výrobek, je zevnitř potažen plastem nebo pryží. Rotační hřídel zvonu je zpravidla při omílání umístěn svisle nebo v určitém sklonu k vertikále. Standardní rychlost otáčení zařízení je v rozsahu 10–50 ot./min. Zvony jsou vhodné pro omílací operace na závitovém kování.

K provádění omílacích operací vibrační metodou se používají speciální komory vybavené mechanismy, které vytvářejí vibrace (excentry). Ty nutí kameru kmitat při určité frekvenci od 50 do 15 Hz v různých směrech, přičemž uvnitř pracovního prostoru je pozorován zvláštní pohyb obrobků a abrazivního materiálu. Vibrační komory jsou vhodné pro omílání velkých dílů, které jsou předem fixovány uvnitř.
Režijní materiál
Spotřebním materiálem při provádění omílání jsou různá omílací plniva. Patří mezi ně všechny druhy suchých brusiv, která jsou vymazána do prachu, pasty podléhající opotřebení a omílající těla. Ty jsou pevné částice určitého tvaru a frakce:
Popis procesu
Technologie omílání není složitá na pochopení: je založena na stejném účinku abraziva na povrchovou vrstvu kovu, ale na rozdíl od brusných kotoučů je sypké abrazivo schopno proniknout do všech těžko dostupných míst výrobku, je velkou výhodou. Za další výhodu lze považovat skutečnost, že způsob zpracování omíláním nevede k přehřívání obrobku.
Když se buben nebo odstředivka během omílání otáčí, brusivo se přirozeně otírá o povrch kovových částí a seškrábe tenkou vrstvu povlaku, která je pouhým okem neviditelná. Protože k tomuto tření dochází neustále, tloušťka kovu je odstraněna a s ní všechny vady.
Nevýhodou technologie omílání je, že výrobek po opracování nemusí odpovídat původním lineárním rozměrům, dochází k deformaci tvaru, proto je třeba pečlivě volit režimy omílání a brusiva.
Ve výrobě existují dva hlavní způsoby zpracování kovu pomocí této metody:
- omílání v suchém prostředí;
- omílání ve vlhkém prostředí nebo mokré omílání.
V prvním případě se brusivo skládá z různých objemových složek. Tento způsob zpracování kovů je vhodný, pokud potřebujete provést konečnou úpravu nebo odstranit otřepy. Délka omílání je dána pouze stavem produktu a může dosáhnout několika dnů.
Při procesu tzv. mokrého omílání se díly vkládají do roztoků různého složení, ale v podstatě se jedná o směs suchého brusiva s louhem nebo sodou, roztok sody by měl být dvě až tři procenta. Je přípustné použít mýdlový roztok.
Je třeba objasnit, že rychlost otáčení zařízení během omílání se volí na základě následujících ukazatelů:
- velikosti kovových výrobků, jejich tvary;
- objem pracovní komory zařízení;
- výsledek, kterého je třeba dosáhnout při zpracování omíláním.
Udělej si sám omílání kovů
Zařízení pro omílání kovů lze snadno vyrobit doma. Je jasné, že domácí zařízení je vhodné pro provádění jednoduchých omílacích operací bez nároků na vysokou přesnost a kvalitu. Ale přesto s jeho pomocí můžete efektivně vyčistit různé drobné kování od barvy, špíny a koroze. Varianta tohoto designu je vhodná pro soukromé domácnosti, ale v bytě ve vícepodlažní budově je nepravděpodobné, že bude možné provádět hlučné omílání.
Chcete-li implementovat projekt pro provádění operací omílání doma, budete potřebovat následující součásti:
- míchačka na beton – tento nástroj má nyní téměř každý nebo si jej můžete pronajmout;
- plastový válcový kbelík s víkem nebo nádobou na vodu, jejichž průměr by neměl přesáhnout průměr otvoru v sudu míchačky betonu;
- malé oblázky do akvária, rozbité keramické dlaždice nebo jakékoli jiné brusivo po ruce;
- dřevěné bloky různých velikostí pro rozpěrky;
- lepicí páska
Vnitřek kbelíku je vyplněn hardwarem, který je třeba omlátit a brusnými kameny. Nádoba je uzavřena víkem. Pokud víčko dobře nedrží, je dodatečně přilepeno k podkladu. Kbelík se vloží do míchačky na beton, přišroubuje se drátem k lopatkám a vyztuží se distančními podložkami, aby se uvnitř sudu nepohyboval. Nádoba míchačky betonu je instalována ve vodorovné poloze a motor je zapnutý. Doba trvání procesu omílání je regulována periodickou kontrolou stavu hardwaru uvnitř lopaty.
Pro účinnější odstranění staré barvy z kovového povrchu je třeba do bubnu přidat jakékoli rozpouštědlo pro nátěry barev a laků.
Kdo se v tématu omílání orientuje, prosím podpořte diskuzi v komentářích.
Při výrobě různých kovových dílů se na povrchu tvoří otřepy, zůstávají okuje, nečistoty nebo koroze. Je také potřeba leštit a dokončovat obrobky ze slitin, keramiky, plastu, skla, kamene, dřeva atd.
Pro výrobu vysoce kvalitního dílu je nutné odstranit všechny nedokonalosti na povrchu. K dosažení tohoto cíle pomáhá omílání: pojďme se blíže podívat na to, co to je a jak probíhá technologický proces.

Co je to omílání a jeho druhy
Jedná se o mechanické opracování drahých kamenů jako je jantar, ametyst apod., používané k výrobě šperků, slitin různých kovů a dílů z jiných materiálů.
V omílacích strojích se opracovávané prvky mísí s brusivem a jejich povrch se brousí a leští.
Přírodní kameny se obtížně opracovávají nejen pro svou vysokou tvrdost, ale také proto, že mají nestandardní tvar. S tímto úkolem se snadno vyrovnáte pomocí omílacích bubnů a správně zvoleného plniva. Tato metoda pomáhá získat korálky a další přirozeně tvarované předměty bez použití únavné ruční práce.
Existují 2 typy omílání:
- Rotační. Díly, které mají být zpracovány, jsou umístěny spolu s brusivem do rotujícího bubnu. Výsledkem je vysoce kvalitní povrch, ale proces trvá dlouho, takže má nízkou produktivitu.
- Vibrační. Pracovní kapacita je instalována na vibračním pohonu. V tomto případě je práce provedena mnohem rychleji a kvalitněji. Tímto způsobem lze zpracovávat obrobky libovolného tvaru a velikosti.
V závislosti na typu použitého plniva může být omílání:
- Schnout. Používá se suché brusivo.
- Mokrý. Do pracovní nádoby se navíc přidává pufrovací roztok, který umožňuje lepší leštění povrchu. Lze použít děrovanou nádobu, která se při otáčení vloží do lázně s mírně alkalickým roztokem.
Druhy dokončovacích zařízení
K provedení práce se používají následující:
- Bubnové bubny. Přicházejí v kulatých nebo mnohostranných tvarech a otáčejí se ve svislé, vodorovné nebo nakloněné rovině. Když se pracovní nádoba poháněná motorem otáčí, obrobky a abrazivo se v ní volně pohybují. Jedná se o levnou a dostupnou metodu zpracování. Používá se pro jednoduché tvarové díly, které nevyžadují vysokou kvalitu povrchu, například pro odstraňování stop odlitků. Nevýhody metody: nemožnost pracovat s jemnými a tenkostěnnými obrobky, nízká rychlost, potíže při provádění mokrého zpracování.
- Vibrační zařízení. Zde je pracovní kontejner namontován na vibračním pohonu. Můžete zpracovávat mnoho dílů, tenkostěnných obrobků a složitých tvarů současně a také vizuálně hodnotit stav zpracovávaných prvků.
- Rotační stroje. Zde je pracovní komora nehybně upevněna, ve spodní části se otáčí základna s lopatkami. Neumožňuje zpracování těžkých a rozměrných dílů. Je zajištěn vysoký výkon a nastavením rychlosti pohonu můžete nastavit požadovanou drsnost povrchu.
- Vřetenové vybavení. Způsob spočívá v tom, že jeden nebo několik obrobků je upevněno na vřetenu, které vykonává rotační pohyb. Poté se vše ponoří do misky, která již má vrstvu brusiva. Hlavní nevýhodou je nemožnost současného zpracování velkého množství obrobků. Minimální čas a dobrá kvalita povrchu učinily tuto metodu oblíbenou ve výrobě leteckých přístrojů, lékařství a dalších průmyslových odvětvích, kde jsou kladeny vysoké nároky na díly.

Spotřební materiál pro omílání
Kvalita zpracování závisí nejen na typu zařízení, ale také na plnivu. Může být ve formě prachu, pasty nebo omílacích tělísek.
Při výběru plniva se berou v úvahu následující faktory:
- Materiál obrobku. Pro sklo, kov, dřevo nebo jiné výrobky vyberte vhodné brusivo. Může být vyroben z písku, keramiky, zirkonia, mramoru, kovu, plastu, dřeva atd.
- Velikost omílací směsi. Frakce musí být taková, aby kompozice pronikla do všech těžko dostupných míst obrobku a neuvízla v nich.
- Formulář. Vybírá se v závislosti na úkolech. Výplň ve tvaru hranolu pomáhá odstraňovat otřepy, oblé hrany a provádět počáteční broušení. K leštění a vyrovnávání povrchu se používají kónické prvky, na výrobky složitých tvarů se používají kulové prvky.
- Abrazivní vlastnosti. Zohledňuje se požadovaná kvalita a stupeň povrchové úpravy.
Kvalita plniva téměř nezávisí na výrobci, takže byste neměli platit za značku. Pro malý průmysl a pro zpracování doma můžete použít dostupné materiály: oblázky, písek, rozbitou keramiku nebo sklo.

Jak probíhá proces omílání?
Proces probíhá ve speciálním zařízení v důsledku interakce plniva a převalovaného produktu. Na rozdíl od brusného kotouče, který se používá k opracování povrchu, je sypký materiál schopen proniknout do těžko přístupných míst obrobku složitého tvaru, proto je toto zpracování kvalitnější. Během omílání se výrobek nepřehřívá.
Aby nedošlo k narušení tvaru a rozměrů opracovávaného obrobku, je nutné správně zvolit pracovní režim a druh brusiva. To je důležité zejména při zpracování drahokamů a polodrahokamů, jako je nefrit a zvláště přesné díly.
Frekvence otáčení nebo vibrací zařízení se volí v závislosti na velikosti obrobků, materiálu, ze kterého jsou vyrobeny, objemu pracovní komory a požadovaném výsledku. Doba zpracování je určena stavem obrobků a může být buď 5-10 minut nebo několik dní.

Podrobný popis technologie
Do pracovní komory se vkládají obrobky a brusný materiál a někdy se přidává voda a směs (chemikálie, které pomáhají vytvořit jasný a čistý povrch). Tato metoda se používá, když je potřeba zpracovávat více produktů současně.
Proces omílání zahrnuje následující kroky:
- Primární zpracování. Jeho úkolem je odstranit otřepy, okuje, rez a provést prvotní broušení dílů.
- Sekundární. Hrany obrobků jsou zaoblené, drobné škrábance a praskliny, odstraněny oxidy, povrch je broušen a leštěn. Pro dosažení lepšího výsledku se přidá sloučenina.

Kovové omílací zařízení pro kutily
Zařízení pro takové zpracování si můžete vyrobit sami. Domácí zařízení nebudou schopna konkurovat profesionálním modelům a zajistit vysokou přesnost a kvalitu, ale pomohou usnadnit ruční práci a urychlit proces výroby nebo zpracování dílů.
Doma se omílání nejčastěji používá k čištění hardwaru a dalších prvků od barvy, rzi a nečistot.
Z míchačky betonu si můžete vyrobit omílací stroj. Dnes ho má většina stavebníků nebo si ho může pronajmout.
Kromě toho budete potřebovat:
- plastový, nebo ještě lépe kovový kbelík s víkem, jeho průměr by měl být menší než velikost mísy míchačky na beton;
- plnivo, může to být oblázky, písek, rozbité sklo nebo keramika atd.;
- páska, drát a dřevěné distanční podložky.
Výrobky, které se budou zpracovávat, se vloží do kbelíku, do něj se nasype abrazivní materiál a víko se pevně uzavře. Pokud nedrží dobře, pak se zafixuje páskou.
Nádoba s díly je pevně přišroubována k lopatkám hlavně a zajištěna distančními podložkami, aby se při otáčení nepohybovala. Míchačka na beton je instalována ve svislé poloze a motor je zapnutý.
Stav zpracovávaných dílů je za provozu sledován. Chcete-li to provést, zastavte elektromotor a zkontrolujte produkty. V případě potřeby pokračujte v omílání. Pro účinnější odstranění barvy a rzi můžete do kbelíku přidat trochu rozpouštědla.
Pokud neuděláte chybu s výběrem zařízení a vezmete potřebné plnivo, můžete zpracovávat obrobky z různých materiálů, čímž se minimalizuje ruční práce.


