Elektrotermická zařízení, která ohřívají elektricky vodivé materiály tím, že do nich indukují indukované proudy, se nazývají indukční ohřívače. Protože e. d.s. Protože k indukci dochází, když se mění proudy budící elektromagnetické pole, mohou taková zařízení pracovat pouze se střídavým proudem.
Hlavním prvkem indukčních ohřívačů je induktor – cívka, obsahující určitý počet závitů, který při průchodu střídavým proudem vytváří střídavé magnetické pole. Zde dochází k přeměně (nejprve) elektrické energie na energii magnetického pole.
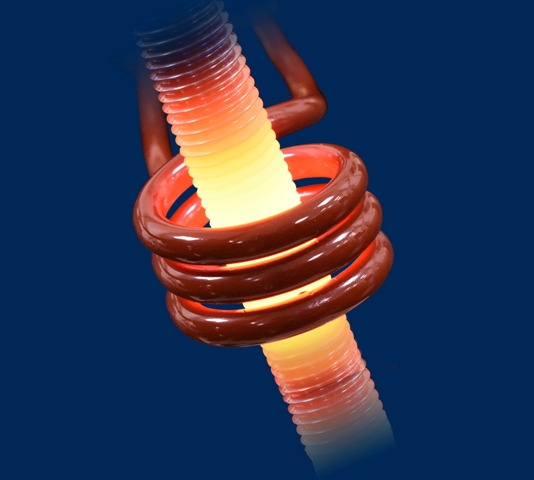
Když je elektricky vodivé těleso vloženo do střídavého magnetického pole, např. v něm indukované. d.s. způsobuje vzhled „sekundárního“ proudu. Dochází k reverzní přeměně (druhé) energie magnetického pole na elektrickou energii.
A konečně sekundární proud indukovaný v zahřátém tělese podle Joule-Lenzova zákona uvolňuje teplo: elektrická energie se mění v tepelnou energii. V důsledku třetí přeměny energie se získává teplo, které zajišťuje ohřev nebo tavení materiálů v indukčních ohřívačích.
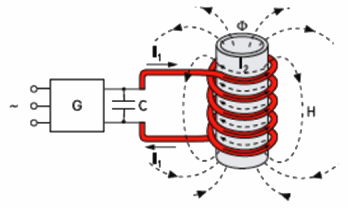
Schéma indukčního ohřevu
Pro provoz indukčních ohřívačů není nutný přímý kontakt zdroje energie s vyhřívaným předmětem, ale je nutná pouze přítomnost magnetického spojení mezi předmětem a induktorem.
Hlavním a nejdelším využitím indukčních ohřívačů v průmyslu je jejich použití jako indukční elektrické pece, určený pro tavení neželezných a železných kovů a jejich slitin. Indukční elektrické pece poskytují vysokou čistotu tavby, protože nevnášejí do taveniny žádné nečistoty.
Indukční elektrické pece navíc vytvářejí rovnoměrný ohřev celé hmoty roztaveného materiálu bez výrazného lokálního přehřívání. Posledně jmenovaná okolnost je velmi důležitá při tavení vícesložkových slitin, jejichž složky mají různé teploty tavení. Při lokálním přehřátí (jako např. v obloukových pecích) dochází v takových slitinách k intenzivnímu vypalování tavitelnějších složek a k narušení původního složení vsázky.
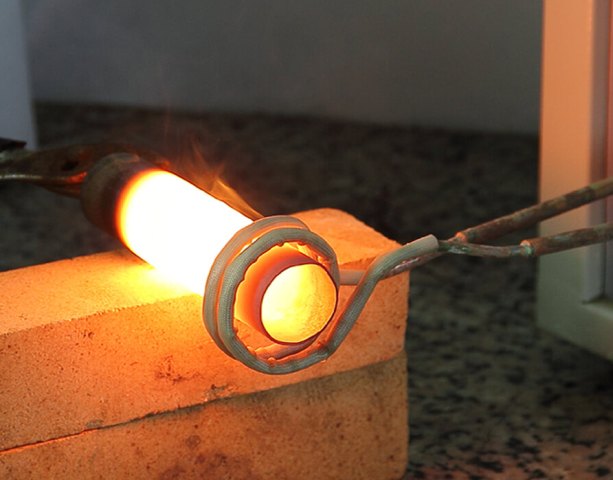
Rozsah použití indukčních ohřívačů není omezen na zařízení pro tavení kovů. Velmi často se v moderní výrobě používá indukční ohřev pro povrchové kalení dílů, při operacích ohýbání trubek a profilového válcování bimetalických výrobků, pro pájení výrobků složité konfigurace atd.
Při ohřevu elektricky vodivých materiálů ve vysokofrekvenčním elektromagnetickém poli hraje důležitou roli přítomnost povrchového efektu. Povrchový efekt je stále výraznější s rostoucí frekvencí napájecího proudu.
Schopnost rychle zahřát pouze horní vrstvy materiálu, nutné pro povrchové kalení, je zcela založena na využití tohoto efektu.
Tloušťka vrstvy, nazývaná „hloubka průniku proudu“, závisí na měrném odporu materiálu, frekvenci proudu a absolutní magnetické permeabilitě.
Navíc volbou takového provozního režimu indukčního ohřívače, který zajišťuje vysokou koncentraci indukovaných proudů v povrchových vrstvách, je možné dosáhnout výrazného zvýšení účinnosti ohřívače.
Hlavní předností metody indukčního povrchového kalení je možnost soustředěného uvolňování tepelné energie v povrchových vrstvách výrobků libovolného tvaru a možnost přenosu energie bez přímého kontaktu mezi ohřívačem a dílem. Rovnoměrný ohřev součástí se složitými konfiguracemi je zajištěn pomocí speciálně tvarovaných induktorů. Obecně tvar induktoru kopíruje obrys součásti.
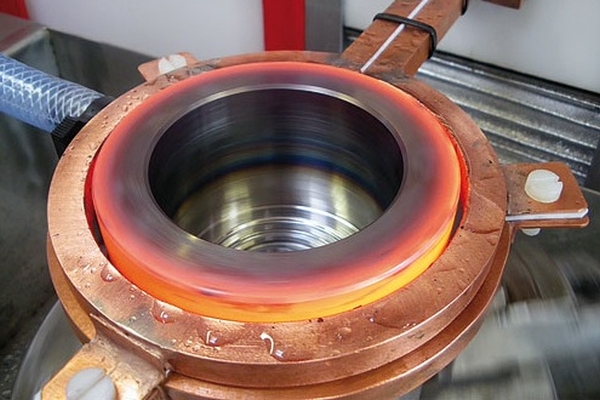
Použití indukčních ohřívačů zpravidla zlepšuje kvalitativní ukazatele technologických operací, zvyšuje produktivitu práce a vytváří podmínky pro přechod výroby na vyšší úroveň s rozsáhlou mechanizací a automatizací procesů.
Indukční ohřev se používá i pro takové běžné operace, jako je tvrdonávar. Nanášení je trvalé spojení vrstvy naneseného kovu se základním kovem.
Obvykle se používá nanášení neželezných kovů a slitin na ocelových a litinových výrobcích. Pro navařování je nutné a postačující roztavit přídavný kov a přivést základní kov na teplotu blízkou bodu tání přídavného materiálu. Výplňový materiál použitý pro povrchovou úpravu může být v jakékoli formě – ve formě tyčí, pásů, třísek atd.
Využití indukčních ohřívacích zařízení v průmyslu není omezeno na probírané příklady, rozsah jejich použití je extrémně široký a každým rokem se zvyšuje.
Významné výhody použití metod indukčního ohřevu – účinnost, všestrannost použití, vysoká kvalita výrobků, zvýšená produktivita práce atd. – umožňují hodnotit tyto metody jako progresivní a indukční ohřívače považovat za nejpokročilejší typ elektrotepelných zařízení.
Telegramový kanál pro ty, kteří se chtějí každý den učit nové a zajímavé věci: Škola pro elektrikáře
Pokud se vám tento článek líbil, sdílejte odkaz na něj na sociálních sítích. Velmi to pomůže rozvoji našeho webu!
Nejpokročilejší typ ohřevu je takový, při kterém se teplo vytváří přímo v ohřívaném tělese. Tento způsob ohřevu se velmi dobře provádí průchodem elektrického proudu tělem. Přímé zařazení vyhřívaného tělesa do elektrického obvodu však není vždy z technických a praktických důvodů možné.
V těchto případech lze dokonalého typu ohřevu dosáhnout pomocí indukčního ohřevu, při kterém teplo vzniká i v samotném ohřívaném tělese, čímž odpadá zbytečná, obvykle velká spotřeba energie ve stěnách topeniště nebo v jiných topných tělesech. Proto i přes relativně nízkou účinnost generování proudů vysokých a vysokých frekvencí je celková účinnost indukčního ohřevu často vyšší než u jiných způsobů ohřevu.
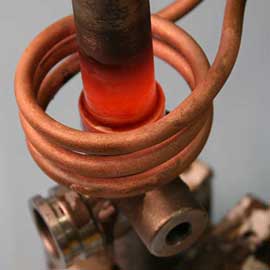
Indukční metoda také umožňuje rychlý ohřev nekovových těles rovnoměrně v celé jejich tloušťce. Špatná tepelná vodivost takových těles vylučuje možnost rychlého zahřátí jejich vnitřních vrstev obvyklým způsobem, tedy přiváděním tepla zvenčí. Při indukční metodě se teplo generuje rovnoměrně jak ve vnější, tak ve vnitřní vrstvě a může dokonce hrozit nebezpečí přehřátí druhé, pokud není provedena nezbytná tepelná izolace vnějších vrstev.
Obzvláště cennou vlastností indukčního ohřevu je možnost velmi vysoké koncentrace energie v ohřívaném tělese, která je snadno přístupná přesnému dávkování. Stejného řádu hustoty energie lze dosáhnout pouze elektrickým obloukem, nicméně tento způsob ohřevu je obtížně ovladatelný.
Vlastnosti a známé výhody indukčního ohřevu vytvořily široké možnosti pro jeho využití v mnoha průmyslových odvětvích. Navíc umožňuje vytvářet nové typy konstrukcí, které nejsou vůbec proveditelné běžnými metodami tepelného zpracování.
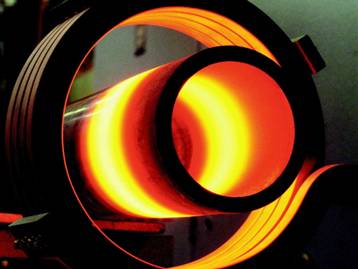
Fyzikální proces
V indukčních pecích a zařízeních se teplo v elektricky vodivém vyhřívaném tělese uvolňuje proudy, které se v něm indukují střídavým elektromagnetickým polem. Dochází zde tedy k přímému vytápění.
Indukční ohřev kovů je založen na dvou fyzikálních zákonech: Faraday-Maxwellův zákon elektromagnetické indukce a Joule-Lenzův zákon. Kovová tělesa (přířezy, díly atd.) jsou umístěna ve střídavém magnetickém poli, které v nich budí vířivé elektrické pole. Indukované emf je určeno rychlostí změny magnetického toku. Pod vlivem indukovaného emf proudí v tělesech vířivé proudy (uzavřené uvnitř těles), které uvolňují teplo podle Joule-Lenzova zákona. Toto EMF vytváří v kovu střídavý proud; tepelná energie uvolněná těmito proudy způsobuje zahřívání kovu. Indukční ohřev je přímý a bezkontaktní. Umožňuje vám dosáhnout teplot dostatečných k roztavení nejhořlavějších kovů a slitin.
Intenzivní indukční ohřev je možný pouze v elektromagnetických polích vysoké intenzity a frekvence, které jsou vytvářeny speciálními zařízeními – induktory. Tlumivky jsou napájeny ze sítě 50 Hz (průmyslové frekvenční nastavení) nebo z jednotlivých zdrojů energie – generátorů a středně a vysokofrekvenčních měničů.
Nejjednodušší induktor nízkofrekvenčních zařízení s nepřímým indukčním ohřevem je izolovaný vodič (podlouhlý nebo vinutý) umístěný uvnitř kovové trubky nebo umístěný na jejím povrchu. Když proud protéká vodičem induktoru, v potrubí se indukují vířivé proudy a ohřívají ho. Teplo z potrubí (může to být i kelímek, nádoba) se předává ohřívanému médiu (voda proudící potrubím, vzduch atd.).
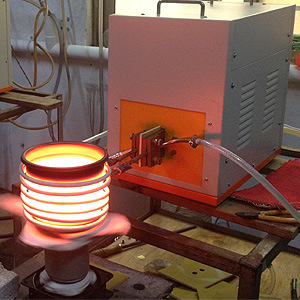
Indukční ohřev a kalení kovů
Nejpoužívanější je přímý indukční ohřev kovů na středních a vysokých frekvencích. K tomuto účelu se používají speciálně navržené tlumivky. Induktor vysílá elektromagnetickou vlnu, která dopadá na zahřívané těleso a je v něm utlumena. Energie absorbované vlny se v těle přeměňuje na teplo. Čím blíže je typ vyzařované elektromagnetické vlny (plochá, válcová atd.) tvaru tělesa, tím vyšší je účinnost ohřevu. K ohřevu plochých těles se proto používají ploché induktory a k ohřevu válcových obrobků válcové (solenoidové) induktory. Obecně mohou mít složitý tvar, kvůli nutnosti koncentrovat elektromagnetickou energii v požadovaném směru.
Charakteristickým rysem indukčního vstupu energie je schopnost regulovat prostorové umístění zóny toku vířivých proudů.
Za prvé, vířivé proudy proudí v oblasti pokryté induktorem. Ohřívá se pouze ta část těla, která je v magnetickém spojení s induktorem, bez ohledu na celkové rozměry těla.
Za druhé, hloubka zóny cirkulace vířivých proudů a následně zóny uvolňování energie závisí mimo jiné na frekvenci indukčního proudu (při nízkých frekvencích se zvyšuje a se zvyšující se frekvencí klesá).
Účinnost přenosu energie z induktoru na ohřívaný proud závisí na velikosti mezery mezi nimi a roste, jak se zmenšuje.
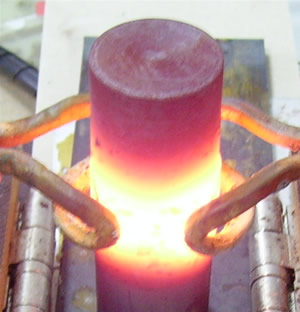
Indukční ohřev se používá pro povrchové kalení ocelových výrobků, přes ohřev pro plastickou deformaci (kování, lisování, lisování atd.), tavení kovů, tepelné zpracování (žíhání, popouštění, normalizace, kalení), svařování, navařování a pájení kovy.
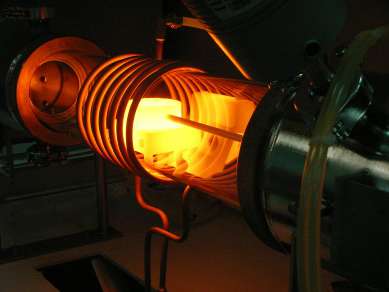
Nepřímý indukční ohřev se používá k ohřevu procesních zařízení (potrubí, nádob atd.), ohřevu kapalných médií, sušení nátěrů a materiálů (například dřeva). Nejdůležitějším parametrem instalací indukčního ohřevu je frekvence. Pro každý proces (povrchové kalení, ohřevem) existuje optimální frekvenční rozsah, který poskytuje nejlepší technologický a ekonomický výkon. Pro indukční ohřev se používají frekvence od 50Hz do 5MHz.
Výhody indukčního ohřevu
1) Přenos elektrické energie přímo do ohřívaného tělesa umožňuje přímý ohřev materiálů vodičů. Zároveň se zvyšuje rychlost ohřevu ve srovnání s nepřímými instalacemi, ve kterých je produkt ohříván pouze z povrchu.
2) Přenos elektrické energie přímo do ohřívaného tělesa nevyžaduje kontaktní zařízení. To je výhodné v podmínkách automatizované výroby výrobní linky, při použití vakua a ochranných pomůcek.
3) Díky jevu povrchového efektu se v povrchové vrstvě ohřívaného produktu uvolňuje maximální výkon. Indukční ohřev během kalení proto zajišťuje rychlý ohřev povrchové vrstvy produktu. To umožňuje získat vysokou tvrdost povrchu součásti s relativně viskózním jádrem. Proces povrchového indukčního kalení je rychlejší a ekonomičtější než jiné způsoby povrchového kalení výrobku.
4) Indukční ohřev ve většině případů umožňuje zvýšit produktivitu a zlepšit pracovní podmínky.
Indukční tavicí pece
Indukční pec nebo zařízení lze považovat za druh transformátoru, ve kterém je primární vinutí (induktor) připojeno ke zdroji střídavého proudu a samotné ohřívané těleso slouží jako sekundární vinutí.
Pracovní proces indukčních tavicích pecí je charakterizován elektrodynamickým a tepelným pohybem tekutého kovu v lázni nebo kelímku, což přispívá k získání kovu homogenního složení a jeho stejnoměrné teplotě v celém objemu, jakož i nízkého kovového odpadu (několikrát méně než v obloukových pecích).
Indukční tavicí pece se používají při výrobě odlitků, včetně tvarových, z oceli, litiny, neželezných kovů a slitin.
Indukční tavicí pece lze rozdělit na průmyslové frekvenční kanálové pece a průmyslové, středně a vysokofrekvenční kelímkové pece.
Kanálová indukční pec je transformátor, obvykle průmyslové frekvence (50 Hz). Sekundární vinutí transformátoru je cívka roztaveného kovu. Kov je uzavřen v žáruvzdorném prstencovém kanálu.
Hlavní magnetický tok indukuje EMF v kovu kanálu, EMF vytváří proud, proud ohřívá kov, proto je indukční kanálová pec podobná transformátoru pracujícímu v režimu zkratu.
Induktory kanálových pecí jsou vyrobeny z podélné měděné trubky, jsou chlazené vodou, kanálová část nístějového kamene je chlazena ventilátorem nebo z centralizovaného vzduchového systému.
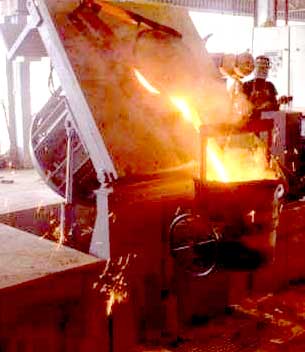
Kanálové indukční pece jsou navrženy pro nepřetržitý provoz se vzácnými přechody z jednoho druhu kovu do druhého. Kanálové indukční pece se používají hlavně pro tavení hliníku a jeho slitin, jakož i mědi a některých jejích slitin. Další řady pecí jsou specializované jako mísiče pro udržování a přehřívání tekuté litiny, neželezných kovů a slitin před litím do forem.
Provoz indukční kelímkové pece je založen na absorpci elektromagnetické energie z vodivé vsázky. Klec je umístěna uvnitř válcové cívky – induktoru. Z elektrického hlediska je indukční kelímková pec vzduchový transformátor nakrátko, jehož sekundárním vinutím je vodivá náplň.
Indukční kelímkové pece se používají především k tavení kovů na tvarové odlitky v dávkovém režimu a také, bez ohledu na provozní režim, k tavení některých slitin, jako je bronz, které mají škodlivý vliv na vyzdívku kanálových pecí.
Telegramový kanál pro ty, kteří se chtějí každý den učit nové a zajímavé věci: Škola pro elektrikáře
Pokud se vám tento článek líbil, sdílejte odkaz na něj na sociálních sítích. Velmi to pomůže rozvoji našeho webu!


