Během stavebních nebo opravárenských prací je často potřeba vyrábět kovové díly. Prvky z tenkého plechu se používají při montáži plotů a plotů, vpustí, stok, rámových konstrukcí atd.
Při průmyslové výrobě takových výrobků se používají moderní automatizované stroje, které zajišťují přesné ohýbání řízenou silou podle předem nanesených značek. Doma však k takovému zařízení není přístup, takže pro ohýbání musíte použít ty nejprimitivnější technologie. To znamená, že bude možné ohnout kov podél obrysu, ale kvalita výrobku bude rozhodně nižší než kvalita podobného dílu vyrobeného v továrně.
Obecné informace o ohýbání plechů
Ohýbání kovů je poměrně oblíbená technologie zpracování. Za hlavní výhodu se považuje zachování struktury samotného kovu – absence svaru zvyšuje pevnost a snižuje pravděpodobnost koroze. Při použití obrobků o malé tloušťce není nutné zahřívání před ohýbáním – i bez předchozího zvýšení teploty obrobek snadno získá požadovaný tvar.
Poznámka! Tvrdé materiály – uhlíkové oceli, dural a analogy – jsou mnohem méně náchylné k ohýbání za studena. Používají se však poměrně zřídka, takže nejčastěji musíte ohýbat pozinkovaný ocelový nebo hliníkový plech. Také měkké druhy kovů a slitin, jako je mosaz nebo měď, se dobře hodí pro domácí zpracování.
V závislosti na tom, jaký profil potřebujeme získat, se ohýbání rozlišuje:
- Jediný roh
- Víceúhelník
- ve tvaru U
- Radiální
Tahové ohýbání je samostatná technologie, která se používá při výrobě dílů s malými průměry a velkými poloměry ohybu. Při výrobě takových dílů vlastníma rukama je proces kombinován s operacemi, jako je řezání nebo děrování.
Pro ruční ohýbání se používají válečkové/tvarovací stroje nebo ruční nářadí. Ruční ohýbání kovu je poměrně pracný úkol a vyžaduje péči. Hlavními nástroji mistra jsou kleště, palička a gumové kladivo.
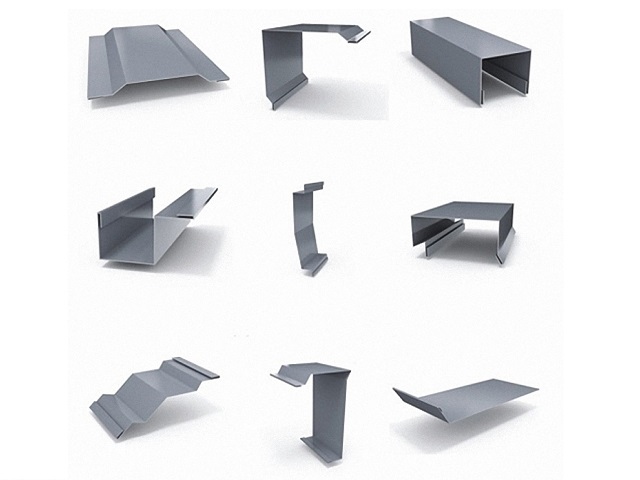
Jak se ohýbat v pravém úhlu
Pokud máte šablonu (vystačí téměř jakýkoli obdélníkový předmět s dostatečnou pevností a požadovanou velikostí), ohýbání kovu v pravém úhlu nevyžaduje prakticky žádné dovednosti. Ano, výsledek bude mít daleko k průmyslovému, ale obecně je možné pás plechu ohnout.
Sada nástrojů k vyřešení problému:
Poznámka! Při výrobě obrobku je nutné vytvořit rezervu. Pro každý ohyb – 0,5 mm plus další milimetr pro záhyby na obou stranách.
- Obrobek je umístěn ve svěráku se čtverci. Upněte ji podél linie ohybu a zpracujte ji kladivem. Při zpracování je třeba zajistit, aby hlava kladiva (i při použití dřevěné paličky) nezanechávala stopy na kovu.
- Po zpracování se obrobek rozloží ve svěráku, upne rámem a blokem a vytvoří se druhá strana. Část se vytáhne, změří se požadovaná délka stran a vytvoří se ohyby podél dna.
- Správnost úhlu se kontroluje pomocí čtverce nebo šablony. V případě potřeby se díl upraví kladivem a zajistí, aby všechny úhly byly přesně 90°. Při rovnání je obrobek také upnut blokem a rámem, protože při zavěšení nebude možné vyrovnat roviny.
Výhody a nevýhody této metody
Výhoda tohoto přístupu je zřejmá – kov můžete ohýbat do pravého úhlu pomocí těch nejjednodušších nástrojů, které má každý řemeslník. Ale ruční ohýbání má také mnoho nevýhod:
- I při nejpečlivější práci zanechává kladivo na kovu stopy, což urychluje proces koroze.
- Přesnost ohybu bude nízká – ani přísná kontrola nezajistí dokonalé sladění označovací čáry a čáry. Podél kterého se bude kov ohýbat.
- Rychlost práce je extrémně nízká, takže i s vysoce kvalifikovaným řemeslníkem zabere výroba několika dílů téměř celý den.
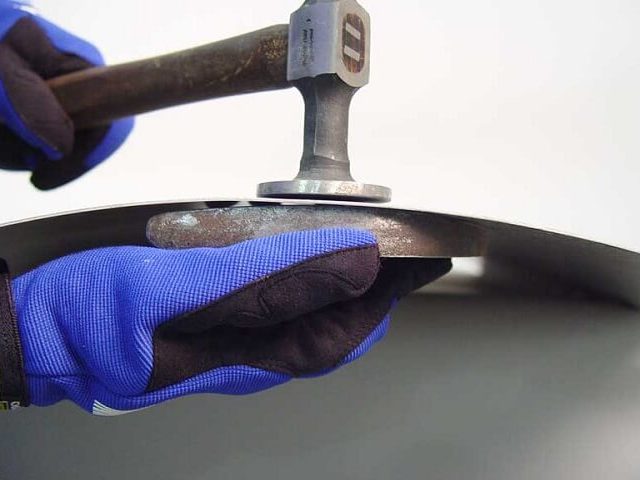
Ohýbání plechu kladivem
Kladivo a kleště (nebo svorky) jsou nejjednodušší nástroje, které má každý řemeslník. A přesto s jejich pomocí můžete ohýbat plechy. Maximální tloušťka kovu, který lze tímto způsobem zpracovat, je 1,2 mm. Nejjednodušší způsob je ohnout kov v pravém úhlu, ale pokud máte šablonu, můžete obrobku dát téměř jakýkoli profil:
- Jako podpěra se používá silná deska nebo dřevěný blok.
- V přípravné fázi je díl označen a zřetelně nakreslena čára ohybu.
- Kov se uchopí kleštěmi tak, aby jejich konce dopadly přesně na čáru značení.
- Okraj kovového polotovaru se postupně ohýbá nahoru. Dále se kleště pohybují podél značek a operace se opakuje.
- Po dokončení hrubého ohýbání se díl umístí na šablonu (pro pravoúhlé ohýbání blok). Obrobek dostává požadovaný tvar údery kladiva a přesnost ohýbání se kontroluje pomocí čtverce.
Poznámka! K úderu se používá gumová palička nebo palička. Při použití kovového kladiva jsou údery aplikovány pouze přes desku vyrobenou z nestlačitelného materiálu, například textolitu. Nárazy kov na kov vedou k poškození sběračů a zrychlené korozi.
Ohýbání plechů do tloušťky 2 mm lze provádět na stole nebo pracovním stole, nejlépe s kovovými rohy:
- Kov je umístěn tak, aby značkovací čára padala na okraj.
- Pod zpracovávaný materiál je umístěn ocelový roh (pokud není okraj stolu svázán).
- Pomocí kladiva se hrana obrobku ohne dolů a poté se vyrovná.
Další technika ohýbání plechu:
- Plech je upnut ve svěráku pomocí dvou dřevěných špalíků.
- Ohýbání se provádí pomocí kladiva, poklepáním na kov z jednoho konce na druhý.
- Zároveň je okraj plechu nasměrován dolů, takže nakonec zcela spočívá na bloku zajištěném ve svěráku.
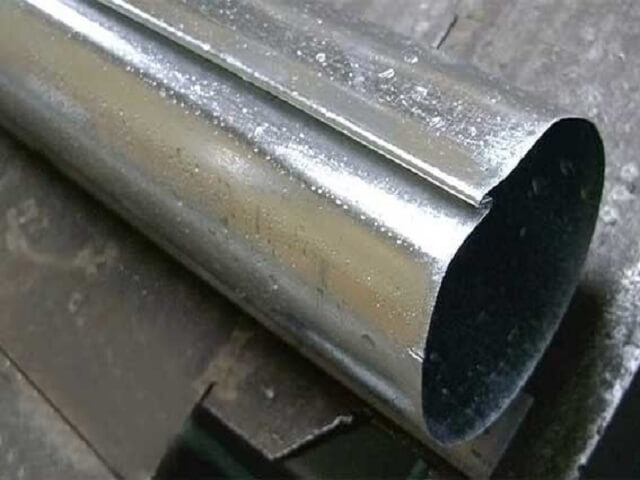
Výroba potrubí pomocí ručního nářadí
Existuje několik poměrně jednoduchých způsobů, jak ohnout kovový plech do trubky bez použití stroje. Nejlepší je použít přířez vhodného průměru – v této tyči se téměř vždy objeví silnostěnný kus jiné trubky. Tímto způsobem se obvykle vyrábí potrubí do metrové délky bez vysokých požadavků na přesnost průměru – například prvky drenážního systému.
Potrubí se ohýbá takto:
- Na podlahu se položí plech a z něj se odřízne kus požadované délky.
Poznámka! Pro výpočet šířky plechu se požadovaný průměr trubky vynásobí 3,14. Na šev je nutné přidat 30 mm, jinak se průměr trubky zmenší v důsledku spojování okrajů.
- Dvojice trubek je přivařena k polotovaru na obou stranách navzájem kolmo. Páčidlo by mělo být volně zasunuto do jejich otvorů.
- K použití zařízení je zapotřebí úsilí tří lidí. Polotovar je umístěn na okraji listu. Jedna osoba stojí nahoře, další dva přišroubují kov na polotovar a otočí páčidlo o 90 stupňů.
- Takto se sroluje plech po celé délce, zbývající hrana se zatluče. Šev je zajištěn svařováním.
Poznámka! Poloměr ohybu plechu závisí na jeho tloušťce a způsobu výroby. Ocel válcovaná za tepla je vhodnější pro trubky, profilové výrobky jsou vyrobeny z oceli válcované za studena.
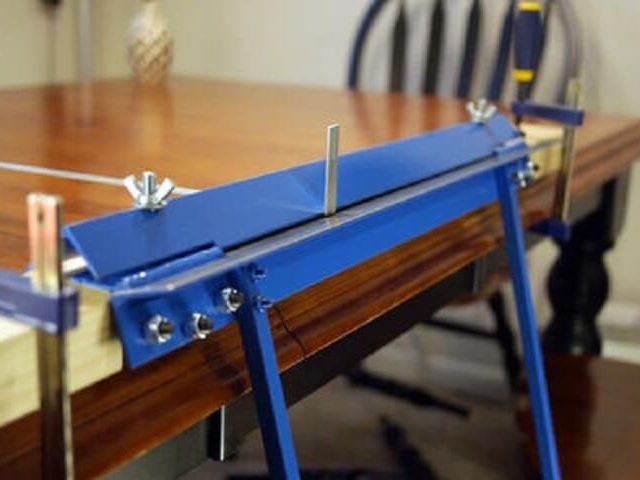
Výroba ohýbačky plechu vlastníma rukama
Ruční ohýbačky plechů umožňují alespoň částečně optimalizovat proces zpracování kovů. Právě ruční ohýbačky plechu používají řemeslní výrobci kovových dílů na ploty, stropy, fasády atd. kvalita zpracování je vyšší než u ručního ohýbání, ale nižší (několikanásobně) ve srovnání s použitím automatizovaného zařízení.
Řemeslníci, kteří nemají ruční ohýbačku plechu, ji velmi často vyrábějí z odpadových dílů. V zásadě může takové zařízení také fungovat – ale produkty, které budou s jeho pomocí vyrobeny, pravděpodobně dlouho nevydrží.
Pro domácí montáž ohýbačky plechu budete potřebovat:
- I-nosník 80 mm,
- roh 80 mm
- spojovací materiál
- smyčka
- svorky,
- pár rukojetí.
Konstrukce je upevněna na stabilním stole nebo pracovním stole – základna by měla být co nejstabilnější a nehybná. Montáž se provádí pomocí svářečky:
- Základem ohýbačky plechu je I-nosník. K nosníku je dvěma šrouby přišroubován roh, který drží obrobek během procesu ohýbání.
- Tři dveřní závěsy jsou připevněny pod roh pomocí svařování (měly by být poměrně masivní). Jejich druhá smyčka je přivařena přímo k rohu.
- Aby se stroj při ohýbání plechu snadno otáčel, jsou k němu na obou stranách připevněny rukojeti.
Hotový stroj je připevněn ke stolu pomocí svorek. Pevná instalace je také možná, ale taková fixace je nepohodlná. Zařízení funguje velmi jednoduše:
- Před položením obrobku se roh odšroubuje nebo zvedne.
- Kovový plech oříznutý na míru se přitlačí a vyrovná podél okraje.
- Pro ohýbání se stroj otáčí za rukojeti.
Hlavní nevýhodou takového zařízení je, že lze ohýbat pouze poměrně měkký kov s minimální tloušťkou plechu. I při ohýbání pozinkovaných ocelových plechů od tloušťky 0,5 mm bude zapotřebí značné síly a úhel ohybu sám o sobě nemusí být dostatečně rovnoměrný a jasný.
Nevýhody ručního tváření tenkých plechů
Všechny uvedené způsoby lze považovat pouze za pomocné – jsou nevhodné pro jakoukoliv hromadnou výrobu kovových výrobků. I při použití ruční ohýbačky plechů existuje řada nevýhod, které nelze ignorovat.
- Schopnost pracovat pouze s tenkým kovem – již při tloušťce 0,7-1 mm začínají prakticky nezničitelné problémy a kvalita ohýbání se stává nepředvídatelnou.
- Nemožnost zpracování kvalitního kovu s vysokou pevností a tuhostí.
- Možnost tvarování pouze nejjednodušších profilů – L, U, oblouk. Je obtížné nebo dokonce nemožné vytvořit složitý profil s četnými výztužnými žebry a technologickými policemi pomocí primitivního zařízení.
- Existuje vysoké riziko poškození kovu v místě ohybu vzhledem k tomu, že při zpracování není možné dávkovat sílu na materiál. Výsledkem je pokles pevnosti v ohybu, vysoké riziko koroze.
Poznámka! Tímto způsobem je téměř nemožné ohýbat kov potažený polymerem – polymer se v důsledku nárazu odloupne.
- Nízká přesnost ohýbání – i při přísné kontrole může každý úder způsobit posunutí obrobku a deformaci profilu.
Praxe používání ručního nářadí a primitivních strojů na ohýbání plechu při výrobě kovových výrobků může být tedy považována za přijatelnou pouze tehdy, pokud jsou výsledné díly používány nekomerčně. Rukodělná výroba takto získaných produktů je téměř vždy spojena se silným poklesem kvality. A tento pokles bude patrný jak bezprostředně po uvolnění dílu (deformace, nesoulad ve velikosti), tak po určité době po zahájení provozu (snížení spolehlivosti upevnění, koroze).
Při výrobě výrobků z plechů je naléhavá potřeba plech rovnoměrně ohýbat na zadané rozměry. S ohýbačkou plechu je práce mnohem jednodušší, ale ne všichni řemeslníci mají takové zařízení. Existuje snadný způsob, jak to udělat bez speciálního vybavení nebo nástrojů.
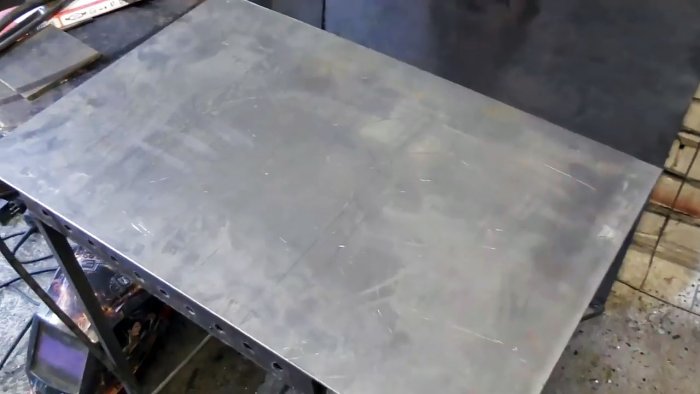
Co potřebujete mít
Budete potřebovat měřicí nástroje, brusku s kameny o tloušťce 1 mm a 2 mm. Z bezpečnostních důvodů jsou nutné speciální brýle. Budeme ohýbat ocelový plech tloušťky 2 mm, rozměry volíme v závislosti na délce a šířce sítě s přihlédnutím k velikosti ohybů. Musí být ohnut na jakýkoli plochý profil pomocí kovového kladiva.
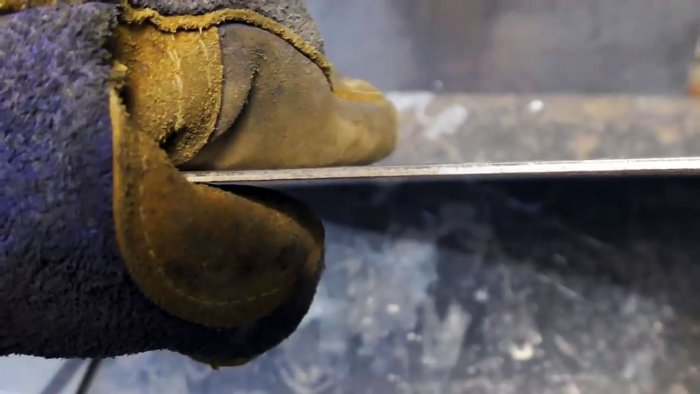
Technologie ohýbání plechu jako příklad
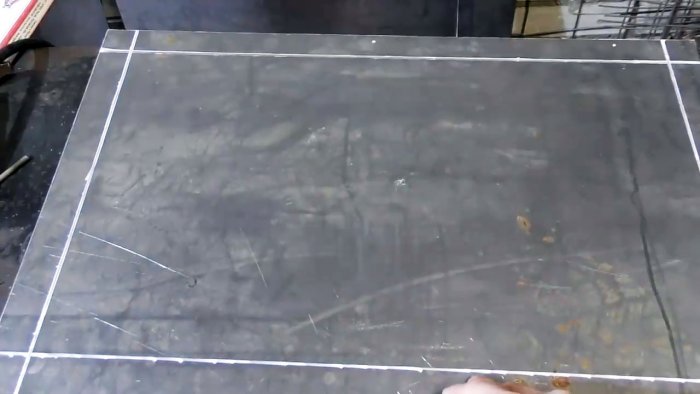
Udělejte značky na listu. Pro každý ohyb je poskytnuto 35 mm, pro ohyb se doporučuje odečíst od tohoto rozměru 4 mm. Podle toho musíte na plech nakreslit obdélník 508×308 mm, ohyby budou dlouhé 31 mm. Nakreslete čáry pod pravítkem.
Aby bylo možné plech snadno ohýbat, je nutné vyříznout malé drážky. Nasaďte si ochranné brýle nebo masku a pomocí brusky plynule procházejte po liniích, hloubka řezu je přibližně jeden milimetr, ale ne více. Tloušťka kotouče 1 mm.
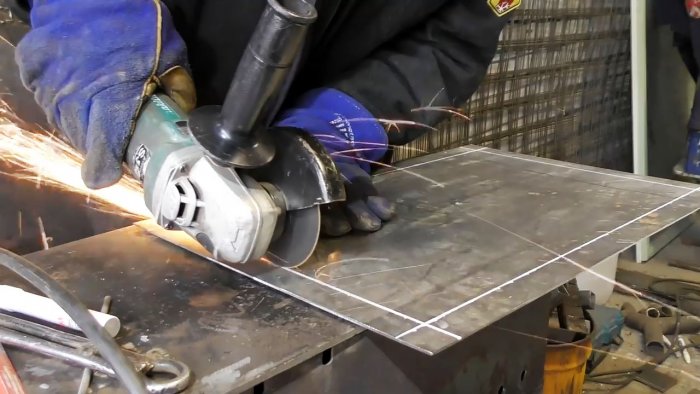
- S tenkým kotoučem se mnohem snáze pracuje, poskytuje rovnoměrný řez a snáze se ovládá hloubka.
- Široký kotouč zvyšuje zářez, což umožňuje ohýbat kov, aniž by se opíral o okraje.
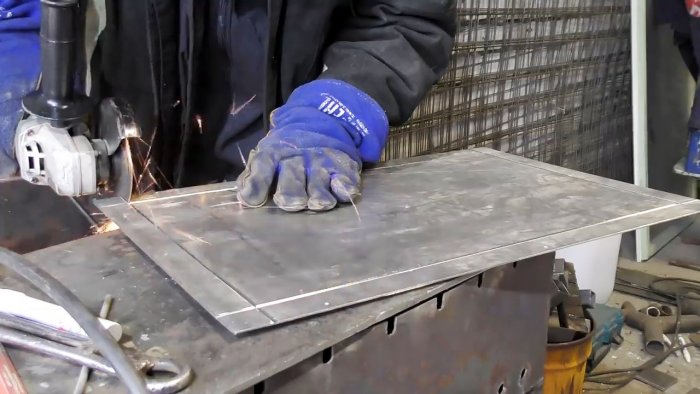
Začněte ohýbat list. Umístěte jej přesně podél linie řezání na profilu, ohněte nejprve jednu stranu, poté opačnou.
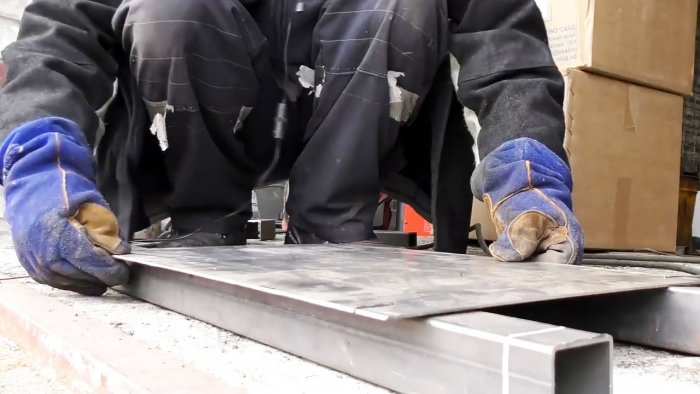
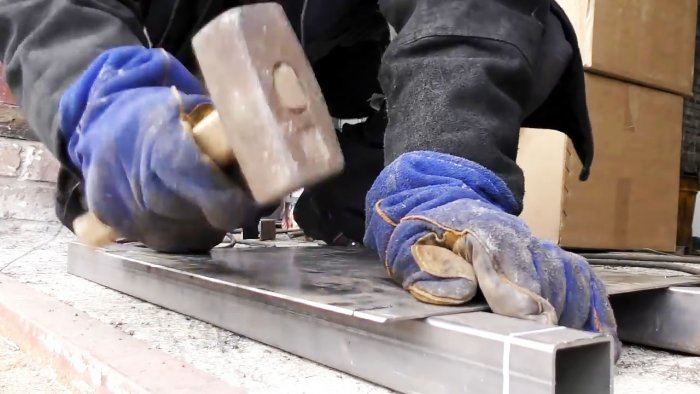
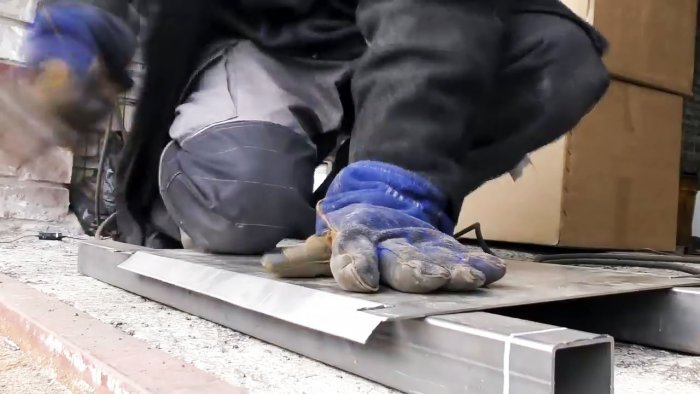
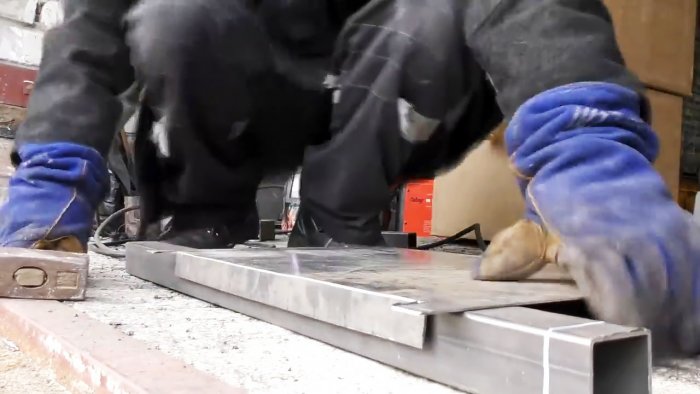
Opakujte operace se zbývajícími okraji listu. Pokud čára není dokonalá, položte díl na jeho okraj a ořízněte problémové oblasti.
Zkontrolujte produkt. Vše je v pořádku – zbylé ocasy odřízněte bruskou.
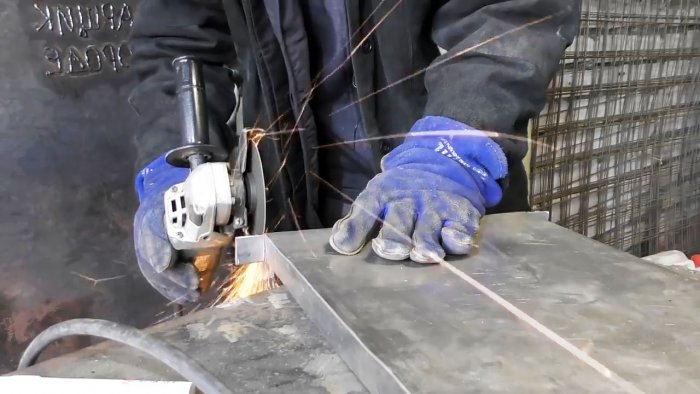
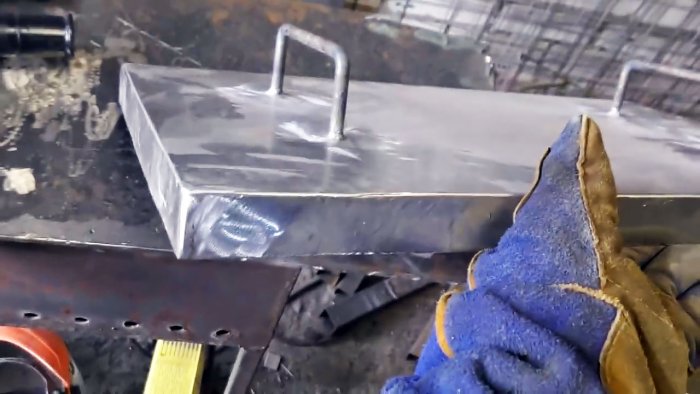
Vyvařte řezané oblasti v rozích. Pomocí brusky odstraňte vodní kámen, kovové skvrny a ostré hrany a dejte mu prodejný vzhled.
Závěr
Předběžným řezáním je dosaženo rovnoměrného ohybu; podél těchto linií se kov ohýbá mnohem rychleji a silné hrany se nedeformují. Pomocí této metody můžete ohýbat tlusté plechy tak, aby vyhovovaly různým produktům.


