OMD neboli tváření kovů je možné díky skutečnosti, že tyto materiály jsou vysoce tažné. V důsledku plastické deformace lze z kovového obrobku získat hotový výrobek, jehož tvar a rozměry odpovídají požadovaným parametrům. Tváření kovů tlakem, které lze provádět různými technologiemi, se aktivně využívá k výrobě výrobků používaných ve strojírenství, letectví, automobilovém průmyslu a dalších průmyslových odvětvích.
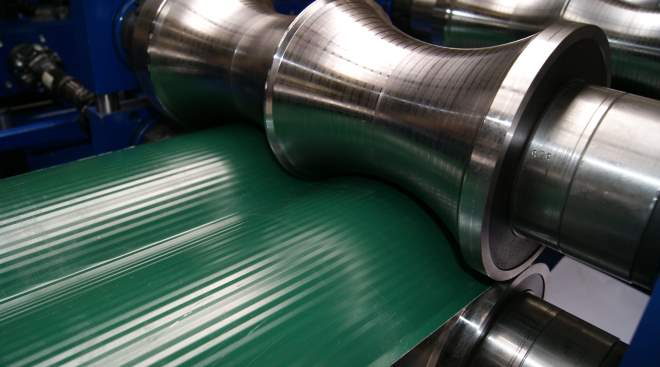
Tváření plechu na válcovacím stroji
Fyzika procesu tváření kovů
Podstatou tlakového zpracování kovů je, že jejich atomy takového materiálu mohou při vnější zátěži, jejíž hodnota přesahuje hodnotu jeho meze pružnosti, zaujímat nové stabilní pozice v krystalové mřížce. Tento jev, který doprovází lisování kovů, se nazývá plastická deformace. V procesu plastické deformace kovu se mění nejen jeho mechanické, ale i fyzikálně chemické vlastnosti.
V závislosti na podmínkách, za kterých se OMD vyskytuje, může být studená nebo horká. Jejich rozdíly jsou následující:
- Opracování kovu za tepla se provádí při teplotě, která je vyšší než teplota jeho rekrystalizace.
- Zpracování kovů za studena se provádí při teplotě nižší, než je teplota, při které dochází k jejich rekrystalizaci.
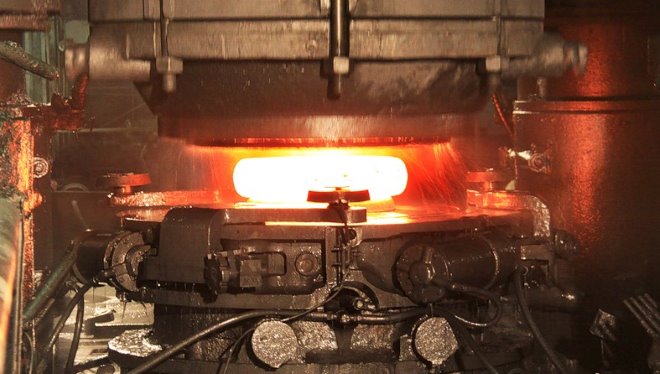
Kování rozžhaveného sochoru kladivem – druh tváření kovu za tepla
Typy zpracování
Kov zpracovaný tlakem v závislosti na použité technologii podléhá:
- válcování;
- kování;
- lisování;
- výkres;
- objemové ražení;
- lisování plechů;
- kombinované zpracování.
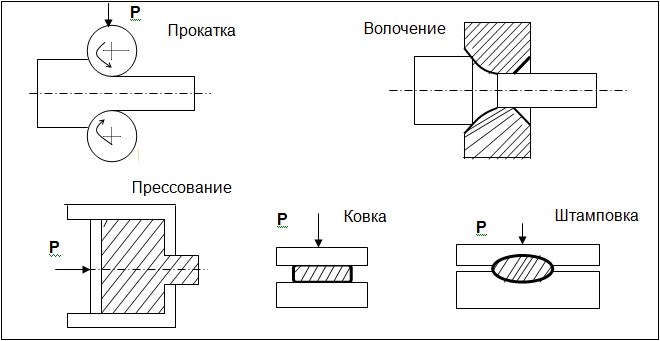
Hlavní typy tlakového zpracování kovů
Válcování
Válcování je tlaková úprava kovových polotovarů, při které na ně působí válcovací válce. Účelem takové operace, která vyžaduje použití specializovaného zařízení, je nejen snížit geometrické parametry průřezu kovové součásti, ale také jí dát požadovanou konfiguraci.
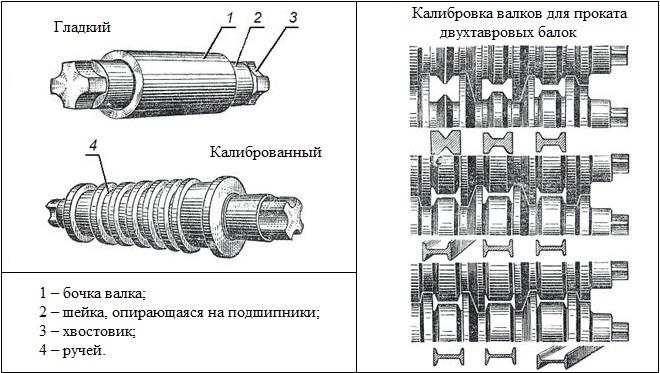
Válcování kovů se dnes provádí třemi technologiemi, jejichž praktická realizace vyžaduje odpovídající vybavení.
Jedná se o válcování, které je jednou z nejoblíbenějších metod zpracování této technologie. Podstata tohoto způsobu zpracování kovu tlakem spočívá v tom, že obrobek procházející mezi dvěma válci rotujícími v opačných směrech je stlačen na tloušťku odpovídající mezeře mezi těmito pracovními prvky.
Podle této technologie jsou rotační kovová tělesa zpracovávána tlakem: koule, válce atd. Tento typ zpracování neznamená, že se obrobek pohybuje v translačním pohybu.
Jedná se o technologii, která je něco mezi podélným a příčným válcováním. S jeho pomocí se zpracovávají především duté kovové polotovary.
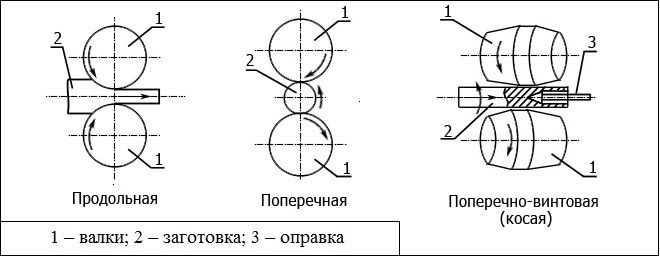
Druhy válcování kovů
Kování
Taková technologická operace jako kování se týká vysokoteplotních metod tlakového zpracování. Před kováním je kovová část vystavena ohřevu, jehož velikost závisí na značce kovu, ze kterého je vyrobena.
Kovový kov lze zpracovat několika způsoby, mezi které patří:
- kování prováděné na pneumatických, hydraulických a parovzdušných zařízeních;
- lisování;
- ruční kování.
Při strojním a ručním kování, které se často nazývá volné kování, není díl, který se nachází v zóně zpracování, ničím omezen a může zaujímat jakoukoli prostorovou polohu.
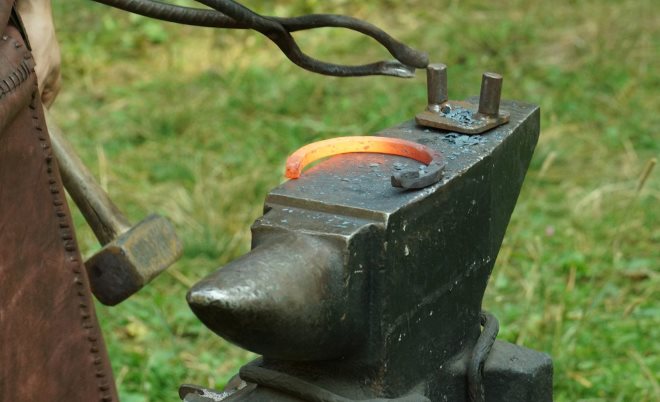
Ruční kování se používá v kovářských dílnách k výrobě malého množství výrobků
Stroje a technologie tváření kovů metodou ražení předpokládají, že obrobek je předběžně uložen v matrici razidla, což brání jeho volnému pohybu. Výsledkem je, že díl má přesně takový tvar, jaký má dutina matrice razítka.
Kování, které je jedním z hlavních druhů tváření kovů, se používá především v kusové a malosériové výrobě. Při provádění takové operace se vyhřívaná část umístí mezi nárazové části kladiva, které se nazývají úderníky. V tomto případě mohou roli podpůrných nástrojů hrát:
- běžná sekera:
- zvlnění různých typů;
- válcování.
Stiskněte
Při provádění takové technologické operace, jako je lisování, je kov vytlačen z dutiny matrice speciálním otvorem v ní. V tomto případě je síla potřebná k provedení takového vytlačování vytvářena výkonným lisem. Lisování se provádí hlavně u dílů, které jsou vyrobeny z kovů, které jsou vysoce křehké. Lisováním se ze slitin na bázi titanu, mědi, hliníku a hořčíku získávají výrobky s dutým nebo plným profilem.
Lisování, v závislosti na materiálu výroby obrobku, může být prováděno za studena nebo za tepla. Díly, které jsou vyrobeny z tvárných kovů, jako je čistý hliník, cín, měď atd., nejsou před lisováním podrobeny předehřevu. V souladu s tím se křehčí kovy, které v chemickém složení obsahují nikl, titan atd., lisují pouze po předehřátí jako samotný obrobek a použitý nástroj.
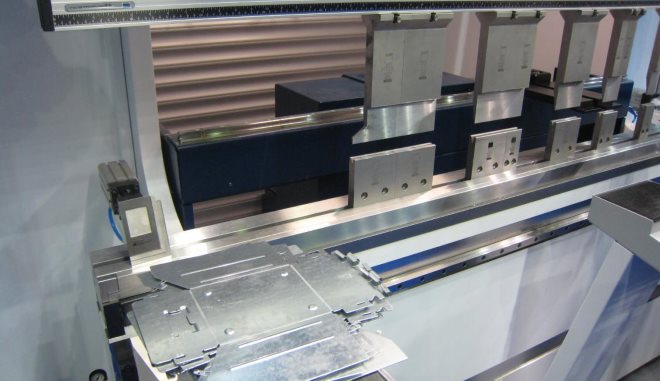
Lisovna za studena na plechové výrobky
Lisování, které lze provádět na výměnných lisovacích zařízeních, umožňuje výrobu kovových dílů různých tvarů a velikostí. Mohou to být výrobky s vnějšími nebo vnitřními výztuhami, s profilem, který je konstantní nebo odlišný v různých částech součásti.
Výkres
Hlavním nástrojem, kterým se provádí taková technologická operace, jako je tažení, je matrice, nazývaná také matrice. Během procesu tažení se kulatý nebo tvarovaný kovový polotovar protáhne otvorem v matrici, čímž se vytvoří produkt s požadovaným profilem průřezu. Nejvýraznějším příkladem použití takové technologie je proces výroby drátu, který zahrnuje obrobek o velkém průměru, který je postupně protahován řadou zápustek, až se nakonec změní na drát požadovaného průměru.
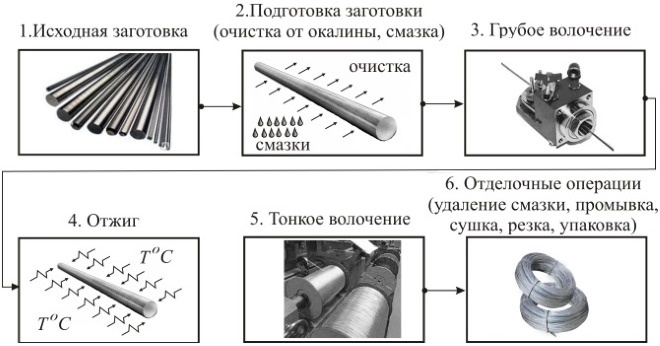
Technologické postupy výroby drátu tažením
Výkres je klasifikován podle řady parametrů. Takže by to mohlo být:
- suché (pokud se provádí pomocí mýdlových třísek);
- mokrý (pokud je k jeho realizaci použita mýdlová emulze).
Podle stupně čistoty tvarovaného povrchu může být kreslení:
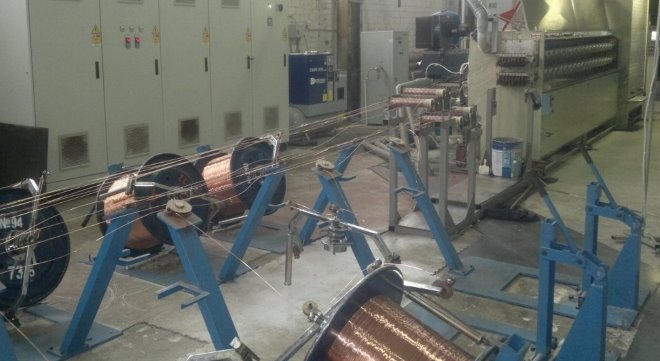
Tažená čára měděného drátu
Podle množství přechodů je kresba:
- singl, proveden v jednom průchodu;
- vícenásobné, prováděné v několika průchodech, v důsledku čehož se postupně zmenšují rozměry průřezu zpracovávaného obrobku.
Podle teplotního režimu může být tento typ tlakového zpracování kovu:
Rozměrové ražení
Podstatou tohoto způsobu tváření kovů, jako je lisování v zápustce, je, že výroba produktu požadované konfigurace se provádí pomocí razníku. Vnitřní dutina, která je tvořena konstrukčními prvky zápustky, omezuje tok kovu v zbytečném směru.
V závislosti na provedení mohou být matrice otevřené nebo uzavřené. U otevřených zápustek, jejichž použití umožňuje nedodržení přesné hmotnosti zpracovávaného obrobku, je mezi jejich pohyblivými částmi vytvořena speciální mezera, do které lze vytlačit přebytečný kov. Mezitím použití lisovacích nástrojů s otevřeným typem nutí specialisty zabývat se odstraňováním výronů, které se tvoří podél obrysu hotového výrobku v procesu jeho formování.
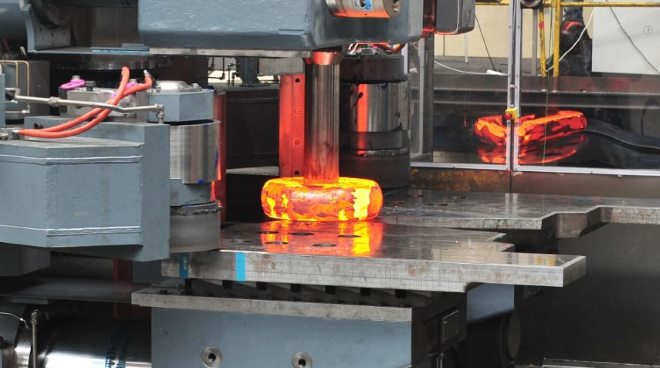
Charakteristickým rysem lisování za tepla je účinek vysoké teploty, v důsledku čehož se obrobek deformuje a získává tvar raznice
Mezi konstrukčními prvky zápustek uzavřeného typu není taková mezera a tvorba hotového výrobku probíhá v uzavřeném prostoru. Aby bylo možné kovový obrobek zpracovat takovou matricí, je třeba přesně vypočítat jeho hmotnost a objem.
archové ražení
Pomocí lisování plechu se z plechu vyrábějí hotové výrobky. V závislosti na tom, jaký výsledek je třeba dosáhnout v procesu provádění takové technologické operace, se lisování rozlišuje:
- dělení (řezání, řezání a děrování);
- tvarování (ohýbání, tažení, rozdělování, lemování, zapichování atd.).
K provádění lisování archů se používají hydraulické nebo klikové lisy, jejichž pracovními orgány jsou razidla skládající se z matrice a razníku.
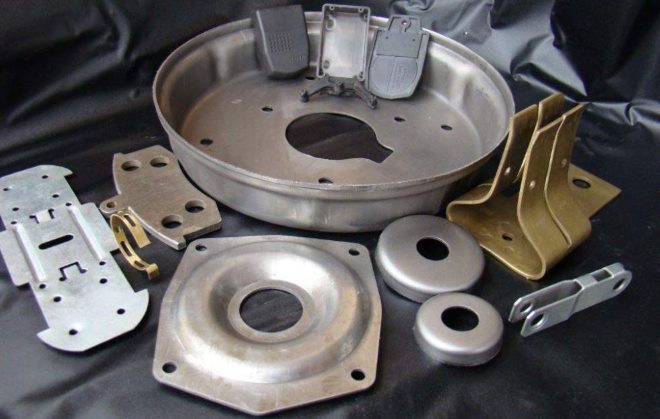
Ukázky výrobků vyrobených archovou ražbou
Kvalita hotového výrobku, kterou zajišťuje plechové ražení, umožňuje nevystavovat jej následnému obrábění. Aby byla zajištěna tato kvalita, musí být matrice a razník dobře navrženy a vyrobeny s vysokým stupněm přesnosti.
Lisování plechů je jednou z nejběžnějších technik tváření kovů, která se aktivně používá téměř ve všech průmyslových odvětvích. Zejména touto technologií se vyrábějí jak nejmenší díly radioelektronických zařízení, tak masivní karoserie vozidel.
Abychom lépe porozuměli metodám tváření kovů, video je demonstruje velmi podrobně.
Обработка металлов давлением заключается в пластическом необратимом изменении геометрии под действием прилагаемого извне усилия. Подобная деформация возможна только с высокопластичным материалом, который в ходе обработки приобретает форму и линейные размеры, соответствующие поступившим от заказчика рабочим чертежам.
Při přípravě na deformaci se tažnost obrobků zvyšuje předehřevem, jehož intenzita a režim závisí na vlastnostech konkrétní slitiny.

Обработка металла с помощью давления – метод, в основе которого лежит способность атомов формировать новую стабильную кристаллическую структуру под действием внешних факторов. Чтобы деформирование до требуемых параметров было успешным, прилагаемое усилие должно превышать допустимое значение предела упругости конкретного материала. С помощью пластической деформации можно изменять как конфигурацию и размеры заготовок, так и их физико-химические свойства.
2 směry při tváření kovů
Ke zpracování kovových obrobků se používá plastická deformace za studena nebo za tepla.
Zvýšení vnějšího tlaku, označovaného latinským písmenem P, vede k konzistentnímu přemístění částic v krystalické struktuře kovu. Kromě posunu dochází i k jejich postupnému obracení se zmenšováním úhlu mezi vektorem působící síly a směrem posunu zrn, vlivem jejich vzájemné interakce. Při deformaci se seřazují do „vlákna“ a materiál získává anizotropní vlastnosti.

Холодная обработка металлов давлением ведет к повышению прочности (наклепу) и снижению пластичности. Если пластическое деформирование нужно продолжить, заготовке необходим отжиг. Изготовленные таким методом детали отличают высокие прочностные качества, гладкая поверхность и точные размеры. Эта технология применима только к очень пластичным сплавам. С помощью холодной ОМД осуществляют прокатку тонкого листового металла, волочение, штамповку гильз для пушечных снарядов и т. п.
Tváření kovu za tepla vyžaduje zahřátí obrobků na hodnoty vyšší než je teplota rekrystalizace, čímž se zabrání efektu deformačního zpevnění a dosáhne se rovnoosé struktury materiálu při zachování vláknité struktury.
Čím vyšší je ohřev, tím větší plasticity a menší odolnosti proti deformaci lze dosáhnout. U uhlíkových ocelí může být pokles odporu desetinásobný nebo dokonce patnáctinásobný. Je důležité zajistit, aby nebylo dovoleno vyhoření a oxidace podél hranice zrn.
Základní metody tváření kovů
Kovové tváření lze provádět pomocí jedné z následujících metod.
Kovové válcování
Tato technologie zahrnuje působení tlaku na materiál pomocí válců válcovací stolice, a proto vyžaduje speciální vybavení. Tato metoda se používá k dodání požadovaného tvaru obrobku a změně jeho lineárních rozměrů.

V moderních kovoobráběcích podnicích se ke zpracování kovových polotovarů a výrobě plechů z nich používají tři hlavní typy válcování:
- Podélný – používá se nejčastěji. Při takovém válcování se kovové obrobky pohybují mezi dvěma válci otáčejícími se v opačném směru, což je doprovázeno zmenšením jejich tloušťky na velikost mezery mezi pracovními plochami.
- příčný. Během tohoto válcování se obrobky otáčejí mezi dvěma nebo třemi koaxiálními válci otáčejícími se ve stejném směru. Proces nezahrnuje dopředný pohyb dílů. Touto technologií se vyrábí rotační tělesa, tedy válcové nebo kulové výrobky.
- Křížové spirálové válcování – jedná se o technologii, která kombinuje dva výše popsané způsoby a používá se pro výrobu dutých výrobků z kovových polotovarů.
Kovové kování
Další typ tváření kovů – kování – zahrnuje ohřev na vysoké teploty. Před deformací se polotovary uchovávají ve speciálních pecích, kde se ohřívají tolik, kolik je pro konkrétní značku požadováno. Následuje samotné zpracování, které probíhá ve tvaru:
- lisování;
- ruční kování;
- kování pomocí pneumatického, parovzdušného nebo hydraulického kladiva.
Při otevřeném kování, ať už ručním nebo strojním, není kovový obrobek nijak omezen nebo je omezen pouze na jedné straně. Ruční metodou kováři obvykle vyrábějí jednotlivé výrobky nebo malé série.
Lisování je tlakové zpracování kovových polotovarů umístěných ve speciálních zápustkách, při kterém zahřátý kov mění svůj tvar a vyplňuje volný prostor dutiny zápustky.
Strojní kování se provádí pomocí těžké části bucharu dopadajícího na nehybnou základnu, na které je v případě potřeby umístěn jeden nebo druhý opěrný nástroj. Předehřátý obrobek je umístěn v prostoru oddělujícím úderníky stroje a při nárazech mění svůj tvar a lineární rozměry.
Stiskněte
Při zpracování touto technologií je kov, který je po zahřátí plastický, vytlačován otvory speciální konfigurace pomocí výkonných lisů. Tato metoda se používá k výrobě dutých nebo plných profilů z křehkých slitin a kovů, jako je hliník nebo titan.

Extruze může být studená nebo horká. V prvním případě z názvu nevyplývá, že materiál vůbec nepodléhá ohřevu – mluvíme o relativně nízké teplotě, pokud to vysoká tažnost konkrétního materiálu (měď, zinek atd.) umožňuje. Pro lisování méně tažných kovů se ohřívají nejen obrobky, ale i zařízení.
Для обработки металла прессованием используется оборудование со сменными матрицами, которое дает возможность получать профиль с любой формой и площадью поперечного сечения.
Výkres
Pro takovou technologii tváření kovů, jako je tažení, se používají specializovaná zařízení – matrice nebo matrice. Postup spočívá v průchodu kovu otvorem pracovního nástroje, aby se vytvořil průřez požadované konfigurace. Nejčastěji se tento způsob používá k výrobě drátu postupným protahováním polotovarů průvlaky s postupně se zmenšujícím průměrem otvoru.
Существует несколько вариантов классификации этой технологии. Различают волочение:
- suché – používání mýdlových hoblin;
- mokré – pomocí mýdlového roztoku.
V závislosti na čistotě povrchu výsledného produktu dochází k kreslení:
Kresba se vyznačuje počtem průchodů:
- singl;
- vícenásobné (provádí se v několika fázích s postupným zmenšováním průřezu a zvyšováním délky obrobku).
V závislosti na teplotě předehřívání dochází k kreslení:
Rozměrové ražení
Podstatou této technologie opracování kovů tlakem je použití speciálních matric – razítek, s jejichž pomocí získávají obrobky požadovaný tvar. Vnitřní povrch duté formy omezuje pohyb materiálu a nutí jej vyplnit dostupný prostor.

Existují otevřená a uzavřená razítka. V prvním případě je přebytečný kov vytlačen speciálně ponechanými mezerami. Použití takových matric umožňuje použití obrobků různých hmotností. Výrobky vyrobené pomocí otevřeného razítka vyžadují dodatečné zpracování – odstranění záblesku, který se tvoří podél jejich obrysu.
Jak název napovídá, v uzavřených lisovnicích nevzniká žádná mezera – výrobky se tvoří ve stísněném prostoru, což znamená, že se používají přířezy přesně definované hmotnosti a objemu.
archové ražení
Materiálem pro výrobu výrobků touto metodou jsou válcované plechy. Za účelem získání dílů jednoho nebo druhého typu se používá ražení:
- dělení;
- формообразующую.
Produkty získané tímto způsobem nevyžadují dodatečné mechanické zpracování. K výrobě vysoce kvalitních dílů potřebujete lisovací zařízení s velmi přesně opracovanými díly.
Technologie lisování plechu je nejrozšířenější metodou zpracování kovových polotovarů ve všech oblastech průmyslu. Tato metoda se používá v široké škále výrobních procesů: od výroby malých dílů v elektronice až po výrobu velkých prvků skříní obráběcích strojů nebo karoserií vozidel.
Zpracování kombinovanými metodami
Aby výsledný produkt co nejlépe vyhovoval požadavkům na něj kladeným, používá se kombinace různých technologií zpracování kovových polotovarů.
Například pomocí technologie, která kombinuje tlakové zpracování se svařováním, je možné vyrábět produkty s požadovanými parametry a výkonnostními charakteristikami s minimální složitostí a cenou procesu. Ale neměli bychom zapomínat, že svary v takových konstrukcích se mohou stát jejich slabým místem.
doporučené články
Často se také používají technologické postupy, které kombinují tažení kovových polotovarů s žíháním, což umožňuje zmenšit plochu průřezu a zvětšit délku dílů. Podobným způsobem se provádí plastická deformace, která umožňuje ztenčení kovových plátů.
Kombinací tváření kovů za studena a za tepla je dosaženo kalení, vedoucí k výraznému zlepšení pevnostních charakteristik.
Použití technologií založených na zpracování kovů tlakem nám umožňuje dosáhnout výrazného zvýšení produktivity práce a zlepšit výkonnostní charakteristiky hotových výrobků.
Исторически обработка разогретых металлических заготовок при помощи давления начиналась с ковки. Появлению последней способствовало развитие технологий выплавки металла из руды, что привело к изготовлению прочных и долговечных инструментов, орудий труда и оружия.
Дефекты при обработке металлов давлением
Při opracování kovových obrobků tlakem se mohou objevit různé vady. Při lisování, kování a válcování může být materiál opakovaně zahříván, ochlazován, vystavován tlaku a tahu a vystaven lomu, což zvyšuje riziko vnitřního a vnějšího praskání, lomu, tvorby těsnění a dutin atd.

Pro minimalizaci rizika různých defektů je nutné důsledně dodržovat doporučené režimy mechanického a tepelného zpracování. Pokud budete dodržovat požadavky technologického procesu, založené na fyzikálních a mechanických vlastnostech konkrétních kovů, můžete zaručit, že získáte výrobky s vysokými výkonnostními charakteristikami.
При обработке листовых металлических заготовок штамповкой велика вероятность возникновения разрывов и утончений. Если первый вид дефектов обычно без труда выявляется при визуальном осмотре, то критическое уменьшение толщины металла в изделиях можно обнаружить, проведя неразрушающие испытания по специальным методикам.
Trvanlivost a pevnost výrobků vyrobených pomocí technologií založených na hlubokém tažení závisí nejen na jejich celistvosti a nepřítomnosti trhlin, ale také na přítomnosti zón kritického ztenčení jejich stěn v místech vystavených nejintenzivnější deformaci. Během provozu mohou být takové části zničeny vlivem vícesměrných sil. Tato okolnost činí automatizovanou kontrolu tloušťky stěny během lisování z plechových polotovarů obzvláště důležitou.
Specialisté neustále pracují na zdokonalování metod pro identifikaci všech druhů škrábanců, vlasových linií, západů slunce, delaminací, koncových trhlin a jiných vad v kovu výrobků získaných tvářením kovů. Za tímto účelem pokračují práce na vytvoření lepších slitin a zařízení.
Osvojení základů tváření kovů je nezbytnou součástí školení kvalifikovaných specialistů. Dodržet všechny technologické požadavky v domácí dílně je téměř nemožné, proto produkty vyžadující operace popsané v článku byste měli objednávat pouze od osvědčených velkých výrobců.


