Proces ohýbání je kovoobráběcí operace, při které kovový obrobek při deformaci získává požadovaný prostorový tvar. V praxi kovoobrábění musí mechanik často ohýbat obrobky z plechového, pásového a kruhového materiálu pod úhlem, s určitým poloměrem a ohýbat křivky různých tvarů (čtverce, panty, sponky atd.). Chcete-li provést tuto práci, musíte nejprve určit délku rozloženého obrobku.
Když tloušťka obrobku přesáhne 4 mm, použije se ohýbání za tepla.
Během procesu ohýbání je kov vystaven současným tahovým a tlakovým silám. Na vnější straně součásti v místě ohybu se kovová vlákna natahují a jejich délka se zvětšuje; na vnitřní straně jsou vlákna naopak stlačena a jejich délka se zkrátí. A předpokládá se, že pouze neutrální vrstva, nebo, jak se běžně říká, neutrální čára, v okamžiku ohýbání nedochází ke stlačení ani natažení, a proto se délka neutrální čáry po ohnutí součásti nemění.
Při ohýbání kovu musíte překonat elastické síly kovového obrobku.
pružnost je vlastnost kovového obrobku, díky které díl po odstranění zátěže obnoví svůj původní tvar a rozměry. Za normálních teplot, omezených rychlostí a dobou trvání deformace, lze součást uvažovat s dostatečnou přesností
pružný, dokud napětí a deformace v něm vznikající nepřekročí určitou hodnotu meze pružnosti. Proto má díl ohnutý do určitého úhlu po odstranění napětí tendenci se jako pružina narovnat, tzn. Úhel ohybu se vždy mírně zvětší a díl se trochu narovná. Při výrobě pružných dílů by proto měly být brány v úvahu pružící vlastnosti kovu.
Plastičnost je schopnost materiálu zadržet, zcela nebo částečně, deformaci vyplývající z působení působících sil i poté, co působení těchto sil ustane. V závislosti na poměru hodnot zbytkových a elastických deformací získaných před začátkem porušení lze materiál považovat za tvárný nebo křehký. Tažnost a křehkost však nelze přičítat pouze vlastnostem materiálu. Stejný materiál se v závislosti na povaze napjatosti, teplotě a rychlosti deformace může jevit jako tažný nebo křehký.
Rozlišují se následující fáze plastické deformace:
- a) nástup poddajnosti – plastické deformace stejného řádu jako elastické;
- b) plastický stav při malých deformacích – plastické deformace jsou velké oproti elastickým, ale malé oproti počátečním změnám velikosti nebo tvaru součásti;
- c) plastický stav při velkých deformacích (technologické plastické deformace) – výrazně se mění rozměry nebo tvary součásti.
Ohýbání je doprovázeno elastickými a plastickými deformacemi, což způsobuje zkreslení původního tvaru průřezu obrobku a zmenšení jeho plochy (smrštění) v zóně ohybu (obr. 1).
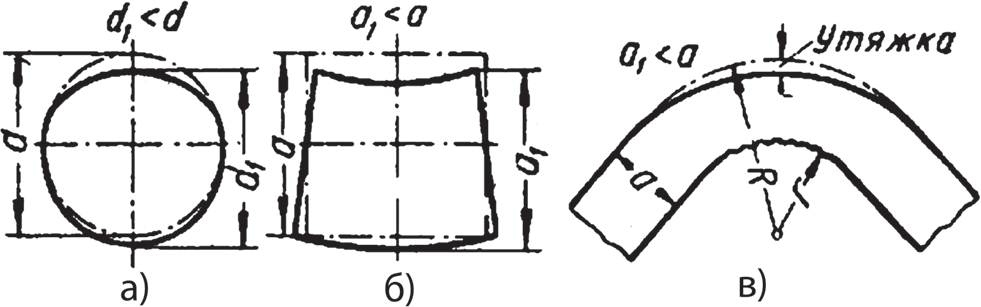
Obr. 1. Deformace tvaru obrobku při ohýbání: a – kruhový řez; b – obdélníkový řez; c – utahování
Kromě toho se mohou podél vnitřního obrysu tvořit záhyby a podél vnějšího obrysu praskliny. Vnější namáhání vláken je relativně nízké r tato vlákna se blíží své pevnosti v tahu, což způsobuje selhání materiálu (tvorbu trhlin). Čím menší je poloměr zakřivení a čím větší je úhel ohybu, tím pravděpodobnější jsou tyto vady. Aby se zabránilo vzniku vad, je nutné dodržet minimální poloměr ohybu.
Minimální poloměr ohybu je přibližně určen vzorcem: r=S·k, kde r je poloměr ohybu, k je koeficient závislý na materiálu a směru válcování, S je tloušťka materiálu. Při ohýbání přes vlákna pro měď, zinek, mosaz a hliník k=0,25–0,3, pro měkkou ocel – k=0,5 a pro středně tvrdou ocel – k=0,8. Při ohýbání podél vláken pro měď, zinek, mosaz a hliník k = 0,4–0,45, pro měkkou ocel – k = 1,2 a pro středně tvrdou ocel – k = 1,5. Očištěním hran před ohýbáním lze k snížit 1,5 a někdy i 2krát.
Délka obrobku L při ohýbání je určena součtem délek přímých úseků a délek neutrálních os zakřivených úseků, např. L= l1+ l2+ l (obr. 2).
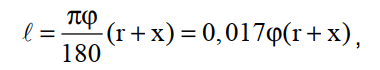
kde φ je úhel oblouku f ve stupních (φ=180° – β); x je vzdálenost od vnitřní roviny k neutrální ose v mm.
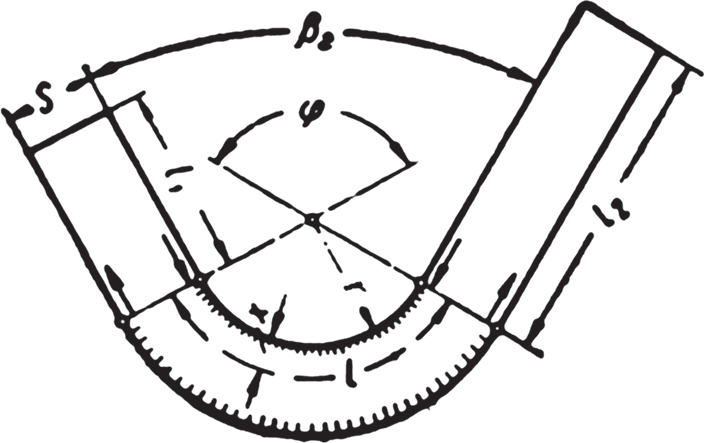
Obr. 2. Schéma složek délky ohýbaného pásu
S relativně málo r Napínání materiálu ve vnějších vláknech se blíží jeho pevnosti v tahu, což způsobuje selhání materiálu (tvorbu trhlin).
1. Základní techniky ohýbání pásových dílů
Při ohýbání dílů ručně Je třeba vzít v úvahu, že v závislosti na vlastnostech materiálu, tloušťce a rozměrech obrobku pásu je nutné k dokončení práce vyvinout různé síly. Proto je nutné vzít v úvahu, že:
- při ohýbání dílů z tenkého plastového materiálu tloušťky 0,2 mm nebo méně mohou na povrchu dílů zůstat stopy po úderech kladivem, proto je vhodné při ohýbání použít podložky z dřevěných špalíků, kusů oceli pás nebo tyč atd., v některých případech V některých případech lze tuto práci provést bez kladiva, ale ručním krimpováním obrobku pomocí podložek;
- při ohýbání dílů z tenkého plechového plastu o tloušťce 0,2–0,5 mm používejte lehká kladiva, podložky z barevných kovů, kusy ocelového pásu nebo tyče atd.;
- u dílů z plošného materiálu o tloušťce 3,0 mm a více se k předběžnému ohýbání používají těžší kladiva (perlíky na materiál tloušťky 8 mm a více), lehčí kladiva se používají pro konečné ohýbání a rovnání dílů po ohýbání;
- při ručním ohýbání zvolte v závislosti na úsilí vynaloženém na ohýbání obrobků lehčí nebo těžší svěrák;
- Při ručním ohýbání se s rostoucí tloušťkou kovu zvyšuje úsilí, s nímž je nutné upnout obrobek do svěráku. V důsledku toho zanechávají kalené čelisti svěráku na povrchu obrobku stopy zvlnění obložení čelistí, což kazí vzhled dílů. Proto se při upevňování obrobků ve svěráku používají obložení z neželezného kovu, měkké oceli atd.;
- při ručním ohýbání symetrických dílů je možné posunout osu symetrie po délce obrobku, proto je vhodné ponechat na koncích obrobku symetricky přídavek, který se na konci ohýbání odstraní;
- Při ohýbání krátkých přírub (např. upínačů z materiálu tloušťky 4–6 mm), které jsou menší než šířka hlavy kladiva, je vhodné ponechat na koncích obrobku symetricky přídavek, který se odstraní na koncích obrobku. konec ohýbání.
Ohýbání dílů se provádí podle vzorku hotového dílu nebo podle vzorového vzorku, který je pro práci výhodnější.
Pro vytvoření rozvržení nakreslí pracovník na list papíru nebo na plech (rytou) profil součásti, kterou bude třeba ohnout, v životní velikosti. Poté se obrys profilu součásti ohne z drátu nebo tenkého pásu pomocí kleští podle vzoru (s přihlédnutím k poloměrům a úhlům sklonu rovin).
Pro ohýbání součástí se vybírají trny s minimálním poloměrem ohybu a s poloměry, které by měly spojovat přímé části součásti.
Na obrobku jsou díly označeny rýhou pro vyznačení čar, podél kterých bude provedeno ohýbání.
Při ohýbání polic je obrobek 1 (obr. 3, a) upnut ve svěráku mezi dva trny 2 a 3 tak, aby linie ohybu směřovala k ohybu v úrovni horní hrany trnu 3. Narazte na horní přírubu dílu 1 kladivem.je nutné rovnoměrně po celé ploše úderníku.
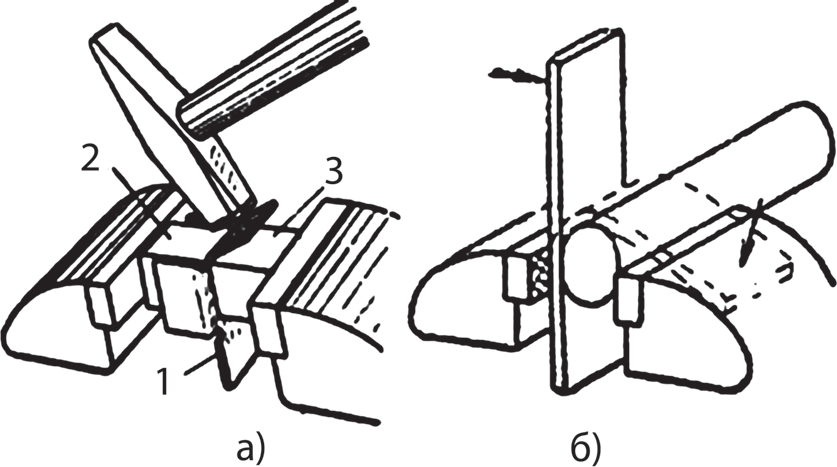
Obr. 3. Ohýbání obrobku ve svěráku: a – pod úhlem; b – podél poloměru
Úhel sklonu police se kontroluje přiložením šablony na svislou plochu dílu 1. Hranu trnu 3, na které se ohýbá obrobek, je nutné oříznout na poloměr větší než je kritický pro danou tloušťku. obrobku.
Při ohýbání podél poloměru se obrobek 1 (obr. 3, b) upne ve svěráku mezi čelist a trn 2 tak, že linie ohybu směřuje k ohybu a vyčnívá nad tvořící čáru trnu 2 o velikost A mm, pokud je nutné, aby příruby byly stejně dlouhé.
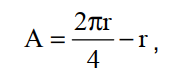
kde r je poloměr trnu.
Směr úderů kladiva je znázorněn šipkami.
Používají se pro ohýbání polotovarů z plošného materiálu ruční ohýbačky plechu и mechanicky poháněné stroje. Princip činnosti spočívá v tom, že obrobek je připevněn ke stolu stroje svěrkou, která je umístěna v místě ohybu vzhledem k upínači. Poté se rotační traverza uvede do pohybu, otočí se do nastaveného úhlu a tím ohne obrobek do požadovaného úhlu. Stroj má zařízení, které umožňuje ohýbat různé profily.
2. Základní techniky ohýbání trubkových dílů
Ohýbání trubkových dílů se provádí za studena i za tepla ručními i mechanizovanými metodami, s výplněmi i bez nich.
Plniva používá se k zamezení tvorby záhybů a zploštění stěn potrubí. Jako plniva se používá sušený jemný písek nebo syntetický granulát.
Pro každou trubku je v závislosti na jejím průměru a materiálu stanoven minimální přípustný poloměr ohybu. Při menším poloměru je ohýbání nepřijatelné (tabulka 1).
Tabulka 1. Hodnoty minimálních přípustných poloměrů ohybu trubek ve studeném stavu, mm
na ohýbání za studena Pro trubky o průměru do 25 mm se používá ruční nářadí.
Na Obr. 4, ale zobrazeno ruční stroj, určený pro ohýbání trubek o průměru 12 až 20 mm. Stroj má osu 1 a základovou desku 2, pomocí které je přišroubován k pracovnímu stolu. Pracovními částmi stroje jsou pevný váleček 4 se svěrkou 5, upevněný na ose 1, a pohyblivý váleček 3, upevněný na konzole 6 s rukojetí 7. Konec ohýbané trubky je umístěn ve svěrce mezi válečky, pak se držák s pohyblivým válečkem otáčí kolem osy pevného válečku až do požadovaného ohybu, načež se držák vrátí do původní polohy a trubka se vyjme.
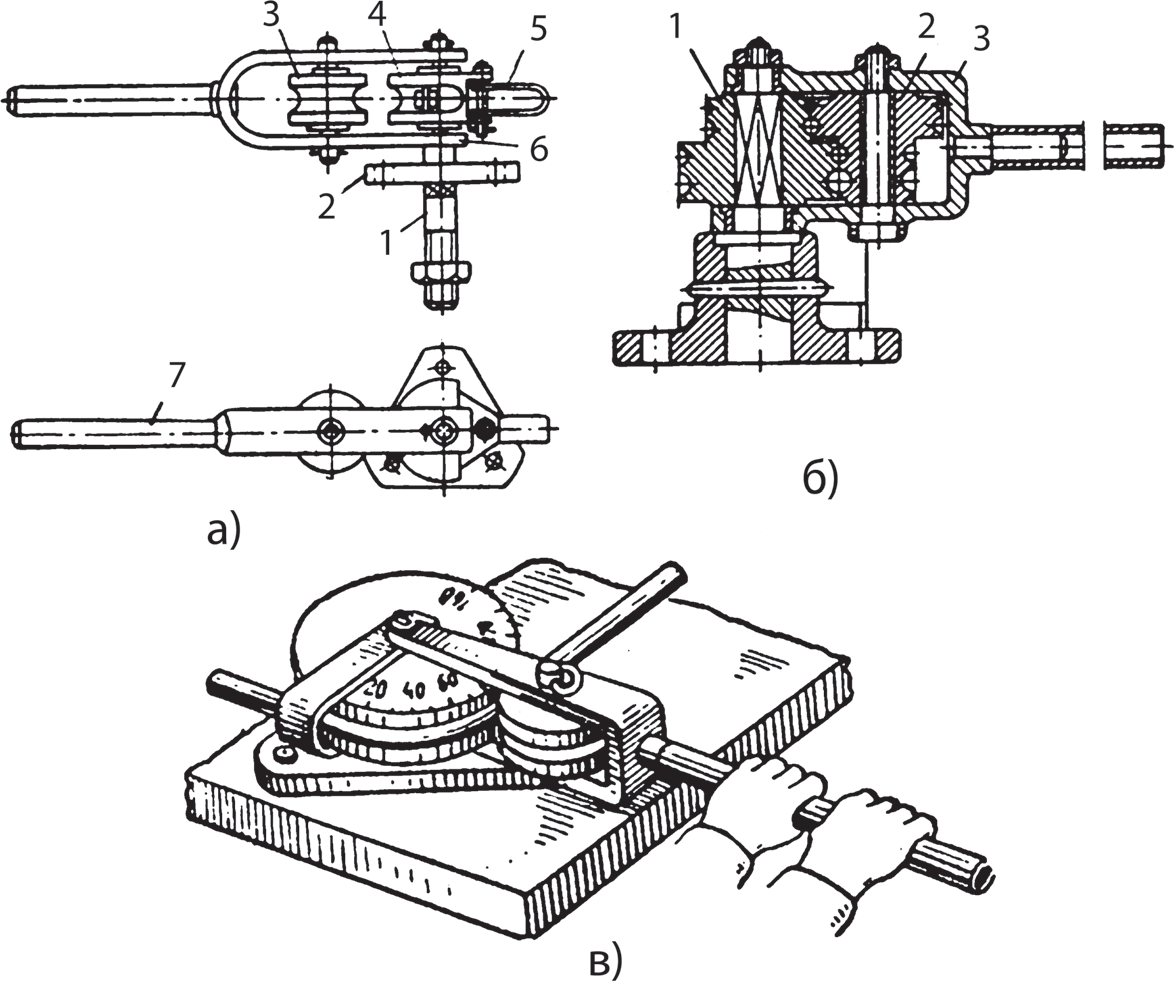
Obr. 4. Ohýbání na ručních zařízeních
Používají se pro ohýbání měděných trubek různých průměrů při montáži strojů vícepramenná ohýbačka trubek (5.66, b). V tomto případě je trubka vedena mezi válečky 1 a 2, dokud se nedostane do kontaktu s dorazem, potom když se vidlice 3 otočí, pohyblivý váleček 2 se otáčí kolem stacionárního válečku a ohýbá trubku podél poloměru rovného poloměru válečku 1.
S ruční páková ohýbačka trubek (5.66, c) lze ohýbat ocelové plynové trubky o průměru 1/2, 3/4 a 1″ za studena bez plniva.
Pro ruční ohýbání ocelových trubek do průměru 50mm pod úhlem 180° bez výplně ve studeném stavu lze použít speciální hlavu s ručním pohonem.
3. Výroba vinutých pružin
Válcové pružiny se podle účelu dělí na tažné, tlačné a torzní (obr. 5).
U pramenů pracuje na kompresi (obr. 5, a), otáčky jsou umístěny v určité vzdálenosti od sebe, rozteč – t; konce pružin jsou přitlačeny k sousedním závitům. Hlavní rozměry jsou: vnitřní průměr – Din, vnější průměr – Dout; rozteč vinutí – t; průměr drátu – d; délka pružiny – L.
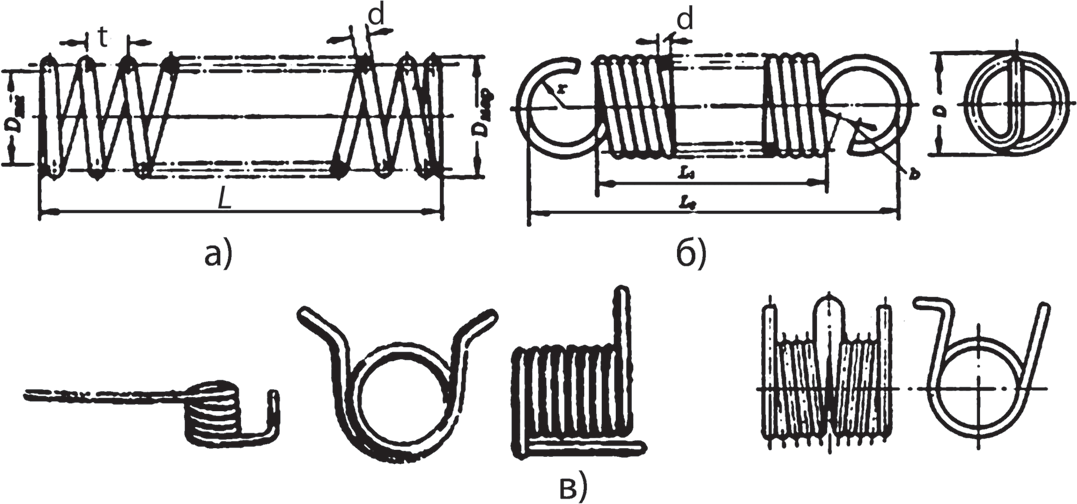
Obr. 5. Spirálové pružiny: a – komprese; b – protahování; c – kroucení
U pramenů pracovat v napětí (obr. 5, b) závity k sobě těsně přiléhají, poslední závity jsou ohnuté o 90° a ohnuté ve formě půlkroužků a kroužků. Hlavní rozměry jsou: vnější průměr – D; průměr drátu – d; poloměr oka – r; šířka prstů – b; délka vinutí pružiny – L1; celková délka pružiny je L2.
U pramenů kroucení (obr. 5, c), závity k sobě těsně přiléhají, na koncích jsou háčky, které vnímají kroutící zatížení a kroutí pružinu jako celek. Hlavní rozměry zkrutných pružin jsou stejné jako u tažných pružin.
Pro výpočet délky obrobku potřebného pro výrobu pružiny je nutné znát střední průměr pružiny D0, který se rovná:
Délka f polotovaru pružiny (bez zohlednění kroužků nebo háčků na koncích) je určena následujícím vzorcem:
f=πDn, kde n je počet závitů pružiny.
Při počítání závitů pružin se berou v úvahu pouze pracovní závity. U tlačných pružin s nestlačenými závity se počet pracovních závitů určí odečtením dvou závitů od celkového počtu závitů (jeden závit z každého konce pružiny). Pokud jsou vnější závity stlačeny tak, aby vytvořily nosnou rovinu, odečte se jeden a půl závitu.
Při opravách strojů se obvykle navíjejí pružiny univerzální soustruh (Obr. 6).
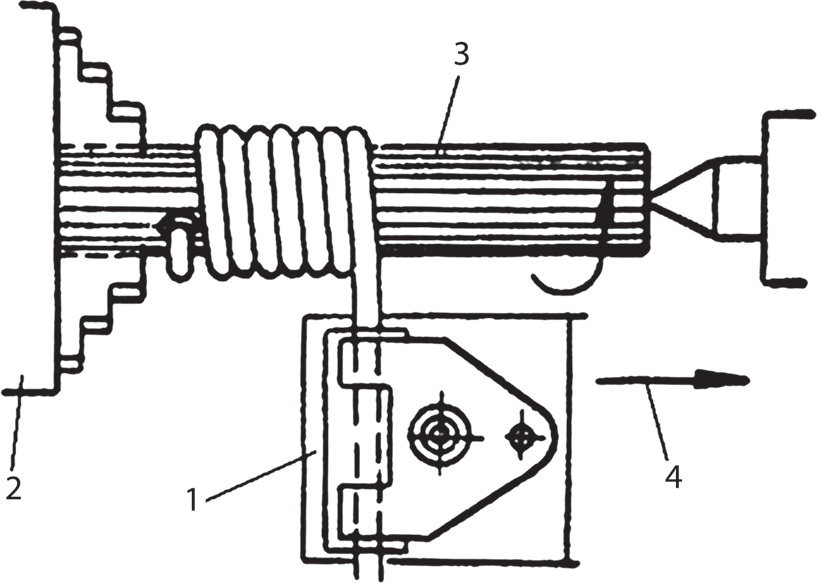
Obr. 6. Navíjení pružiny na soustruh
Na nástrojovém držáku 1 stroje je instalován držák drátu. Ve sklíčidle 2 stroje je instalován trn 3, jehož průměr je o 0,85–0,9 menší než vnitřní průměr pružiny. Podpěra stroje je instalována tak, že držák drátu je vedle čelistí sklíčidla, poté se otáčky vřetena upraví na maximálně 60 ot./min a posuv 4 odpovídá průměru d drát nebo krok t pružiny. Zapněte stroj a spočítejte počet otáček trnu. Když se počet otáček trnu rovná počtu závitů pružiny, s přihlédnutím k nepracujícím závitům, stroj se zastaví a nastaví se zastavení vypnutí stroje a posuvu.
Podpěra stroje je poté umístěna tak, aby držák drátu byl vedle čelistí sklíčidla. Drát je provlečen držákem a jeho konec je připevněn k rámu svorkou s vodítkem nebo v otvoru, jak je znázorněno na obrázku. První otočení pružiny se provádí ručním otočením kazety a následným zapnutím stroje.
Po zastavení stroje se konec drátu odstřihne nůžkami na drát.
Při navíjení pružin na stroj musíte být velmi opatrní. Uvolněný nebo přerušený drát může odskočit a způsobit zranění.
Typicky se u tažných pružin provádí průběžné navíjení po celé délce trnu a poté se rozdělí na požadovanou délku pružiny.
U tlačných pružin se také provádí kontinuální navíjení, ale na pravítku nebo voliči posuvu si všimnou, na kterých místech je třeba vypnout posuv, provést dvě nebo tři stlačené otáčky a znovu zapnout posuv.
Po dokončení navíjení ručně vyrobit dokončovací úpravy pružiny. Současně se odstraní koncové konce, které byly použity k zajištění drátu ve stroji a oddělí se potřebný počet závitů pro pružinu. Chcete-li to provést, proveďte řez trojúhelníkovým pilníkem na správném místě na drátu a odlomte nebo odřízněte drát na správném místě na sekáči upevněném svisle ve svěráku.
Že svázat volné konce pružina pracující v tlaku, pružina 2 se zasune do vodicí trubky 1 (obr. 7, a) a otvorem v trubce se ohřeje plamenem plynového hořáku nebo hořáku. Jakmile se cívka zahřeje do červena, pružina se z trubky vyjme a rychle se přitlačí k rovině desky.
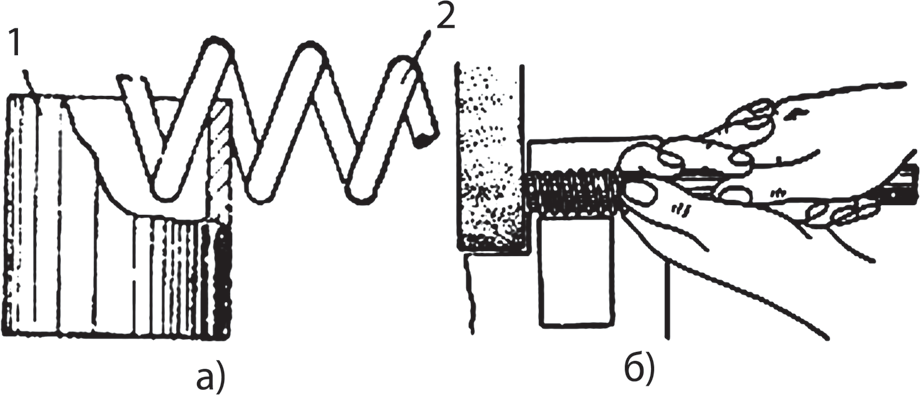
Obr. 7. Stlačení konců tlačné pružiny: a – vytápění; b – na ostřicím stroji
Po předepnutí cívek se pružina dostane do svislé polohy na desce. K tomu nasaďte polotovar pružiny na trn a kov na konci pružiny obruste boční plochou brusného kotouče. na brusce (obr. 7, b).
Pokud byla pružina navinuta s přerušením posuvu, pak stačí obrobek rozdělit na části a konce zjemnit na ostřičce.
Utěsnění konců Tažné pružiny ve formě půlkroužků se provádějí ručně pomocí stojanu ve svěráku (obr. 3, a) nebo kleští.

Chcete-li to provést, ručně pomocí dláta na desce ohněte jednu otáčku na konci odříznutého polotovaru pružiny o 30–40°. Poté se ohnutý závit pružiny dále ohne s podporou na stojanu (obr. 90° pomocí kladiva. Pokud drát není tuhý, lze tuto operaci provést kulatými kleštěmi.


