Co je to? Válcování je poměrně oblíbený postup zpracování kovů. Často se používá k udělování konkrétních velikostí a tvarů plechovým materiálům a trubkám. Každá z těchto metod má své vlastní charakteristiky, které ovlivňují proces a cenu konečného produktu.
Co je podstatou technologie? Můžete válcovat slitiny a „čisté“ plechy, tyče atd. Postup lze použít nejen v průmyslovém měřítku, ale i v běžném životě. To vyžaduje speciální vybavení a touhu.
Problémy diskutované v materiálu:
- Podstata válcování kovů
- Oblasti použití pro výrobky podléhající válcování
- Technologie válcování
- Vlastnosti technologie válcování
Podstata válcování kovů
Válcování je obecný název technologických procesů, jejichž podstatou je plastická deformace kovu a některých dalších, například kompozitních materiálů. Zpracovávané obrobky procházejí určitým počtem rotujících válců, rovnoměrně se ohýbají a/nebo získávají daný tvar (kužel, válec, deska atd.).
Válcování kovových polotovarů se nejčastěji provádí bez ohřevu (plastická deformace za studena), nicméně zpracování velkoplošných plechů, velkosériová výroba výrobků atd. vyžaduje paralelní vystavení vysoké teplotě.

Tato metoda se často používá při technologickém zpracování válcovaných kovových trubek. Lze jej použít ke zmenšení nebo zvětšení průměru okrajů potrubí, čímž se vytvoří těsné spoje, ve kterých jsou segmenty vloženy do sebe. Například válcování se používá ke spolehlivému upevnění mřížkového prvku výměníku tepla, který prošel radiální deformací.
Tento typ válcování může být více či méně složitý v závislosti na parametrech, jako jsou:
- rozsah nebo rozdíl mezi původním průměrem a průměrem, který má být získán během rozpouštění;
- hloubka zpracování – délka úseku trubky podléhající plastické deformaci.
Válcování kovů v průmyslu se provádí pomocí speciálního zařízení, které umožňuje zpracování v souladu s požadavky příslušných mezistátních norem – GOST. Technické vlastnosti, schopnosti a výkon strojů jsou určujícími faktory pro druh zpracování, druh hotových výrobků, přesnost, rychlost válcování a strukturální ukazatele vyráběných prvků a dílů.
Široké použití válcování trubek a deskových materiálů v různých oblastech průmyslu je způsobeno řadou výhod této technologie oproti jiným typům zpracování kovů. Důležitou vlastností je, že během deformace za studena se fyzikálně-chemické vlastnosti materiálu nemění – zcela si zachovává své původní vlastnosti. Kromě toho tato metoda nenarušuje integritu ani nepoškozuje krystalovou mřížku kovu, což je zvláště důležité, když jsou různé slitiny kovů vystaveny válcování.
Oblasti použití pro výrobky podléhající válcování
Válcování je široce používáno jak při výrobě dílů, konstrukčních prvků a výrobků, tak pro různé druhy zpracování včetně obnovy původní geometrie. Kromě toho se tato technologie používá k přípravě archového materiálu pro následné ražení. Lze válcovat plechy, tyče, trubky, profily z různých kovů a jejich slitin. Tato metoda se také často používá při zpracování obrobků vyrobených z kompozitních materiálů, které obsahují různé polymery, včetně plastů nebo pryže.

Válcování také umožňuje zhutnit materiál a zlepšit jeho mechanické vlastnosti. V závislosti na typu a nastavení zařízení mohou mít výsledné díly různé tvary:
- ovál;
- válcový;
- kuželovitý;
- čtvercový (obdélníkový).
doporučené články
V moderní výrobě se válcování používá k výrobě:
- kompozitní panely;
- válcové a kuželové skořepiny;
- kanály a jiné profily pro konzoly, zavěšené stropy atd.;
- široké listy pro pásové pily;
- profilované kovové rohy;
- dekorativní stavební prvky a mnoho dalších výrobků.
Kromě výroby hotových výrobků, konstrukčních prvků a dílů se obrobky z kompozitních materiálů a kovu zpracovávají válcováním, zploštěním, mačkáním nebo zhutňováním. Plastická deformace pomocí válečků vyhladí povrch, zbaví se drobných defektů a dodá výrobkům další vizuální přitažlivost. Válcování se také používá k vyrovnání tloušťky obrobku.

Zarolování hran plechu umožňuje připravit jej pro další použití, například pro výrobu střešních krytin. Při zpracování se po obvodu plechu vytvoří jednoduché nebo dvojité záhyby, které umožňují spolehlivé spojení dílů při instalaci. Šroubové střechy se používají při stavbě střech různých budov, nejčastěji nízkopodlažních. Střešní prvky jsou pokryty ochranným polymerovým povlakem, který chrání kov před korozí a mechanickým poškozením.
Válcování se také běžně nazývá zpracování okrajů porcelánové kameniny nebo jakékoli jiné dlaždice k vyhlazení ostrých rohů zbývajících po řezání. Při výrobě nástrojů se rozšiřování používá ke zvýšení pevnosti a těsnosti spojů.
Technologie válcování
Vývoj technologie válcování vedl k tomu, že se stala dostupnou nejen v průmyslových podmínkách, ale také v každodenním životě. Ve specializovaných prodejnách seženete příslušné nářadí a přístroje a mnoho řemeslníků si malé ruční stroje vyrábí svépomocí. Průmyslová zařízení jsou poháněna hydraulickými nebo elektrickými pohony.

Velké průmyslové stroje umožňují válcování plechů až do délky 12 000 mm a tloušťky až 10 mm. Pro válcování se používají speciální matrice různých profilů. Během zpracování musí operátor správně vybrat vhodná zařízení podle pracovních výkresů.
Kromě válcování okrajů plechových přířezů pomocí speciálních zařízení, ručních zařízení nebo strojů s elektrickým nebo hydraulickým pohonem je široce používána i jednodušší technologie, kdy se k vytváření záhybů používají speciální trny a paličky. Trn a obrobek plechu jsou upnuty ve svěráku a hrana je ohnuta o 90° údery kladiva. Poté položte díl na rovný povrch a otočte okraj o 180°.
K ohýbání hran obrobku se také často používají speciální kleště, pomocí kterých se hrana ohýbá pro další válcování údery paličky. Ruční metoda se nepoužívá pro práci s dlouhými obrobky. Mezi nevýhody této metody patří také nerovnoměrnost zakřivených hran, pracnost a nízká produktivita.
V průmyslové výrobě se pro válcování používají speciální stroje. Hrana je ohnuta při válcování skrz válečky ze speciálně tvrzené, vysokopevnostní ocelové slitiny. Pomocí takového zařízení se zpracovávají obrobky jakékoli délky a získávají se válcované okraje přesně stanovené šířky.
Zpracování se provádí ve dvou fázích:
- navlékání okraje plechu nebo svitku do vodítek s předem nastavenou šířkou;
- zapnutí podávání.
Lemování a válcování pásů požadované šířky se provádí pomocí válců s příslušnou konfigurací. V důsledku takového zpracování se získají polotovary s hladkými hranami, připravené pro další dokončení.
Vlastnosti technologie válcování
Pevné válcování se používá k výrobě břidlicových hřebíků. Víčko je vyrobeno z tenkého pozinkovaného plechu. Při válcování se z něj vytvářejí uzávěry, jejichž spodní povrch je schopen opakovat nerovnosti střešního materiálu, včetně zvlněných, zajišťujících těsnost v místě připevnění.

Pomocí válcování – plastické deformace koncových částí tenkých trubek – se formují jednodílné zátky. Tato technologie je široce používána k opravám trubek výměníků tepla v domácích chladničkách a klimatizacích. Slepý konec je vytvořen zvlněním a následným válcováním okrajů, což může zahrnovat buď zmenšení průměru nebo ohnutí okraje dovnitř pomocí ručních nástrojů nebo speciálního zařízení.
Hojně se používá i válcování brzdových trubek, které zajišťuje spolehlivé a pevné upevnění. Nejlépe se zpracovávají obrobky z mědi, hliníku, mosazi a slitin s nízkouhlíkovou ocelí. Technologický proces vyžaduje dodržování určitých podmínek:
- Okraj trubky určené k válcování by měl být zahřátý, aby byl kov tažnější. To vám umožní výrazně snížit pravděpodobnost vzniku trhlin a vyhnout se vytvrzení během plastické deformace.
- Pokud se k odlehčení konce kovové trubky používá speciální stroj, pak na začátku zpracování, než se kov začne ochlazovat, je nutné jej provádět při vysokých rychlostech. Dále se musí rychlost postupně snižovat, aby nedošlo k prasknutí chladícího materiálu.
V domácí dílně se obvykle používá jednoduché kladivo k válcování trubek o síle stěny 1,5 až 2 mm. Takové hrubé opracování hran často vede k praskání a deformaci výrobku. Pokud jde o opracování hran ve vysokotlakých potrubích, je nutné použít speciální zařízení a přístroje.
Na hadici s vloženou lisovací vsuvkou je nasazena kovová spojka a ke stlačení na hydraulickém zařízení se používá speciální matrice. Po umístění krimpovacího bodu mezi čelisti stroje se aktivuje čerpadlo, které vytváří tlak nezbytný pro válcování.

- Nepřetržité rolování, umožňující zabránit radiálním prasklinám kovu, které jsou způsobeny jeho posunutím. Před zpracováním jsou na trubce vytvořeny prstencové drážky ve tvaru V, jejichž hloubka a úhel se volí v závislosti na průměru vnějšího kroužku ložiska. Pro krimpování se používají kroužkové děrovačky.
- Válcování s míčky, umístěné v drážce ve tvaru V. Materiál dílu, který má být krimpován, je vystaven plastické deformaci během válcování s aplikací vhodného zatížení. V tomto případě je ložisko odvalováno. Tato technologie je široce používána při výrobě leteckých motorů.
Válcování je také široce používáno při výrobě automobilových dveří. Tato jednoduchá technologie spočívá v bezpečném spojování jednotlivých konstrukčních prvků, u kterých jsou jejich hrany ohýbány a válcovány.
Četné výhody válcování z něj činí jednu z nejpoužívanějších technologií obrábění kovů v moderních výrobních procesech. Pokud jde o výrobu složitých a kritických struktur, neměli byste se pokoušet provádět válcování sami. Chcete-li rychle a efektivně vyrábět produkty, které potřebujete, měli byste je svěřit kvalifikovaným odborníkům.
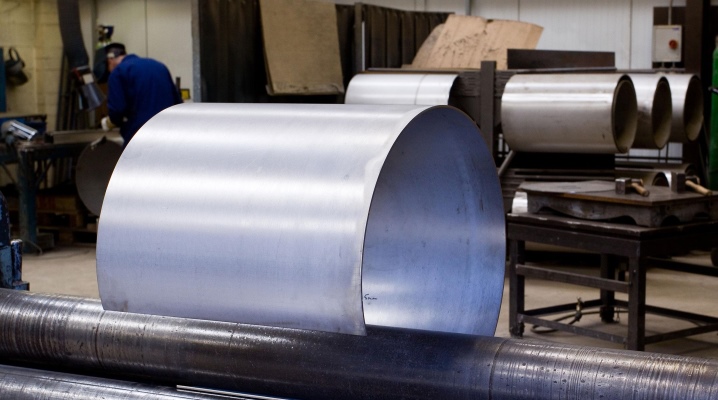
Vzhledem k přesnosti a snadnému zpracování se válcování kovových a válcových skořepin používá již několik set let a zůstává vždy aktuální. Moderní zařízení pro válcování kuželů a kompozitů se používají jak v průmyslovém měřítku, tak v domácnosti. V závislosti na typu stroje lze zpracování provádět nezávisle, pokud se naučíte vše o válcování a typech zařízení.
Co je to?
Válcování, koulení – jde o technologickou operaci nebo proces deformace různých plechů. Například cín, měď, ocel a také řada polymerních kompozitních materiálů. Při válcování se pásový materiál průchodem přes speciální rotující válce rovnoměrně ohýbá a získává určitý tvar. Výstupem jsou válcové, kuželovité a jiné kudrnaté výrobky v závislosti na typu a nastavení zařízení.
Při válcování se ve většině případů používá lisování za studena, paralelní ohřev obrobku se zpravidla provádí pouze při velkých objemech nebo zpracování silných listů materiálu.
Vzácněji se termín “válcování” používá v souvislosti s technologickým zpracováním kovových trubek, kdy dochází k deformaci krajního úseku řezu výrobku ke zvětšení nebo zmenšení průměru. Po zpracování jsou trubky, zpočátku stejného průměru, propojeny – jsou těsně zasunuty do druhé. Například při deformaci trubky podél poloměru pro její pevné a těsné upevnění v sedle trubkovnice výměníku tepla. Výpočet takového zpracování se provádí podle vzorce: D’ = D o + Δ + K × S, ve kterém:
- D’ – indikátory vnitřního průměru obrobku po zpracování;
- D o – vnitřní průměr krajního řezu před válcováním;
- Δ je průměrová mezera mezi trubkou a trubkovnicí;
- S je tloušťka stěny obrobku;
- K je koeficient typu výměníku tepla, indikátor se pohybuje od 0,1 do 0,2.
Složitost tohoto typu válcování je dána dvěma hlavními technickými charakteristikami.
- Rozsah – rozdíl mezi počátečním vnitřním průměrem obrobku a rozměry, na které může být radiálně zvětšen, tedy deformován.
- Hloubka – délka samostatného úseku obrobku, na kterém je přípustné vytvářet deformaci.
Pro plnohodnotné válcování listového materiálu je podle požadavků GOST zapotřebí speciální zařízení – válcovací stroje. Typ zpracování, typ hotového výrobku, rychlost válcování, jakož i přesnost a další konstrukční ukazatele výrobků budou záviset na výkonu a technických možnostech zařízení.
Válcování má oproti jiným podobným metodám důležitou výhodu – proces deformace za studena neovlivňuje vlastnosti kovu, materiál si zachovává své původní vlastnosti a není narušena integrita jeho strukturních sloučenin. To je zvláště důležité při obrábění různých nepodobných kovových slitin.
Kde se používá?
Tento typ deformace kovu se používá pro zpracování a výrobu různých produktů. Například při přípravě hotových výrobků k lisování nebo jako primární zpracování. Válcování nepodléhají pouze plechy nebo slitiny, ale také trubky, tyče, profily, polymerní materiály z kaučukových směsí, plasty nebo plasty. Po válcování nebo tváření za studena se struktura materiálu stává hustší a jeho technické vlastnosti se výrazně zlepšují. V závislosti na typu a nastavení stroje se během zpracování získávají produkty ve formě:
S pomocí válcovacích zařízení dnes vyrábí širokou škálu produktů pro různé obory a oblasti činnosti:
- válcové skořepiny;
- kompozitní panely;
- široké pásové pily;
- Kanál pro klimatizace;
- profilované kovové rohy;
- dekorativní stavební prvky.
Nutné rolování nejen pro výrobu nových výrobků, ale také pro různé předběžné, doplňkové a následné druhy zpracování kovů a kompozitů – hutnění, mačkání nebo rovnání polotovarů. Na válcovacích zařízeních získává povrch polotovarů rovnoměrný lesk, jsou odstraněny nerovnosti a nerovnosti, materiál má stejnou tloušťku po celé rovině. Vzhledem k tomu, že polotovary mohou mít různé tvary a konfigurace, je pro vytvoření potřebného designu list podáván jedním ze tří směrů.
- příčný – při válcování dlouhých prvků trubkových výrobků s otevřeným koncem.
- Podélný – pro zpracování krátkých prvků a polotovarů otevřených trubek.
- Helical – pro výrobu výrobků, které nevyžadují následné svařování spoje.
Díky rozvoji moderních technologií, Technika válcování se používá v podnicích i doma pomocí miniaturních kompaktních ručních strojů a speciálních nástrojů. V tomto případě lze zařízení vyrobit nezávisle vlastníma rukama. Ve výrobních dílnách na válcování materiálů se používá profesionální velkorozměrová zařízení s elektrickým nebo hydraulickým pohonem.
Takové univerzální stroje umožňují vysoce kvalitní zpracování plošných materiálů velkých rozměrů – délky až 12 metrů a tloušťky až 10 milimetrů.
Přehled typů
Válcování se používá ke zpracování mnoha druhů materiálů, které se liší tvarem a strukturou. Specializovaná zařízení se proto mohou výrazně lišit v typu konstrukce, účelu a technických možností. Moderní válcovací stroje, jak pro profesionální průmyslové, tak pro domácí použití, jsou rozděleny do čtyř hlavních typů v závislosti na pohonném zařízení.
Ruční nastavení
Ruční stroje se používají především pouze v domácnosti pro domácí účely, v kusové výrobě nebo zpracování materiálu. Takové jednotky se snadno ovládají, pro práci s nimi nejsou potřeba žádné speciální znalosti a hlavně jsou autonomní a nepotřebují další napájení. Díky svým kompaktním rozměrům, vysoké spolehlivosti a odolnosti je zařízení velmi oblíbené mezi domácími řemeslníky a v malých dílnách v podnicích.
Základním pólem ručních válcovacích strojů je nízká cena s vysokou kvalitou zpracování. Instalaci můžete sestavit vlastníma rukama a udržet náklady na minimu. Hlavní nevýhodou ručního zařízení je, že neumožňuje zpracovávat materiály o tloušťce větší než 2 mm.. Důležitou nevýhodou je potřeba vynaložit značnou fyzickou sílu – poloha pohyblivého pracovního hřídele se nastavuje ručně, proces válcování, tedy přívod materiálu, se také provádí ručně.
Elektrické zařízení
U elektrických strojů je materiál napájen silovým elektromotorem a na jeho výkonu budou záviset schopnosti zařízení – rychlost práce, druhy zpracovávaných materiálů, rozměry samotného válcovacího zařízení. Elektrické rolovací stroje zjednodušují práci, ale kvůli nutnosti připojení k síti je omezena jejich mobilita. Obvykle, takové zařízení je trvale instalováno v prostorných dílnách, velkých výrobních zařízeních podniků. Elektrické stroje umožňují zpracování plošného materiálu o tloušťce 4-6 mm.
Mezi nedostatky jsou také zaznamenány značné náklady na elektřinu – pro snížení výrobních nákladů můžete použít zařízení s nízkým výkonem do 20 kW. Malý elektrický stroj se s úkolem tak rychle nevyrovná, ale ušetří elektřinu a sníží náklady na výrobky. Elektrické válcovací stroje s vysokým výkonem se obvykle používají pouze ve velkých průmyslových podnicích zaměřených na hromadnou výrobu nebo zpracování velkorozměrových obrobků.
Hydraulické stroje
Hydraulicky poháněné válcovací zařízení je nejvýkonnější svého druhu, zpracovává materiály až do tloušťky 10 mm. Hydraulické stroje patří do těžké třídy, výkonem a schopnostmi několikanásobně převyšují ruční a elektromechanické instalace. Hydraulicky poháněná zařízení se používají především ve velkých výrobních podnicích – energetických, strojírenských nebo lodních závodech.
Téměř všechny moderní hydraulické stroje jsou vybaveny řízením počítačového programu – CNC. Jednotky mají oproti jiným typům složitější konstrukci, která zahrnuje velké množství pracovních prvků.
Zařízení s hydraulickým pohonem má navíc velké rozměry, stroje jsou instalovány pouze trvale v prostorných místnostech. Ale na druhou stranu umožňují rychle a efektivně válcovat velké objemy výrobků při zachování vysoké přesnosti zpracování.
Nástroje a přípravky
Hlavní pracovní jednotkou každého odvalovacího zařízení je litý rám vyrobený z odolných kovových slitin nebo litiny. Na lůžku, jehož rozměry závisí na typu zařízení, je namontováno speciální deformační zařízení sestávající z několika podélných válců. Dva pracovní válce jsou pevně upevněny (jsou stacionární) a třetí nebo čtvrtý prvek zajišťuje otáčení obrobku během provozu. U některých strojů lze pohyblivé role pohybovat i vertikálně, což umožňuje zpracovávat širší škálu produktů a zpracovávat více druhů materiálů.
Horní role je na lůžku namontována tak, že takže v případě potřeby může být rychle odstraněn nebo překonfigurován pro výrobu produktů s různými sekcemi. Jeho nastavení se provádí speciálním nástrojem – jedním šroubem nebo mechanismem ráčnového typu a v automatických válcovacích strojích se tato akce provádí programově. Úpravou se rozumí změna technologických charakteristik zařízení – zvětšení nebo zmenšení mezery mezi válci. Použití speciálních válců s pracovními drážkami na povrchu umožňuje zpracovávat a ohýbat nejen plechový materiál, ale i kovové tyče nebo drát.
Ruční stroje jsou zpravidla vybaveny třemi válci, protože větší počet prvků komplikuje proces zpracování. Pokud je instalován čtvrtý válec, fyzická síla již nebude stačit k ohnutí řady materiálů. Počet válců na elektromechanickém válcovacím stroji je od 3 do 4, vše závisí na jejich velikosti a výkonu motoru. Všechny profesionální hydraulické jednotky jsou vybaveny čtyřmi pracovními hřídeli.
Pro práci s válcovacím zařízením nejsou potřeba žádné další nástroje, pouze u některých strojů mohou být k seřízení válců potřeba klíče určité velikosti.
Vlastnosti technologie
Bez ohledu na typ rolovacího zařízení, k zaoblování materiálu nebo obrobku dochází v důsledku třetího pohyblivého pracovního válce. Tvar budoucího výrobku, jeho poloměr bude záviset na jeho poloze a mezeře mezi ním a dvěma vodícími prvky – čím větší je vzdálenost mezi válci, tím větší je poloměr obrobku. Pokud jsou válce na stroji instalovány paralelně k sobě, získávají obrobky válcový tvar.
Při umístění třetí hřídele pod určitým úhlem bude tvar výrobků kuželovitý. Čtvrtý válec zajišťuje předběžné ohýbání plošného materiálu, u většiny moderních strojů je vybaven přídavným pneumatickým pohonem. V případě potřeby jsou stroje vybaveny rolemi s leštěným, pogumovaným nebo extra tvrdým povrchem.
O tom, co je válcování, se podívejte na další video.


