Svařovací oblouk je vybuzen dotykem elektrody na součást. Dojde ke zkratu a konec elektrody se zahřeje na vysokou teplotu. Po oddělení elektrody od obrobku se plynová mezera ionizuje a svařovací oblouk se zapálí.
Svařovací oblouk lze zapálit dvěma hlavními způsoby. Píchnutím – elektrodou se dotknou svařovaného dílu a rychle jej posunou zpět, na vzdálenost několika milimetrů, obvykle rovnající se průměru elektrody. Tato metoda je nejjednodušší, ale existuje vysoká pravděpodobnost „přilepení“ elektrody, pokud svářeč nestihl včas odstranit elektrodu z kovového povrchu. Úderem – elektroda se udeří jako zápalka na kov a také se rychle přesune na vzdálenost několika milimetrů. Konec elektrody dře o kov a při pohybu je buzen svařovací oblouk. Nevýhodou této metody je obtížnost přesného vniknutí do drážky švu nebo dříve uloženého lemu. Jak víte, je nemožné zapálit oblouk na základním kovu.
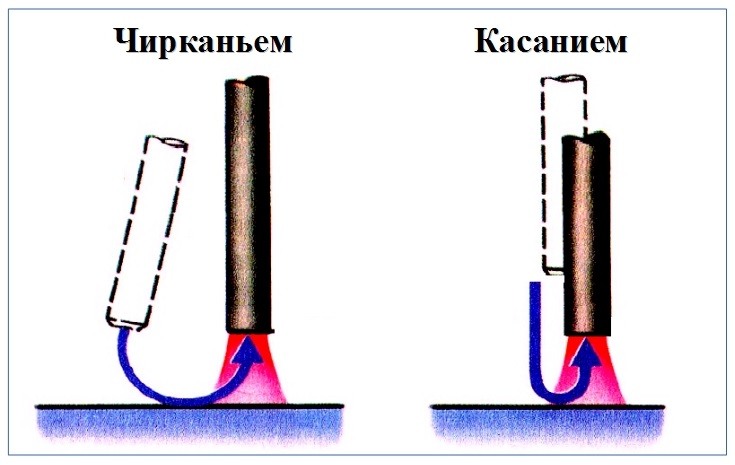
Způsoby zapálení svařovacího oblouku
Důležité! Kontakt elektrody s kovem musí být krátkodobý, jinak se elektroda „přilepí“. Roztavenou svařovací elektrodu musíte odtrhnout tak, že ji otočíte do stran prudkým, silným pohybem. Svařovací elektroda se nesmí příliš vzdálit od svařovaného materiálu, jinak nedojde k zapálení oblouku.
Oblouk musí být posunut tak, aby bylo zajištěno natavení svařovaných hran a těsné vytvoření svaru. To je možné při zachování požadované délky oblouku a správné svařovací techniky.
Délka svařovacího oblouku
Délka oblouku je důležitým teologickým parametrem procesu svařování. Na tom závisí kvalita vytvoření svaru, ochrana svarové lázně, množství rozstřiku kovu a množství vneseného tepla.
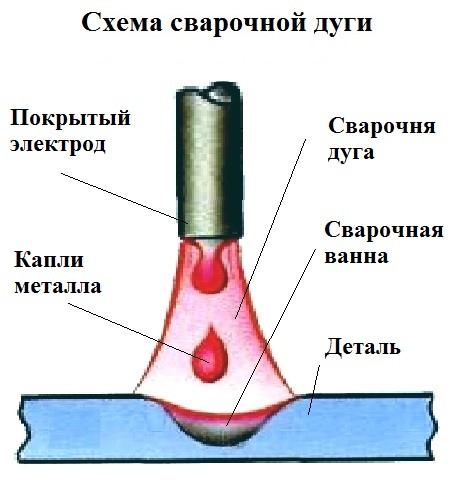
V závislosti na typu povlaku elektrody je nutné během procesu svařování udržovat oblouk o určité velikosti. Typicky od 0,5 do 1,5 násobku průměru potažené elektrody. Při svařování elektrodami s hlavním typem povlaku by mělo být svařování prováděno co nejkratším obloukem, ne větším než je průměr elektrody. Při svařování příliš dlouhým obloukem se spalovací proces stává nestabilním, dochází k silnému rozstřiku kovu a zhoršuje se ochrana svarové lázně. Dlouhý oblouk podporuje intenzivnější oxidaci a nitridaci roztaveného kovu a při svařování obalenými elektrodami s hlavním typem povlaku vede k tvorbě pórů. Krátkým obloukem je zajištěn jemný kapkový přenos kovu, který zajišťuje lepší proces svařování. Udržení svařovacího oblouku požadované délky je jedním z klíčových ukazatelů svařovací techniky.
Pohyb elektrody při ručním obloukovém svařování
Při svařování se elektroda pohybuje ve třech směrech.
První – přívod elektrody do svarové lázně. Jak se elektroda taví, její délka se zmenšuje a délka oblouku se zvětšuje. Pro udržení dané délky oblouku se elektroda rovnoměrně posouvá podél osy do svarové lázně. Tímto způsobem je zachována určitá délka oblouku. Důležitost řízení délky oblouku je diskutována výše.
Druhý – pohyb elektrody podél svařovaných hran. Rychlost pohybu volí svářeči v závislosti na velikosti svařovacího proudu, tloušťce kovu a průměru elektrody při plnění drážky.
Třetí – příčné vibrace elektrody, vytvářené k vyplnění drážky podél šířky švu. Tvorba švu a nepřítomnost defektů, nedostatek fúze a podříznutí závisí na technice těchto pohybů.
Všechny tři pohyby tvoří určitou trajektorii pohybu elektrody. V závislosti na tloušťce kovu, prostorové poloze a motorických schopnostech svářeče mohou být trajektorie elektrody různé
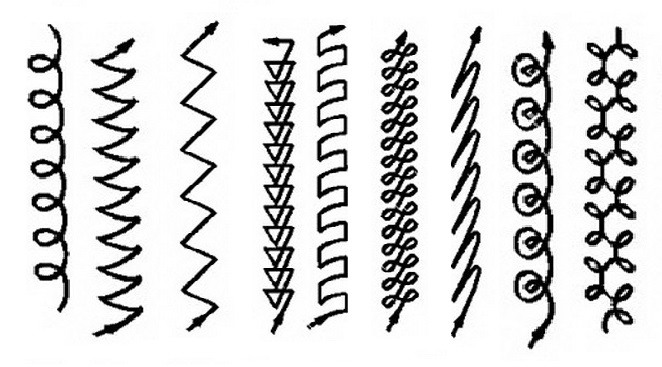
Trajektorie pohybu elektrody
Technika ručního obloukového svařování v různých prostorových polohách
V závislosti na prostorové poloze svaru se budou svařovací techniky a techniky lišit
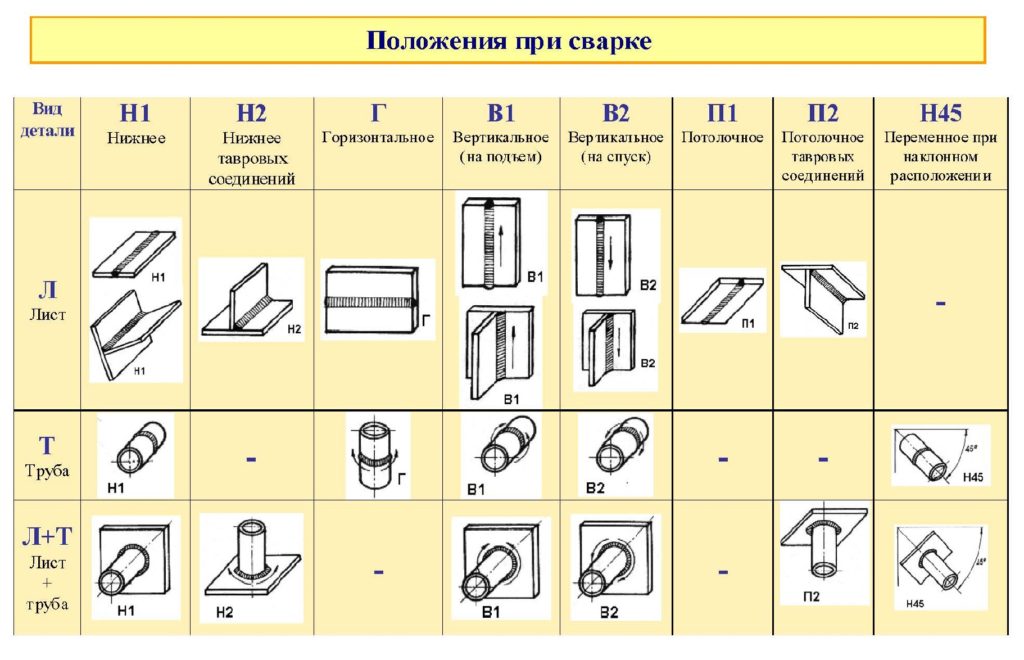
Svařování v dolní poloze
Svařování v dolní poloze nejpohodlnější a nejjednodušší. Ne vysoce kvalifikovaní svářeči mohou v této poloze svařovat. Proto by při montáži, pokud je to možné, měly být díly a konstrukce umístěny tak, aby se svařování provádělo ve spodní poloze.Svar v této poloze je dobře tvarovaný, tekutý kov nevytéká ze svarové lázně a struska dobře plave, čímž chrání kov.
Svařování ve vertikální a horizontální poloze
Svařování ve svislé a vodorovné poloze je obtížnější a technika jeho provádění se liší od svařování ve spodní poloze. Roztavený kov se vlivem gravitace začne šířit a vytékat ze svarové lázně. Pro zamezení úniku kovu se svařování provádí příčnými oscilacemi elektrody, na co nejkratším oblouku se sníženou hodnotou svařovacího proudu. Je důležité udržovat svarovou lázeň malou, protože tekutý kov je držen pouze silami povrchového napětí a pokud je svarová lázeň příliš velká, vyteče. K tomu se obvykle svařuje závitovými válečky, šířka válečků by neměla přesáhnout 2-3 násobek průměru elektrody.
Svařování svislých švů lze provádět nahoru a dolů. Svařování zdola nahoru je výhodnější, protože zajišťuje hlubší průnik a je pohodlnější vytvořit šev natavením kovu na dříve ztuhlý kov. Při svařování shora dolů budou švy vizuálně krásnější, ale je zde větší pravděpodobnost nestavení a prověšení. Svařování se používá pro sestup pouze u dílů malé tloušťky.
Svařování ve stropní poloze
Svařování ve stropní poloze je nejnepohodlnější a je důvěryhodné pouze vysoce kvalifikovaným svářečům. Svařování se provádí co nejkratším obloukem pro zajištění jemného kapkového přenosu kovu pomocí elektrod o průměru tři milimetry. Navíc při svařování ve stropní poloze musíte zajistit, aby struska vycházela z roztaveného kovu. Stejně jako při svařování horizontálních a vertikálních švů byste neměli dovolit, aby svarová lázeň byla příliš velká, jinak ji nebude možné udržet.
Technologie a režimy ručního obloukového svařování jsou podrobněji rozebrány v článku Ruční obloukové svařování obalenými elektrodami
Konec svařování. Výplň kráteru
Začátek a konec svaru jsou oblasti s největší pravděpodobností vzniku defektů. Správné dokončení procesu svařování je proto velmi důležité. Pokud není možné dokončit svařování na olověných pásech, musíte použít speciální techniky vyplňování kráterů.
Kráter je trychtýřovitá prohlubeň v místě, kde se oblouk láme, vzniklý v důsledku smršťování kovu. Když je povrchová housenka (šev) dokončena, musí být kráter vyplněn. Pro správné svaření kráteru je potřeba podržet elektrodu na konci svaru po dobu několika sekund a poté ji posunout zpět k dříve nanesené housence o 5-10 mm a pomalu natáhnout oblouk a elektrodu odtáhnout. Pokud nebylo možné svařování správně dokončit, musíte znovu zapálit v místě, kde se oblouk zlomí, a kráter úplně roztavit.
Pokud najdete chybu, vyberte část textu a stiskněte Ctrl + Enter.
Délka oblouku při práci se svařovacími elektrodami má velmi velký vliv na kvalitu svaru, jeho tvar, šířku a šupinatost švu. V mnohem menší míře ovlivňuje hloubku průniku délka oblouku.
Jak se volí délka svařovacího oblouku?
Délka svařovacího obloukuje vzdálenost od svarového kráteru ke konci elektrody. Délka oblouku vypočteno podle vzorce (0.5_1. 1)*del, kde del je průměr elektrody. To je, když je vzdálenost od svarového kráteru ke konci elektrody minimální.
Jak délka oblouku ovlivňuje kvalitu tvorby housenky?
Čím kratší oblouk, ten vyšší kvalita svarový kov. Délka oblouku by měla být vypočtena pomocí vzorce: ld = 0,5 (d+2), kde d je průměr elektrody.
Co se stane, když se délka oblouku zvětší?
Zvětšení délky oblouku snižuje jeho stabilní hoření, hloubku průniku základního kovu, zvyšuje ztráty odpadem a rozstřikem elektrody, způsobuje vznik svaru s nerovným povrchem a zvyšuje škodlivé účinky okolní atmosféry na roztavený kov.
Jaké vady mohou nastat ve svaru, pokud otupení hran překročí doporučenou hodnotu?
Jaké vady mohou být ve svaru?, pokud otupení hrany překročí doporučenou hodnotu? Může dojít k nedostatečné penetraci kořene švu. Mohou se objevit studené trhliny. Může se objevit pórovitost.
Jak délka oblouku ovlivňuje stabilitu jeho spalování?
S nárůstem délka oblouku stabilita spalování klesá. S nárůstem délka oblouku stabilita spalování zvyšuje. Nemá žádný praktický dopad.
Jak se mění kvalita svaru s rostoucí délkou oblouku?
1. Zvětšení délky oblouku vede ke snížení síly proudu. 2. Zvětšení délky oblouku vede k zvýšit pro sílu svařování proud.
Co je dlouhý oblouk?
Vzdálenost mezi koncem elektrody a dnem lázně, tedy povrchem roztaveného kovu, se nazývá délka oblouk. Tato hodnota je v technologii svařování velmi důležitá.
Jak délka oblouku ovlivňuje šířku švu?
Při použití média oblouk vzdálenost mezi svařovacími elektrodami a povrchem výrobků se rovná jedné až jedné a dvěma desetinám průměru použité svařovací elektrody. Při práci oblouk tento typ napětí se velmi zvyšuje a zvyšuje šířka švu svařování
Jak délka oblouku ovlivňuje proud oblouku?
Charakteristiky ukazují, že napětí je oblouk se zvyšuje s rostoucím délka oblouku a s růstem klesá proud do 40-50 hod. Další zvýšení proud prakticky ne vlivy pro charakterizaci oblouk. Uvedené charakteristiky nám umožňují usoudit, že při svařování je napětí oblouk záleží jen na ní délka.
Jak ovlivňuje délka oblouku?
Přílišné zvětšení délka oblouku snižuje stabilitu jeho spalování, snižuje hloubku průniku, zvyšuje četnost lámání oblouk při svařování zvyšuje ztráty (odpad, rozstřik), zhoršuje tvar a velikost svaru a zvyšuje vliv okolní atmosféry na roztavený kov.
Jak určit krátký oblouk?
Krátký oblouk vyznačující se následujícím – vzdálenost mezi svařovací elektrodou a povrchem výrobku je přibližně 50 % průměru svařovací elektrody. Při svařování např krátký svařování oblouk Zvyšuje se svařovací proud i samotná hloubka průvaru. Napětí a šířka svaru jsou výrazně sníženy.
Jak držet ruku při svařování?
Držák tedy držíme bez napětí ruku jinak, pokud stisknete příliš silně, vaše ruka se rychle unaví a začne se třást, což bude mít špatný vliv na kvalitu svařování . Nejlepší věc držet držení držáku oběma rukama, zejména na začátku, kdy je elektroda dlouhá, výrazně usnadňuje ovládání svarové lázně.
Jaké jsou hlavní pohyby elektrody během procesu svařování?
Nejběžnější typy laterálních pohybů elektroda s manuálem svařování (obr. 26): rovně podél přerušované čáry; půlměsíc s konci obrácenými k uloženému švu; půlměsíc, konce obrácené směrem svařování; trojúhelníky; smyčkový se zpožděním v určitých místech.


