Podstata a obecná technologie procesu. Proces tažení zahrnuje protažení obrobku postupně se zužujícím otvorem v nástroji (zápustce). Touto metodou se vyrábí nejtenčí drát o průměru do 0,005 mm, kalibruje se tyče o průměru do 100 mm a trubky o průměru 0,5. 400 mm. Kreslení se provádí hlavně bez předehřívání kovu.
Při tažení se zmenšují příčné rozměry obrobku a zvětšuje se délka. Rozměry průřezu jsou přesné (4. 2. třída), kvalita povrchu je vysoká (7. 9. třída čistoty). Nedochází ke ztrátě kovu v podobě třísek. Tažením se zpracovávají oceli všech jakostí, neželezné kovy a jejich slitiny.
Proces kreslení se skládá z následujících operací:
1. Předběžné tepelné zpracování obrobku za účelem odstranění kalení a získání požadované struktury kovu (žíhání nebo patentování, tj. zahřátí kovu na teplotu nad kritickou teplotu a následné ochlazení v roztavených solích nebo olovu o teplotě 450 °C. 500 °C).
2. Ostření konců obrobku tak, aby jej bylo možné protáhnout matricí a uchopit kleštěmi tažnice.
3. Čištění vodního kamene mechanickými, chemickými nebo elektrochemickými metodami. Nejpoužívanější chemickou metodou je leptání obrobků v roztocích kyseliny sírové nebo chlorovodíkové, jakož i ve směsích kyselin. Mořené obrobky se důkladně omyjí vodou, nejprve horkou a poté studenou.
4. Nanášení mazací vrstvy žloutnutím, měděním, fosfátováním, vápněním. Vrstva maziva by měla dobře držet mazivo a zabránit přilnutí kovu k nástroji. Při žloutnutí je povrch obrobku pokryt tenkou vrstvou hydrátu oxidu železa (žlutý). Pokovování mědí se provádí ponořením obrobku do roztoku síranu měďnatého, přičemž se na něj nanese tenká vrstva mědi. Fosfátování je proces získání fosfátového filmu na povrchu obrobku. Tento film je porézní a dobře drží mazivo. Vápnění je proces nanášení tenké vrstvy vápna na povrch obrobku ponořením do vroucího vápenného roztoku.
5. Kreslení v jednom nebo několika průchodech, v závislosti na požadovaném množství komprese.
6. Mezioperační a případně pooperační tepelné ošetření k odstranění zatvrdnutí. Pokud se provádí mezioperační zpracování, je po něm nutné znovu provést přípravné operace – leptání, mytí, sušení, nanášení mazací vrstvy.
7. Dokončení hotových výrobků: odříznutí špičatých konců, řezání na míru atd.
Kreslicí zařízení. Tažení se provádí přes matrice – plné, kompozitní, válečkové. Tyč je prsten, který je vyroben z nástrojové oceli (pro tyče a trubky velkých průměrů), z tvrdých slitin (pro malé a středně velké profily) a z diamantů (pro nejtenčí ocelový drát). Pro zvýšení pevnosti zápustky je vtlačena do ocelové klece.
Rýže. 8.10. Řetězové a bubnové tažné stroje
Při tažení řady profilů (čtvercových, šestihranných atd.) se používají kompozitní raznice, které jsou mnohem jednodušší na výrobu a vynikají svou univerzálností.
Tažení trubky se ztenčením stěny se provádí na krátkých, pevných (obr. 8.10.b) a dlouhých pohyblivých (obr. 8.10.a) trnech, jakož i bez trnu (obr. 8.10.c) pro zmenšení vnějšího průměru trnu. trubka. V posledních letech se rozšířily nové metody tažení: s protitahem, s aplikací vibrací, s použitím ultrazvuku atd.
Tažné stroje se nazývají tažnice. Mlýny se dělí na řetězové a bubnové. V prvním z nich má zpracovávaný kov lineární pohyb, v druhém se navíjí na buben.
Řetězové mlýny (obr. 8.10.a) mají rám 5, nekonečný tažný terč 2, vozík s chapadly 3, stojan pro upevnění matrice 4, motor a převodovku 1. Rotace od elektromotoru se přenáší přes převodovky a řetězového kola k řetězu 2. Zašpičatělý konec tažené tyče prochází tažnou deskou instalovanou v hřebenu a je zachycen chapadly tažného vozíku. Vozík má hák, kterým zabírá s tažným řetězem a pohybuje se s ním a protahuje tyč matricí.
Délka tažených tyčí je omezena rozměry rámu a obvykle nepřesahuje 15 m. Mlýny jsou stavěny s tažnou silou 0,5 až 150 t. Rychlost tažení je 1,5. 2 m/sec. Moderní mlýny pracují v automatickém cyklu.
Bubnové mlýny mohou být jednoduché a vícenásobné. U prvních z nich (obr. 8.10.b) se na obrázek 1 navlékne cívka drátu, špičatý konec drátu se protáhne průvlakem 2 a zajistí se k tažnému bubnu 3. Když se buben otáčí, drát se táhne přes matrici.
Kování, základní kovací operace
Kování – způsob tlakového zpracování, při kterém se deformace zahřátého (méně často studeného) kovu provádí buď opakovanými údery kladiva nebo jednorázovým tlakem z lisu.
K tvarování při kování dochází díky plastickému toku kovu ve směrech kolmých na pohyb deformačního nástroje. Při volném kování je tok kovu částečně omezen třením na styčné ploše deformovaného kovu – povrchu nástroje: ploché nebo tvarované úderníky, opěrné zápustky.
Kováním se vyrábí různé výkovky o hmotnosti až 300 tun.
Primární polotovary pro výkovky jsou:
– ingoty pro výrobu masivních velkorozměrových výkovků;
– tyče válcované za tepla jednoduchého profilu (kulaté, čtvercové).
Kování lze provádět za tepla nebo za studena.
Kování za studena Drahé kovy se propůjčují – zlato, stříbro; stejně jako měď. Technologický proces kování za studena se skládá ze dvou střídajících se operací: deformace kovu a rekrystalizačního žíhání. V moderních podmínkách je kování za studena vzácné, hlavně ve výrobě šperků.
Kování za tepla používá se k výrobě různých výrobků, jakož i nástrojů: mince, dláta, kladiva atd.
Materiály pro kování za tepla jsou nízkouhlíkové oceli, uhlíkové nástrojové oceli a některé legované oceli. Každý druh oceli má na začátku a na konci kování určitý teplotní rozsah v závislosti na složení a struktuře zpracovávaného kovu. Teplotní intervaly pro začátek a konec kování pro uhlíkové oceli jsou uvedeny v tabulce. 9.1.
Výkres Jedná se o proces tváření kovů, při kterém se výrobky (přířezy) kruhového nebo tvarového profilu (průřez) protahují otvorem (zápustkou, zápustkou), jehož průřez je menší než průřez obrobku, v důsledku čehož se mění (zmenšuje) průřez původního obrobku. Tato změna může nastat jednou nebo opakovaně, což dává produktu různé konfigurace.
Pro tažení profilů se používají průvlaky (zápustky) s kuželovým vstupním kuželem a kalibračním válcovým pásem, obr. 1. Obr.
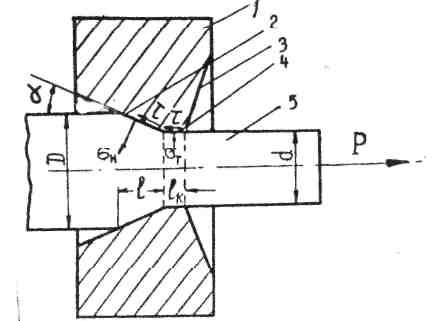
Rýže. 1. Schéma procesu kreslení
1- táhnout; 2-vtokový kužel; 3-výtokové chmýří; 4 – kalibrační pás; 5 – táhnout; (P – tažná síla; D – počáteční drát; d – průměr drátu po tažení; α poloúhel vstupního (pracovního) kužele tažení; l – délka úseku deformační zóny; lк – délka kalibračního pásu; σн – kreslící stres
Pomocí metody kreslení můžete získat různé konfigurace výrobků: tyče, drát (výroba hardwaru), trubky (výroba trubek) a další (speciální materiály).
Schémata hlavních typů procesu kreslení jsou znázorněna na Obr. 2.

Obr.2. Schémata hlavních typů procesu kreslení
a – kulatý plný profil; b- nekruhový plný profil; c – trubka kulatá, bez trnu; d – trubka kruhová, na pevném trnu; d – kulatá trubka, na samovyrovnávací (plovoucím) trnu; e – trubka kulatá, na pohyblivém trnu; 1- táhnout; 2 – tažený otvor; 3 – trn.
Principy kreslení vycházejí ze zákonů plastické deformace a souvisí s vlastnostmi kovů, slitin a jiných nekovových materiálů.
Tažení je široce používáno v metalurgickém, kabelovém a strojírenském průmyslu. Touto metodou se vyrábí drát o minimálním průměru cca 0,002 mm, tyče o průměru do 100 mm (nejen kruhové průřezy) a tenkostěnné trubky malého průměru.
Tažení se používá pro zpracování oceli různého chemického složení a téměř všech neželezných kovů a jejich slitin.
Typickým procesem je lisování obrobku, jeho válcování ve válcovací stolici CPT a následné tažení.
Volba způsobu tažení je dána rozměry a požadavky na hotový výrobek, jakost zpracovávaného kovu nebo slitiny, možnostmi zařízení atd.
Konkrétněji se používá kresba:
1. Pro výrobu profilů dlouhých, ale relativně malých a velmi malých profilů různých tvarů s poměrem šířky k tloušťce průřezu nepřesahujícím přibližně 12. Takový výrobek je tzv. drát.
Drát se díky své velké délce buď smotává do přaden nebo navíjí na cívky. Tažením lze získat drát o průměru až 6 – 8 mm. Pro další zpřesnění je nutné použít procesy, které nevyžadují výkresy, jako je rovnoměrný proces protahování.
2. Pro výrobu profilů středních a velkých průřezů různých tvarů s poměrem šířky k tloušťce průřezu nepřesahujícím přibližně 20, jakož i v případech, kdy je požadováno získat průřez s minimálními možnými odchylkami od uvedené rozměry nebo čistý a hladký povrch. Takové profily se obvykle natahují na krátkou délku (5 – 6 m).
3. K výrobě dutých profilů (trubek) různých tvarů a průřezů a zejména tenkostěnných. Trubky o průměru do 0,5 mm nebo méně se vyrábí tažením.
Kresba dává výrobkům vysokou kvalitu povrchu a vysokou rozměrovou přesnost průřezu. Pokud je účelem kreslení dosáhnout přesně těchto vlastností, pak se proces nazývá kalibrace.
Tažení drátu a tyčí je mnohem ekonomičtější než jiné metody; Při tažení nedochází ke ztrátě kovu na třísky, což je charakteristické pro řezání. Oproti válcování za tepla má tažení i výhody: je možné získat homogenní tenké profily s velkou přesností tvaru a rozměrů průřezu při zajištění vysoké kvality povrchu drátu a vyšších mechanických vlastností.
Jako obrobek pro tažení se používají výrobky válcované výroby – válcovaný drát (odlitý obrobek určitého průřezu). Nejběžnější velikost drátu je 5,5 – 6,5 mm. Pro výrobu hliníkových, měděných a jiných drátů se jako výchozí materiál používá válcovaný drát získaný přímo z tavicí pece přes krystalizátor a kontinuální válcovací stolici.
Drát nalézá nejširší uplatnění ve všech odvětvích průmyslu, zemědělství a dalších sférách lidského života a činnosti v podobě jak hotových výrobků (elektrické a telegrafní dráty, dráty pro armování železobetonových konstrukcí pro průmyslové i civilní účely, páskovací a obalový materiál, dráty pro výztuže železobetonových konstrukcí pro průmyslové i civilní účely, ale také pro výrobu drátů). atd.) a polotovary pro výrobu celé řady železářství: ocelová lana, svařovaná a tkaná pletiva, hřebíky, šrouby, strojní součásti, drátěné a kabelové výrobky, pro vyztužení pneumatik automobilů (bead wire), vysokotlaké hadice, svařovací operace (svařovací drát, elektrody) . V poslední době se začíná rozvíjet směr vyztužování stavebních materiálů drátem (vláknem) apod. Drát se vyrábí v širokém sortimentu ze široké škály železných i neželezných kovů a slitin, s různými mechanickými a fyzikálními a chemickými vlastnosti. Každý typ a velikost drátu vyžaduje specifickou výrobní technologii a vhodné vybavení.
Další významnou výrobní oblastí pro tažení aplikací je výroba trubek. Kvalita hotového výrobku je dána vlastnostmi původního kovu (materiálu), jakož i jejich změnami při zpracování.
Základní vlastnosti kovů jsou určeny fyzikálními, chemickými a mechanickými vlastnostmi.
Proces kreslení je obvykle charakterizován těmito základními geometrickými ukazateli: kreslení; integrální elongační deformace; relativní komprese; relativní rozšíření.
Pro snížení vnějšího tření se mezi povrchy taženého kovu a tažný kanál zavádí mazivo. To snižuje spotřebu energie pro tažení, pomáhá získat hladký povrch pro tažený kov, výrazně snižuje opotřebení samotného kanálu a umožňuje provádění procesu se zvýšenými stupni deformace.
Ve většině případů se kov zpracovaný tažením nepředehřívá (tažení za studena) a deformační teplo a vnější tření vznikající v kanálku je odváděno prostředím nebo chladícími emulzemi, vodou a oleji, které průběžně omývají matrici.
Tvar příčného řezu kanálu je stejný nebo blízký tvaru příčného řezu taženého kovu. Průřez kanálu se plynule zmenšuje od místa, kde kov vstupuje do nástroje, do místa, kde jej opouští. Výstupní průřez kanálu je vždy menší než průřez taženého obrobku. Proto se obrobek procházející zápustkou deformuje, mění se jeho průřez a po opuštění zápustky nabývá tvaru a rozměrů nejmenšího průřezu kanálu. V tomto případě se délka pásu zvyšuje přímo úměrně se zmenšováním průřezu.
Před tažením se přední konec obrobku určeného ke zpracování ostří na speciálních strojích tak, že tento konec snadno vstupuje do matrice a částečně vystupuje z její opačné strany. Tento konec je uchopen speciálním tažným mechanismem.
Při tažení dutých profilů se ztenčováním stěny je tažný kanál tvořen matricí a trnem, který může být pevný, pohyblivý nebo volný – samonastavitelný.
V některých speciálních případech, kdy má deformovaný kov v nezahřátém (studeném) stavu nedostatečnou viskozitu nebo vysokou odolnost proti deformaci, se tažení provádí s předehřátím. Například při tažení zinkového drátu se pro zvýšení viskozity obrobku předehřeje na 80–90 °C ponořením spirály do ohřáté vody. V deformační zóně dosahuje teplota drátu 120–150 °C, tedy k teplotě, při které se v zinku vytvoří maximální počet kluzných systémů.
Při tažení těžko deformovatelných ocelí, např. rychlořezných ocelí, martenzitických ocelí jako VNS-2, VNS-5, ale i slitin titanu, se předehřev nastaví na 500 -700°C. Při tažení wolframu a molybdenu, které mají zvláště vysokou odolnost proti plastické deformaci za studena, se předehřívají na 800–900°C.
Ohřev se provádí průchodem taženého kovu ohřívací komorou instalovanou před zápustkou, Obr. 3, způsob elektrického kontaktu atd.

Rýže. 3. Schéma tažení s předehřevem
Někdy se tažení provádí s předchlazením kovu na minus 100°C a níže, například při tažení drátu z některých austenitických ocelí pro zvýšení jeho pevnosti.
Kreslení se používá s vibrací matrice a kovu a použitím ultrazvuku. V některých případech tento proces vede k výraznému zlepšení deformačních podmínek.
Všechny metody kreslení se vyznačují třemi znaky, které je odlišují od jiných typů tváření kovů:
A) lineární rozměry průřezu taženého kovu jsou sníženy na stanovené hodnoty ve všech směrech současně;
B) možnost získání plných a dutých profilů s libovolnou konfigurací průřezu, která se nemění po délce profilu;
C) velikost deformace při jednom přechodu je omezena maximálním přípustným tahovým napětím, které vzniká v průřezu taženého kovu na výstupu z deformované zóny.


