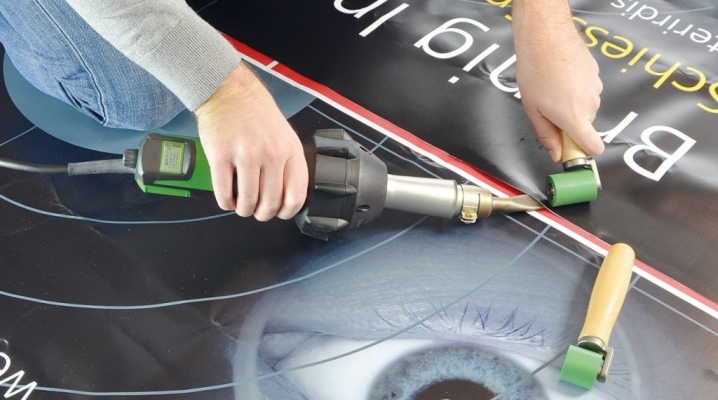
Jedním z nejznámějších způsobů spojování polyethylenu je jeho svařování. Tato metoda je nejúčinnější a nejoblíbenější. Svařování je možné díky schopnosti polyethylenu vlivem teploty měnit skupenství z pevného na kapalné (termoplasticita) a pevnosti materiálu. Svařování polyethylenového plechu (někdy nazývaného celofán, to je špatně) se provádí pod úhlem 90° nebo od konce ke konci.
prostředky
Spojení jednotlivých prvků polyethylenu se provádí jejich zahřátím na bod tání s paralelním stlačením. Vrstvy jsou pájeny a tvoří svařovaný šev. Po vychladnutí vyjde pevný jednodílný spoj.
Je důležité vědět! Teplota tání polyethylenu závisí na jeho tloušťce (od 30 do 200 mikronů).
Při svařování fólie doma je nutné dodržovat technologický režim. Získání spolehlivého švu je docela snadné. Při provádění svářečských prací je třeba dodržovat následující požadavky:
- spojovat by se měly pouze materiály stejných technických parametrů, jejich chemické složení by se nemělo lišit;
- povrch musí být očištěn od nečistot a nečistot;
- správně vyberte teplotní režim: nedostatečně vysoká svaří materiál s nízkou pevností; příliš vysoká – deformuje kloub.
Převařování se neprovádí na stejných hranách. Pro další práci jsou řezány. Před zahájením procesu je nutné uspořádat pracoviště a materiál.
Aby byly pájecí švy co nejrovnoměrnější a nenápadné, musíte se k problému vážně postavit a vybrat si způsob pájení, který se pro vás stane pohodlnější a dostupnější.
Existují nejoblíbenější způsoby svařování polyethylenu.
Difúzní svařování
Jedná se o jednu z obzvláště účinných metod spojování polypropylenových desek. Tato metoda se provádí na speciálně vybaveném svařovacím zařízení. Svařování polypropylenových desek se provádí položením 2 fragmentů na jednotku a jejich upevněním. Konce plechů budou přitlačeny k elektrickému ohřívači. Aby byl výsledek dobrý, je třeba listy dlouho zahřívat. Po dosažení optimální teploty se plechy přitlačí fixátorem.
Šev, který je vytvořen pomocí zařízení pro svařování, bude velmi pevný a spolehlivý.
Důležitou podmínkou pro tuto metodu je čistota a nízká vlhkost vzdušných hmot v místnosti.
Tato metoda je vhodná pro desky libovolné šířky a umožňuje spojovat polypropylenové desky do rolí. U velkých objemů bude nezbytné difúzní spojení.
Svařování extruderem
Metoda extruze pájení plechu z polyetylenu je založena na dodávání roztaveného polymerního přídavného materiálu (4 mm kulatá polypropylenová tyč pro svařování) do svařované oblasti pod tlakem. Tato metoda předpokládá přítomnost speciálních nástrojů: extruderu. Toto zařízení je vybaveno různými tryskami, které umožňují pájet velmi složité a masivní konstrukce. Dobrou zprávou je, že zařízení je malé. Extrudér je vybaven automatickým přívodem ohřátého vzduchu, který umožňuje změkčit plechy a zabránit případným defektům při svařování. Tato metoda znamená efektivitu práce, protože kvůli vysoké teplotě (přibližně 270 ° C) je pravděpodobná deformace vnitřních vrstev materiálu.
U této technologie není potřeba speciální místnost a díky kompaktnosti aparatury se svařování provádí přímo na pracovišti.
Šev vyrobený pomocí extruderu je po svařovací jednotce uvažován v pevnosti 2. Nevýhodou této metody je nutnost kombinovat polypropylen stejné struktury, třídy, jinak budou spoje slabé a nerovnoměrné.
kontaktní svařování
Tato metoda je jednou z nejjednodušších a nejúspornějších, s její pomocí se získá vysoce kvalitní spoj. Princip spočívá v tom, že spojené pláty polyetylenu se překrývají a ohřívají proudem horkého vzduchu nebo horkým klínem až na bod tání. Horký vzduch se musí ohřát na stanovené hodnoty, při kterých se polyetylen začne tavit. Poté jsou listy fólie spojeny dohromady speciálními přítlačnými válci.
Podobný princip fungování pro horký klín – topné těleso. V důsledku kontaktního svařování fólie se vytvoří svar, který získá 80–90 % pevnosti základního materiálu. Proto pomocí této techniky získáte silný jednoduchý nebo dvojitý šev.
Používá se také zařízení podobné stavebnímu fénu. Ohřeje fólii horkým vzduchem a roztaví ji.
Zařízení je lehké a výkonné. Snadno se přenáší, což umožňuje pracovat s ním v různých podmínkách.
Svařování fólie páječkou
Doma, pro pájení malých úlomků polyethylenu, můžete fólii svařit páječkou. K pájení polyetylenu lze po modernizaci hrotu použít běžné domácí topné zařízení o výkonu 40–60 W. Žihadlo je obvykle nahrazeno hliníkovou nebo měděnou tyčí. Kontaktní zóna je malá: do 2 mm. Je výhodné, když existuje poloměr zaoblení hrany, protože je zajištěn měřený pohyb nástroje.
Dobře nabroušený hrot usnadňuje proces svařování: pájení materiálu a ořezávání hran se provádí paralelně. Hotový hrot je upevněn v páječce pomocí šroubu. Někdy kvůli spolehlivosti není konec žihadla ponechán kulatý, je zploštělý a poté namontován v řezu. Domácí zařízení pro svařování se používá při balení malých sérií hardwaru a vytváří nestandardní obaly. S ním je velmi snadné vyrobit mušli na dálkové ovládání, pouzdro na zařízení.
Pájení úlomků fólie běžným hrotem je nepohodlné, protože velmi velká kontaktní zóna tvoří nepřesný spoj s prověšením.
Dochází k lepení zahřátého polyetylenu, hodně popálenin, spolehlivost spojení není zaručena.
Jednoduchá verze žihadla je hliníkový nebo měděný plát o tloušťce 2-3 mm. Jeden konec je upevněn v páječce a druhý je zaoblený a naostřený. Přitlačuje se k fólii pod úhlem 35–45°. Místo páječky je možné použít zařízení na vypalování. Byl vytvořen na stejném principu.
Оборудование
Domácí průmysl vyrábí specializovaná zařízení pro svařování polyethylenu. Nejdostupnější z nich je elektrické zařízení PP-40. Je velmi podobná páječce, jen její hrot vypadá trochu jinak: matně připomíná běžícího koně. Pomocí tohoto zařízení je možné provádět vysoce kvalitní svařování na jakémkoli přímém nebo obtížném obrysu.
Existují jednotky pro pájené spoje o délce 500 až 1000 mm. Toto zařízení našlo uplatnění pro svařovací pytle plněné produkty a kusovým zbožím. Existuje průmyslová zařízení schopná pájet švy o délce 1100 až 2500 mm. Všechny svařovací jednotky se vyznačují jednoduchým designem, spolehlivostí v provozu, vytvářejí silné švy.
A také pro svařování fólie doma lze použít specializovanou trysku, která je upevněna na elektrické žehličce.
Tento prvek je vyroben z hliníkového plechu. Základna trysky je rovná, ve spodní části jsou žebra, která jsou základním prvkem. Pomocí tohoto nástroje budete mít 2 svařené pásy, které jsou vzájemně rovnoběžné.
Tryska je upevněna na podrážce elektrické žehličky pomocí speciálních okvětních lístků, které jsou ohnuty pod základnou zařízeníA. Okraje trysky jsou upevněny na okraji okrajů fólie přes položený papír, poté se musí zařízení pomalu a jemně pohybovat přes rozhraní. Výsledkem je dvojitý šev.
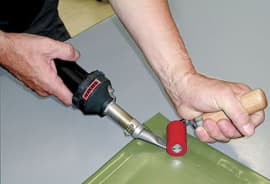
Svařování plastů je nejpohodlnější a nejlevnější způsob spojování plastových prvků. V některých případech neexistují vůbec žádné alternativy (když je spojování lepidlem nemožné). Kromě toho je svařování plastů za tepla prováděno masově, a to jak odborníky v průmyslových organizacích, tak běžnými lidmi, podle potřeby. Samozřejmě se všemi doprovodnými nástroji, s přihlédnutím k vývoji odvětví a rozšíření značkového příslušenství, nejsou žádné problémy.
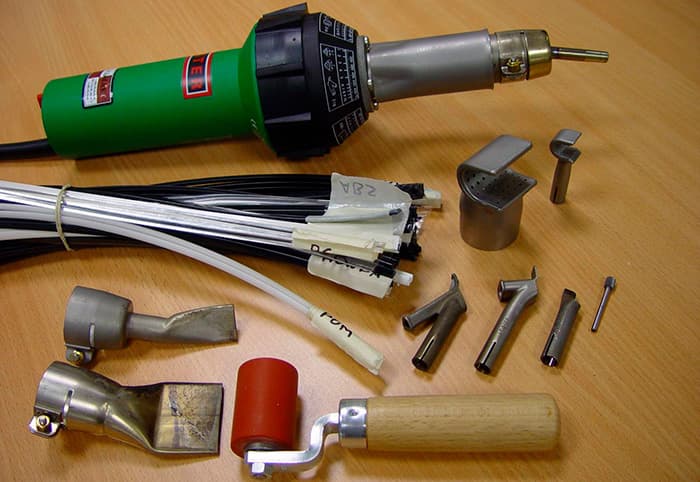
Existuje obrovské množství způsobů, jak svařovat polymery. Většinu z nich lze okamžitě rozdělit do několika podmíněných skupin: svařování pomocí tepla a bez pomoci horkovzdušného zařízení. Nejaktivněji používanou metodou je ohřev materiálu do stavu viskózního toku. Ale i v tomto případě se používá několik typů vytápění a zařízení:
Světlo nebo laserové záření
Všechny polymery se také dále dělí na termoplasty a termosety. Termoplasty jsou vynikající pro svařování, protože během procesu ohřevu nemění své složení a po ochlazení získávají zpět všechny své fyzikální vlastnosti. Termosetové plasty naopak při výrobě nabývají své vlastnosti pouze jednou a nelze je podrobit dalšímu ohřevu, po kterém se jejich struktura neobnoví.
Při interakci s topným prvkem se struktura termoplastu stává měkkou a poddajnou a dva samostatné termoplastické předměty jsou smíchány do jednoho. To vytváří nerozbitné švy vysoké pevnosti.
Svařování topnými zařízeními
Jedním z nejjednodušších způsobů přenosu tepla je přímý kontakt svařovaných plastových povrchů s vlastním topným zařízením nebo (u vzduchových zařízení) proudy ohřívaného vzduchu. Vzhledem k jednoduchosti technického procesu a dostupnosti zařízení a příslušenství k nim jsou rozšířené.
Nejprve probíhá rozcvička jako první fáze. V tomto případě jsou roztavené okraje navzájem bezpečně spojeny.
Kontakt mezi zahřátými plasty a svařovanými díly je udržován určitou silou po určitou dobu.
Při ohřevu je nutné, aby styčné plochy měly penetraci do určité hloubky. To je také nezbytné, aby se zabránilo práci s nerovnými povrchy.
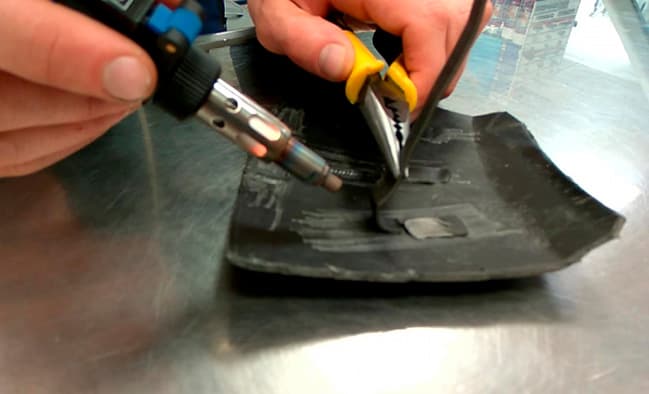
Existuje seznam technologických parametrů pro svařování plastů:
Teplota topného tělesa (nebo média).
Přítlačná síla nástroje na součást
Tlaková síla svařovaných dílů
Doba trvání tlaku po dokončení svařování
Pro vytvoření kvalitního svaru je nesmírně důležité kontaktní plochy co nejvíce očistit. Protože inkluze jiných materiálů, nečistoty, prach uvnitř švu negativně ovlivní jeho spolehlivost. Pokud je povrch pokrytý mastnými sekrety, odstraní se pomocí vhodných rozpouštědel (bezpečných pro samotný polymer). Pokud to nelze vyčistit nebo je okraj předmětu příliš nerovný, jednoduše se ořízne, aby se vytvořil hladký a čistý řez.
Svařování horkým plynem
Při svařování plynem pochází veškeré teplo z ohřátého plynu, který jej již předává, vycházející z trysky přístrojů a horkovzdušných pistolí různých provedení. V tomto případě je chladicí kapalinou zpravidla argon, oxid uhličitý, dusík a samozřejmě vzduch. Volba plynu závisí právě na vlastnostech plastu, který bude svařován. Některé typy plastů jsou například vysoce citlivé na kyslík, a proto se při výběru plynu, jako je argon, dosahují lepších švů.
Technologie svařování plastů plynem poskytuje dvě možnosti: s použitím přídavného materiálu a bez jeho použití. Při použití tyče je její průměr obvykle 2 – 6 mm. Přísada musí být vyrobena z materiálu, který má být svařován. V některých případech se do tyče přidávají speciální změkčovadla pro zlepšení kvality svařování.
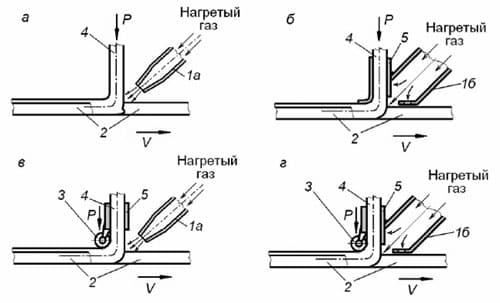
Schéma znázorňuje: a – svařování bez trysek, b – svařování tryskou pro tvrdé termoplasty, c – svařování tryskou pro měkké termoplasty, d – svařování tryskou pro tvrdé a měkké termoplasty. 1a – standardní tryska, 1b – produktivní tryska, 2 – základní materiál, 3 – přítlačný válec, 4 – plnicí tyč, 5 – vodicí kanál, P – směr tlaku na přídavný materiál, V – směr svařování.
Mezi hlavní technologické parametry svařování plynem pomocí tyče patří:
Průtok plynu a úroveň teploty
Použité materiály a rozměry průřezu tyče
Úhel krmné tyče
Aditivní upínací síla
Úhel ohřívacího zařízení k rovině součásti
Rychlost provedených svařovacích prací
Teplota výstupního plynu by neměla přesáhnout o 50 – 100 stupňů Celsia vyšší než je teplota viskózního toku polymeru. Vzdálenost mezi tryskou a materiálem by měla být 5 – 8 mm a měla by být zachována staticky po celou dobu svařování.
Pokud je úhel tyče větší než 90 stupňů, materiál umístěný ve švu se prodlouží a může se během ochlazování poškodit. Při úhlu menším než 90 stupňů se tyč zahřeje rychleji než polymerní materiál, přičemž se zvýší spotřeba tyče a ve švu vznikne vnitřní pnutí. Pevnost takového švu se může snížit.
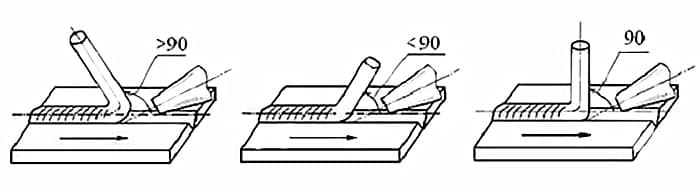
Úhel sklonu osy hořáku k rovině výrobků je 55-65 stupňů a poté klesá na 45 stupňů. V tomto případě je proud plynu nasměrován na základní materiál, protože jeho hmotnost je větší než hmotnost tyče. Rychlost svařování může značně kolísat a může dosáhnout až 15 m/h.
Svařování extruderem
Další typ svařování je možný pomocí extrudéru, který se vyrábí s hotovou taveninou. A místo speciálního „smažení“ se k vytvoření švu okamžitě použije teplo roztaveného výplňového materiálu.
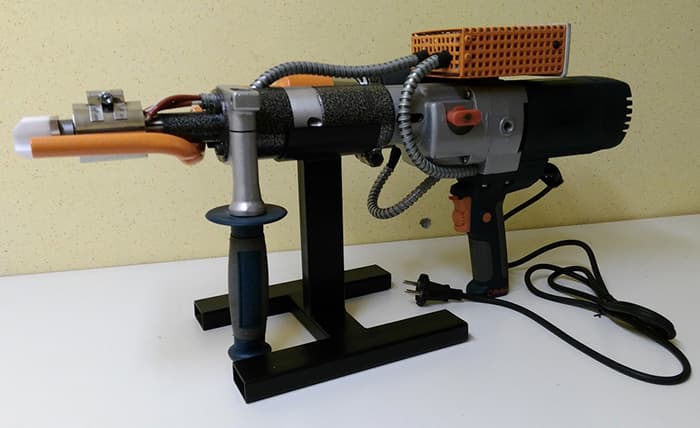
Svařování se provádí pouze tehdy, je-li teplota taveniny o 50 stupňů vyšší než teplota svařovaného základního materiálu. Existují dva typy svařování: bezkontaktní a kontaktní.
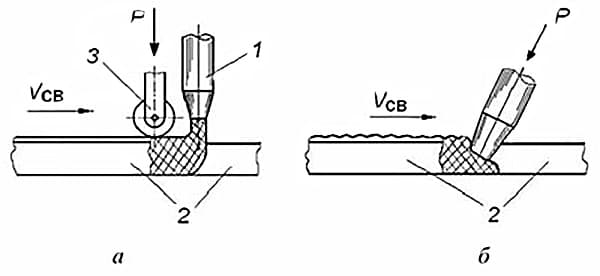
U bezkontaktní metody se tlak provádí speciálním válečkem, zatímco u kontaktní metody k tomu dochází pod tlakem samotné trysky extrudéru, jak je znázorněno na obrázku.
Svařování polyetylenu a polypropylenu (PE, PP)
Materiály jako polyetylen a polypropylen jsou díky svým základním vlastnostem nejběžnějšími termoplasty. Jedná se o běžné polymery, které jsou levné a snadno se svařují pomocí metod svařování za tepla. Rozsah použití těchto polymerů je také obrovský, od fólií a trubek až po izolace, stavební díly a dokonce i nádoby a nádoby na potraviny.
Je důležité si uvědomit, že ne všechny typy svařování jsou vhodné pro PP a PE. Nelze tedy např. svařovat vysokofrekvenčními proudy, stejně jako při použití rozpouštědel, což je dáno strukturou těchto materiálů. Použití horkovzdušných zařízení (nebo extruderů) je naopak podporováno.
Svařování plastů pomocí rozpouštědel
Existuje další typ svařování polymerů pomocí rozpouštědel. K tomu bude muset odborník provést určitou sérii úkonů: namočit svařované hrany v rozpouštědle, počkat, až materiál pod chemickým působením nabobtná a změkne, použít tlak k přilnutí a vytvrzení svaru. Tento typ svařování se používá ve spojení s amorfními polymery, které se pro tento úkol dobře hodí. Materiály, které mají krystalickou strukturu, mají obvykle také vysokou odolnost vůči rozpouštědlům.
K navlhčení dvou povrchů se zpravidla používá běžná houba nebo jiný podobný materiál. Množství rozpouštědla by nemělo být velké, aby nezpůsobovalo netěsnosti, které jsou pro materiál destruktivní. Ihned po navlhčení a změkčení je nutné oba povrchy k sobě ihned přilepit. Někdy se také používá dodatečné teplo k urychlení odpařování rozpouštědla. Obecně je rozpouštědlové svařování plastů jednoduché a levné, ale kvůli toxickým výparům ze samotných rozpouštědel se používá jen zřídka, vlastně jen v případech, kdy jiné metody nefungují.


